单壁波纹管成型机结构:
模块循环、传动与水冷
了解一台单壁波纹管成型机(Pipe Corrugator),可以先看两件事:模块怎样连续运行,成型区域怎样散热。本文以 WingsPlastic 的 72 对模块结构为例,沿着动力和冷却水两条路径,用 8 组动图说明部件之间的关系。
图文与结构演示:Wings Plastic。
一、72 对模块怎样完成一个循环
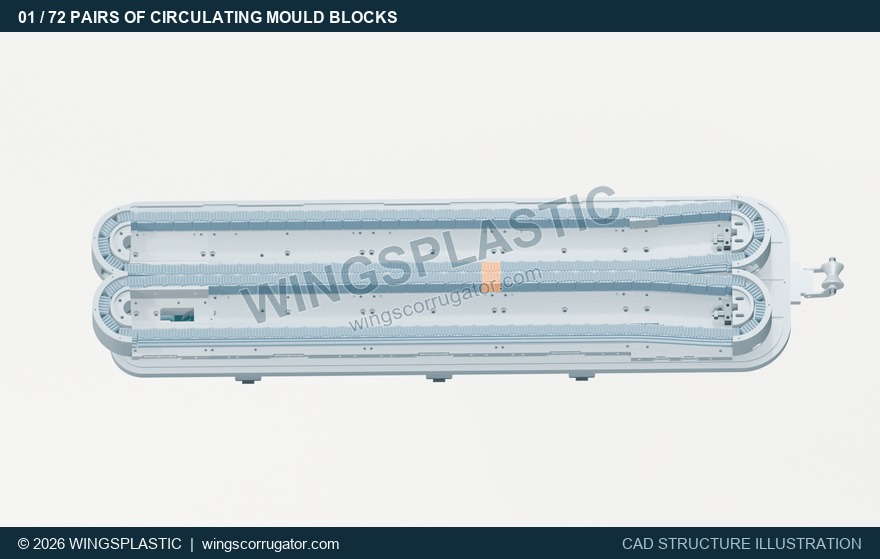
这套成型机构配置 72 对模块,共 144 个半模。两侧半模分别沿各自的闭合路线运行,进入工作直线段后相互配对,形成连续排列的型腔;到出口处分开,再沿回程返回入口,进入下一轮配对。
观察这段运动时,应把工作段、出口分离区和回程段连起来看。半模的配对与分离发生在循环中的不同位置,回程部分承担返回任务,工作直线段则提供连续的波纹成型轮廓。
图 1 · 72 对模块循环
静态预览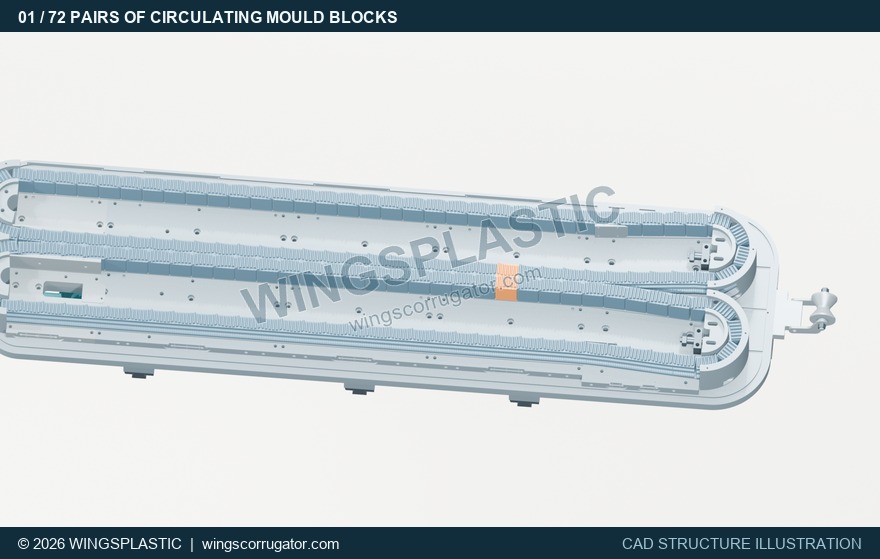
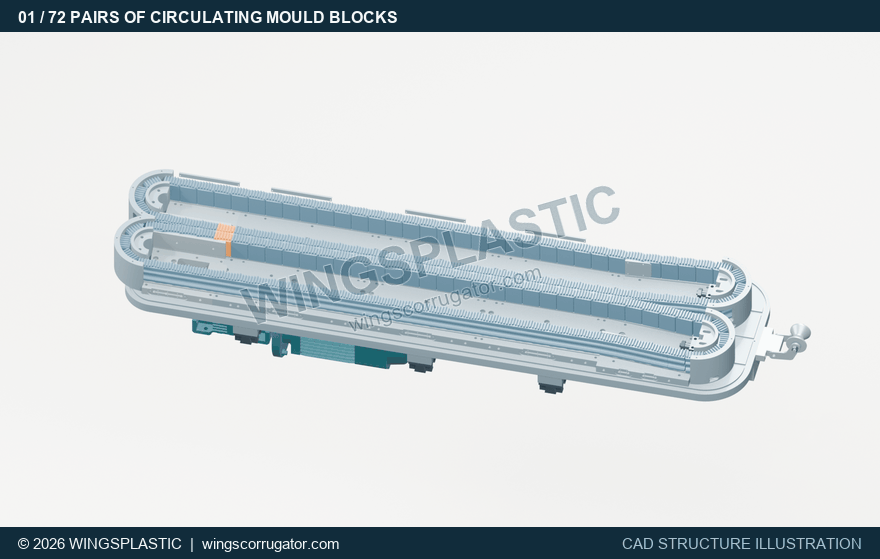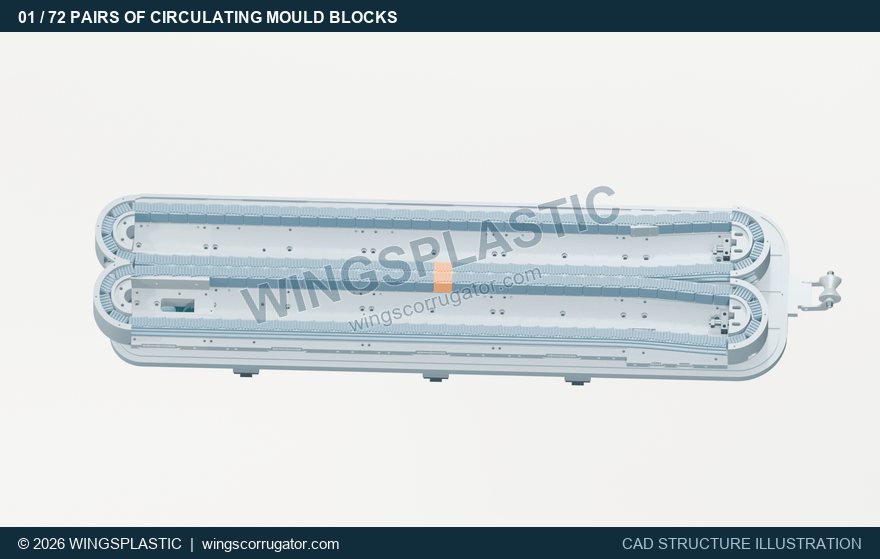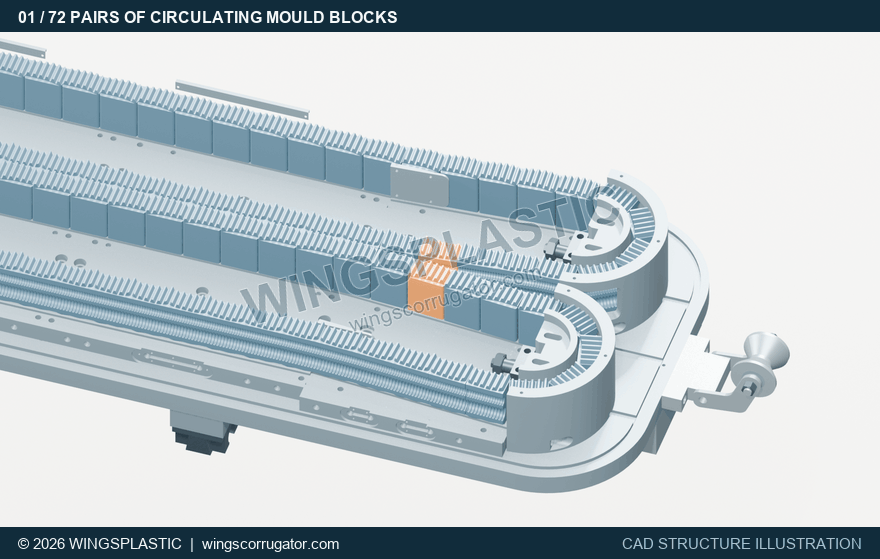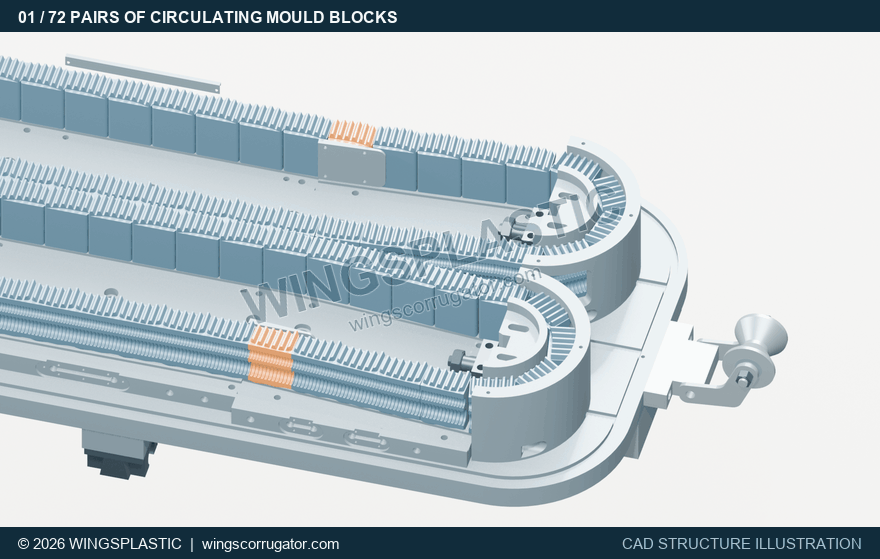
72 对模块、共 144 个半模,沿两条闭合路线运行:工作段配对,出口处分离,再沿回程返回入口。
演示时长约 6.4 秒 · 图文与结构演示:Wings Plastic二、电机与减速机如何把动力送到驱动轴
动力路径从电机和减速机开始:减速机输出端通过链轮与双排滚子链,把转动传到成型机构的驱动轴。链板、滚子和销轴组成可以铰接的链节,使链条能够沿链轮之间的闭合路线运行。
动图中的链条按现有链轮位置展示连接关系。阅读设备方案时,可沿减速机输出端、链条和驱动轴逐项核对;实际链型、链长与张紧配置,应以设备图纸和部件清单为准。
图 2 · 电机、减速机与链传动
静态预览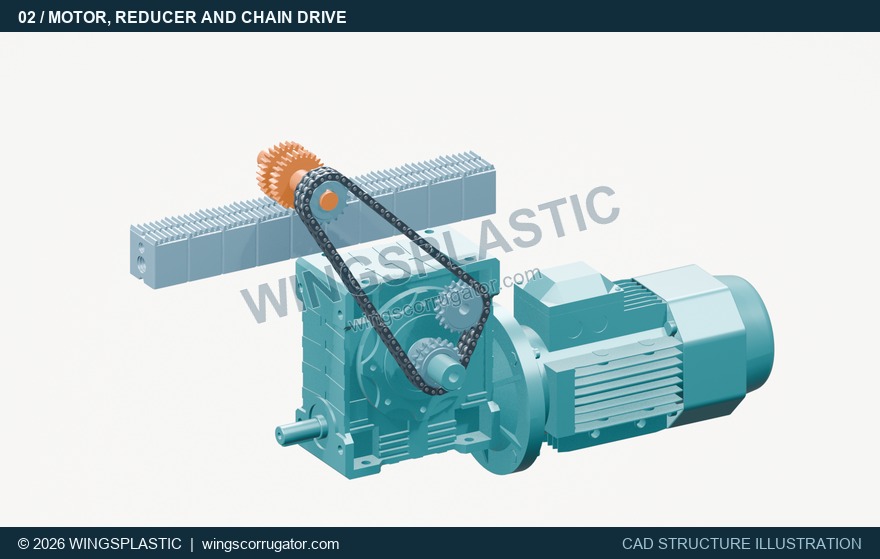
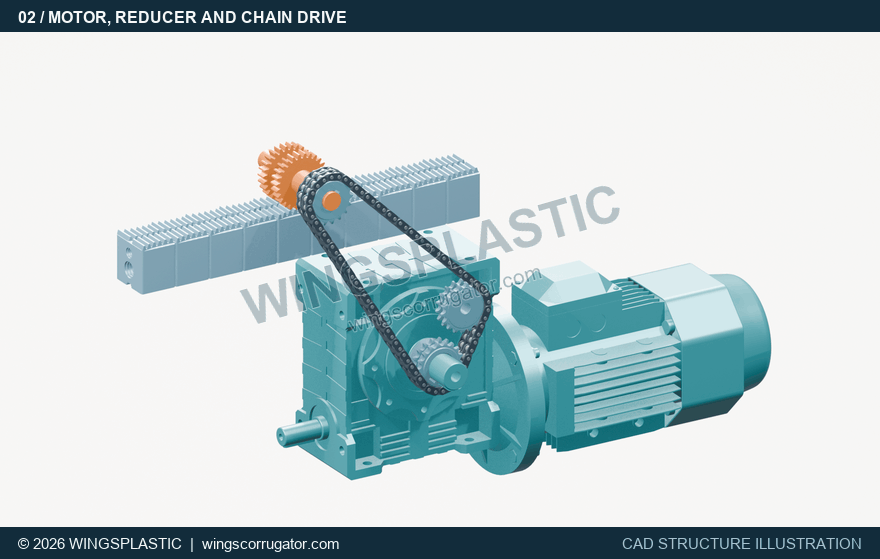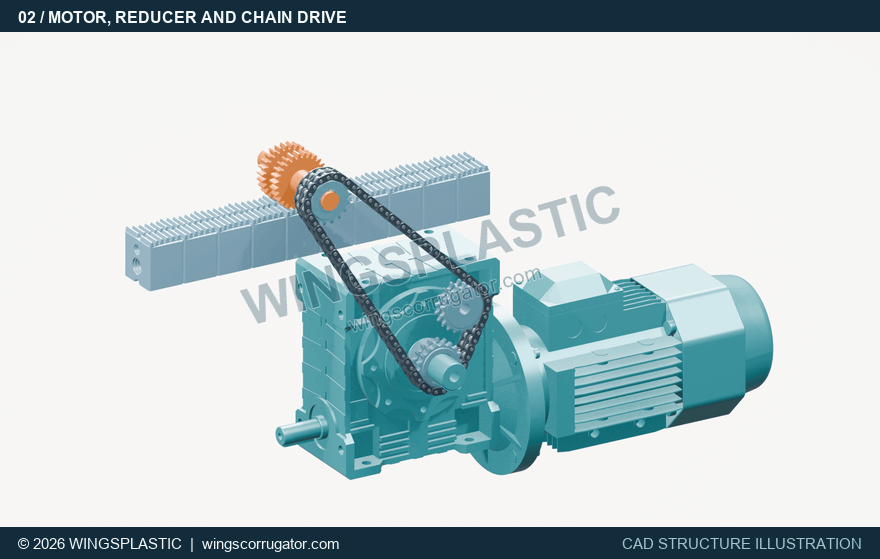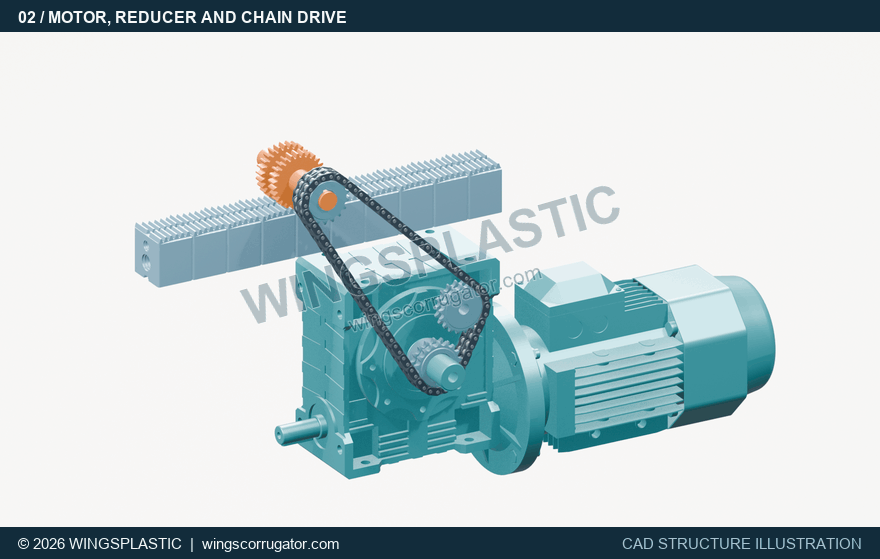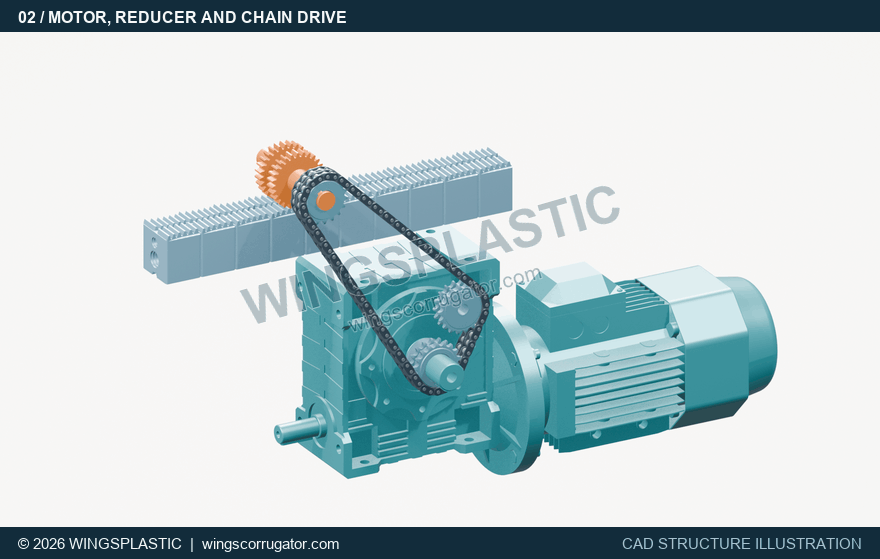
电机和减速机通过链轮、双排滚子链,将转动传到成型机构的驱动轴。
演示时长约 3.5 秒 · 图文与结构演示:Wings Plastic图 3 · 双排滚子链的啮合
静态预览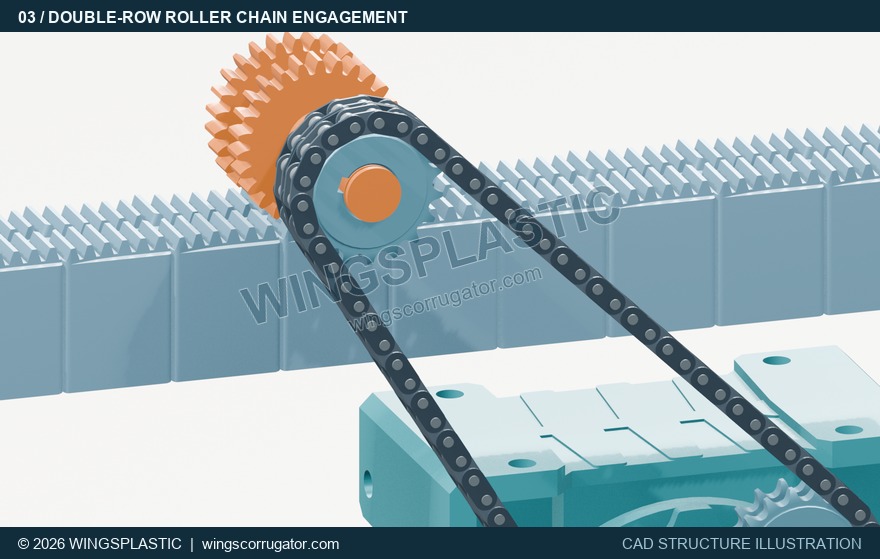
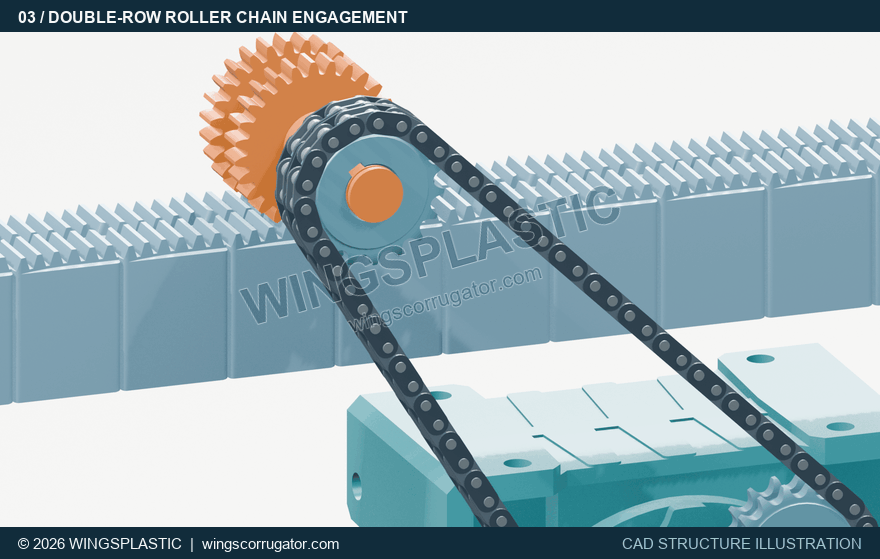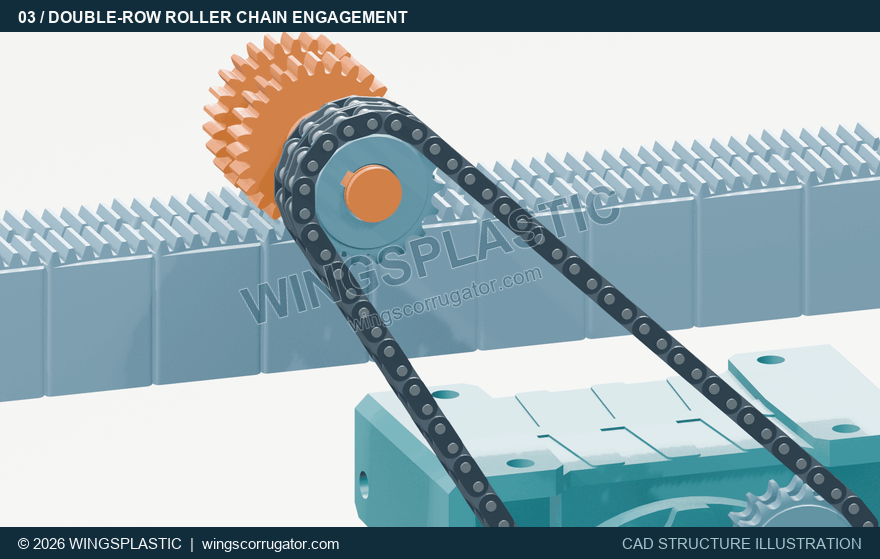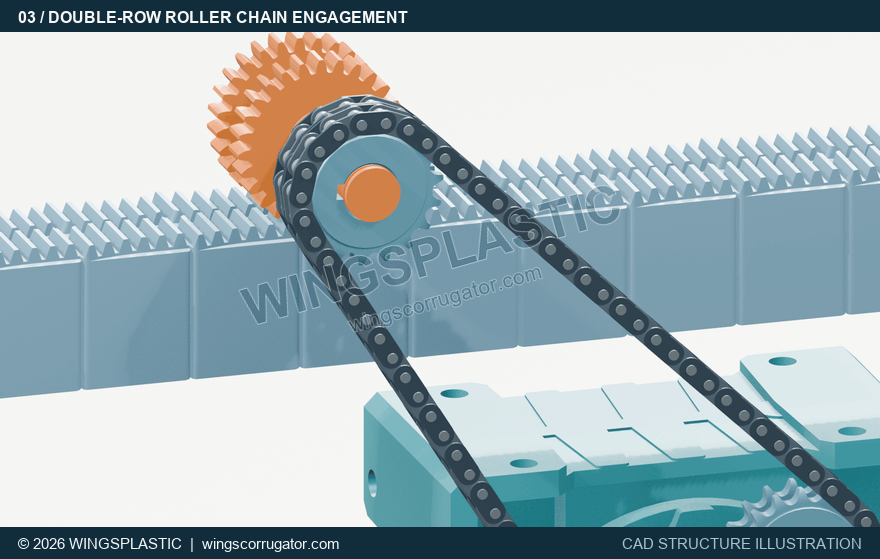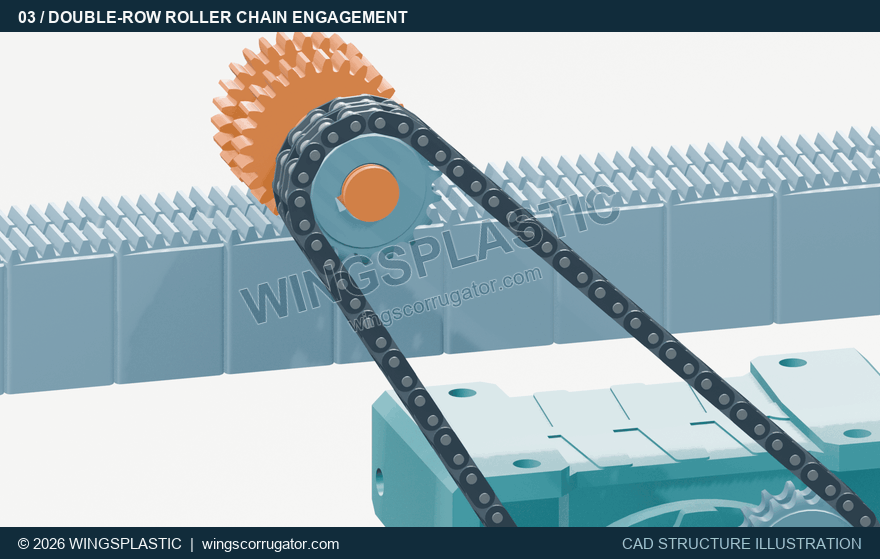
链板、滚子和销轴组成可铰接的链节,随链轮啮合并循环。实际链型、链长和张紧配置以设备图纸为准。
演示时长约 3.5 秒 · 图文与结构演示:Wings Plastic三、齿轮与齿条把旋转转化为模块推进
驱动轴上的同轴双齿圈分别对应两侧模块的齿条。齿圈转动时,通过齿面接触带动齿条沿运行方向移动,从而把轴的旋转传递为模块的推进运动。
把这一镜头与前面的链传动连起来,便能得到完整的动力路径:电机、减速机、链条、驱动轴及齿轮,最后到模块齿条。核对结构时,除驱动部件本身,还要关注齿圈与两侧齿条的相对位置。
图 4 · 齿轮与模块齿条传动
静态预览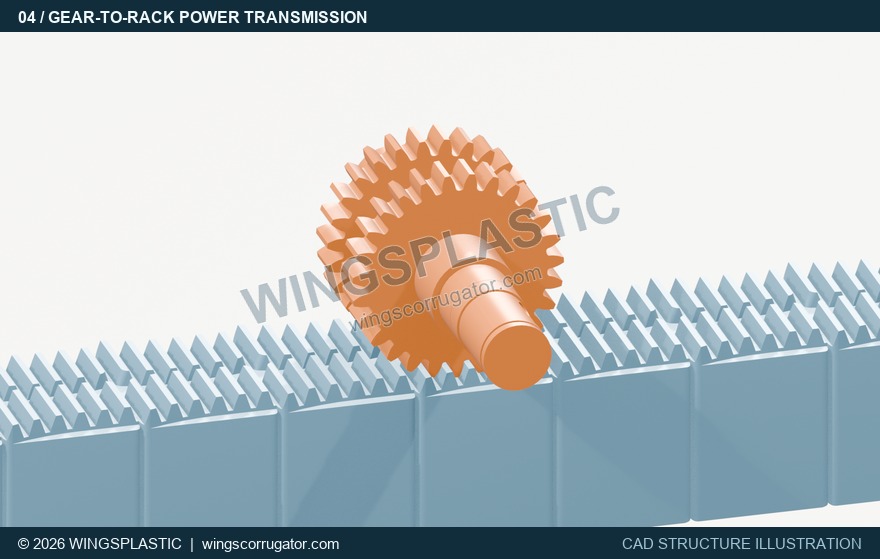
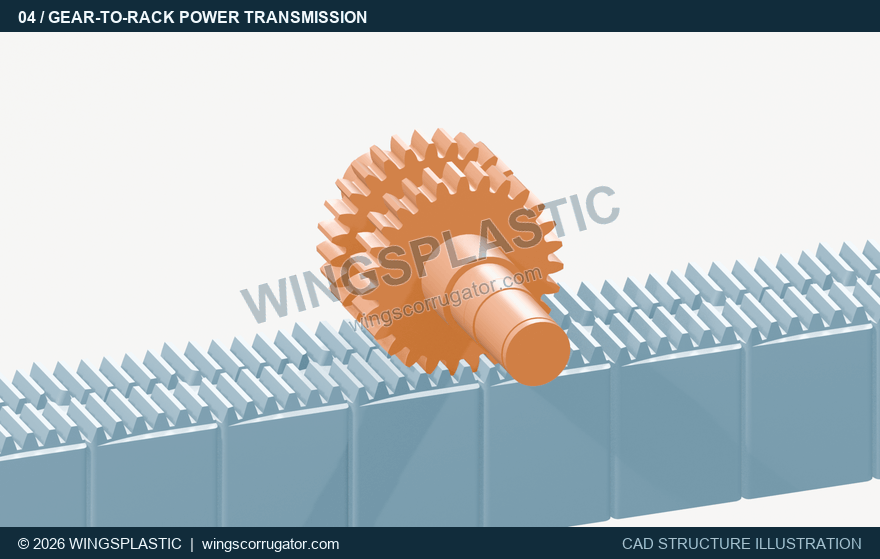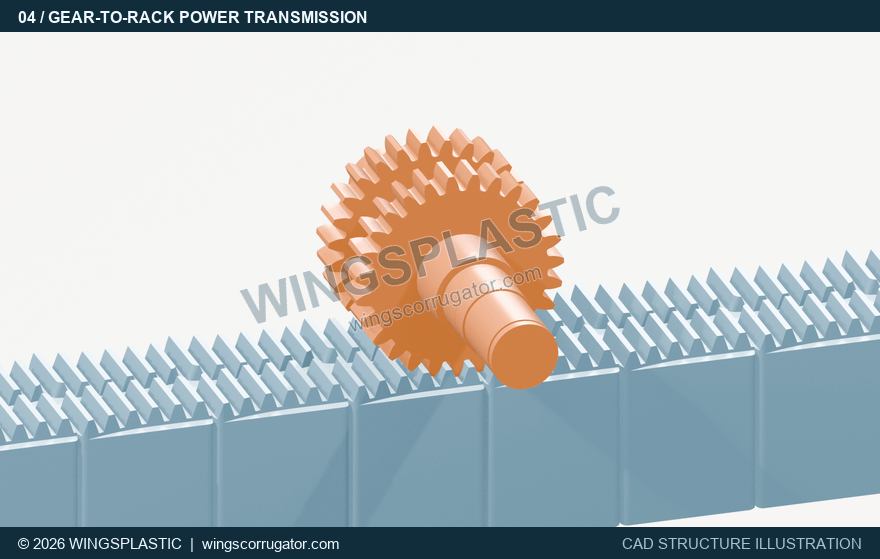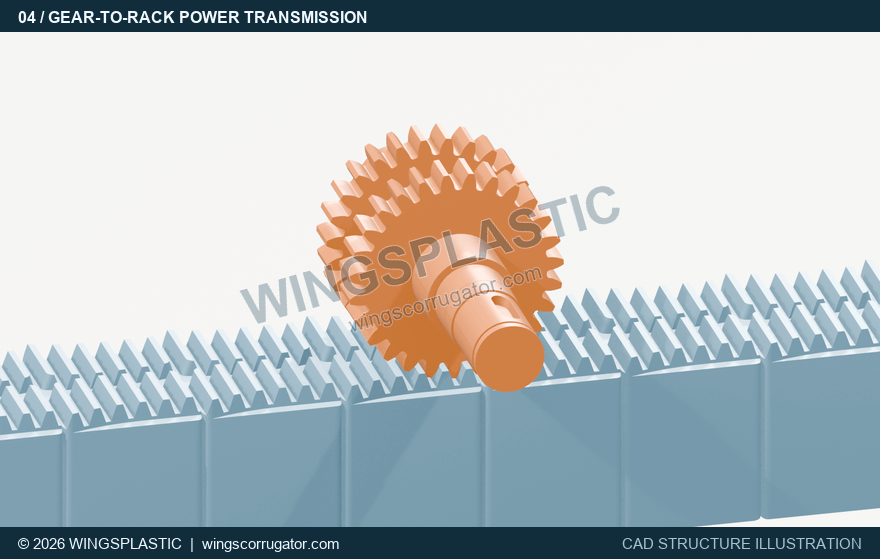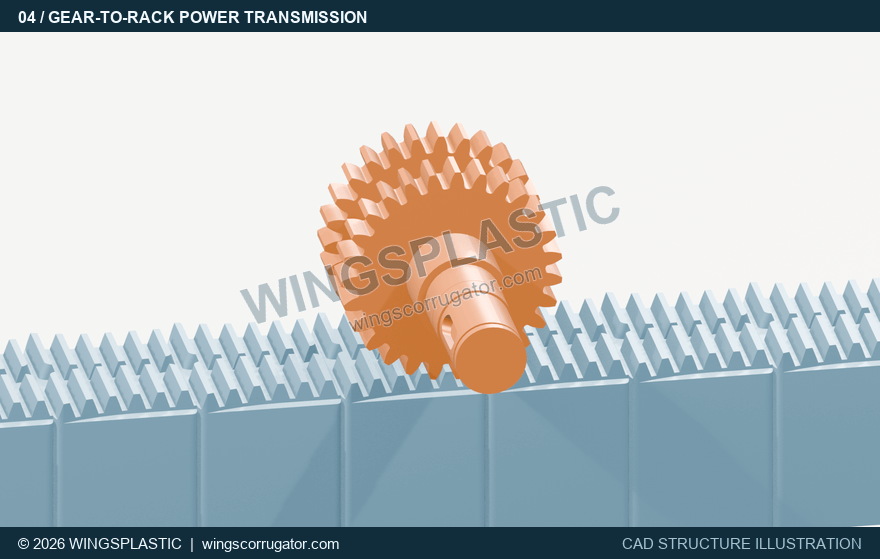
驱动轴上的同轴双齿圈分别带动两侧模块齿条,将旋转运动转化为模块的推进运动。
演示时长约 6.4 秒 · 图文与结构演示:Wings Plastic四、冷却水先在底板内部流通
冷却水先进入成型底板,在底板内部相连的孔道中流通。底板既承担安装和支承作用,也通过自身实体传递热量,对模块底部进行间接冷却。理解这一结构,需要同时观察内部水路和周围保留的板体。
动图采用局部剖开方式显示孔道,保留底板的外缘与厚度。蓝色区域对应内部水体空间;水在底板内流通,并由底板串水眼与走水板连接。
图 5 · 成型底板内部水路
静态预览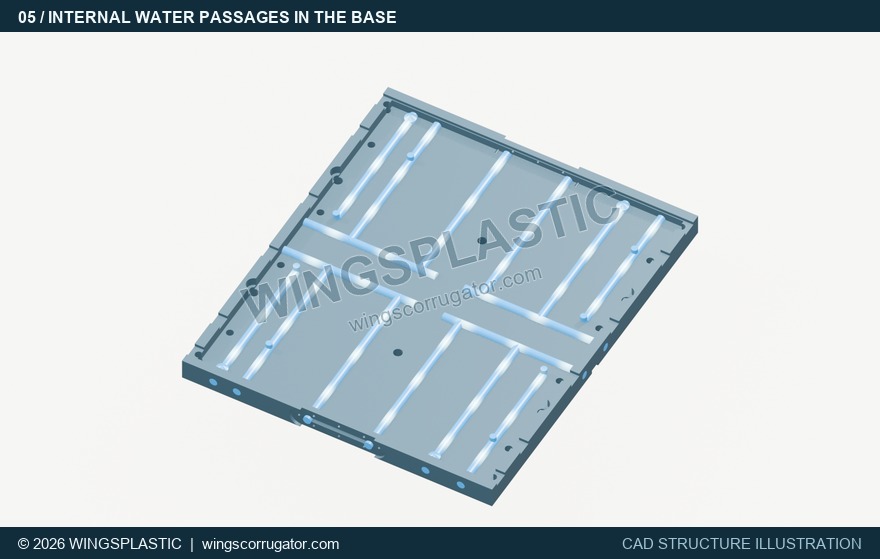
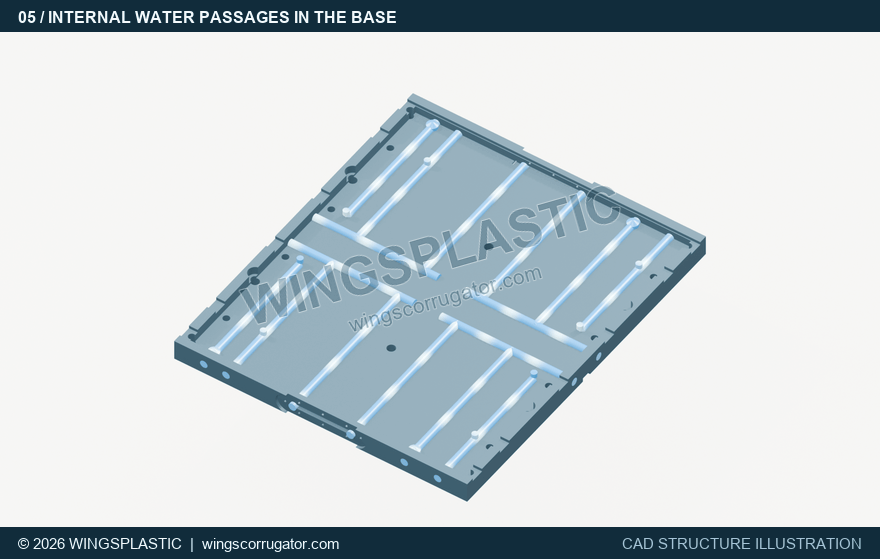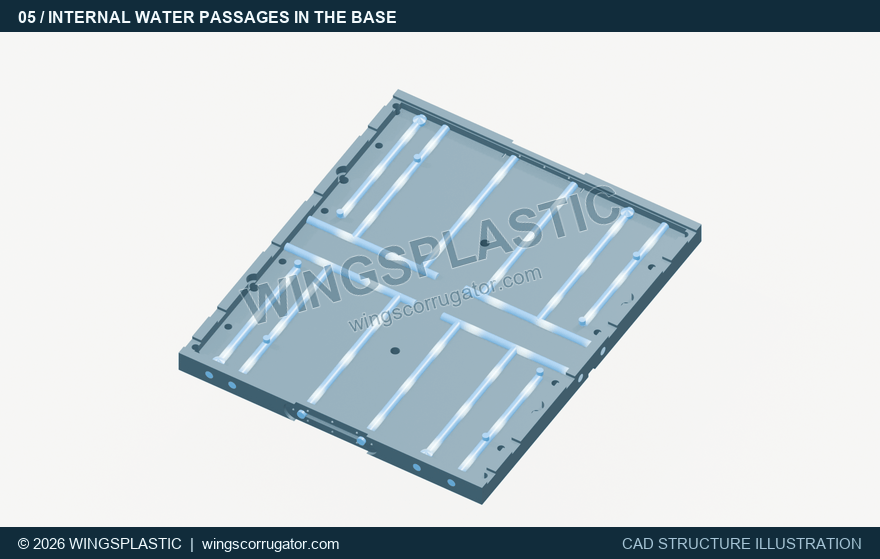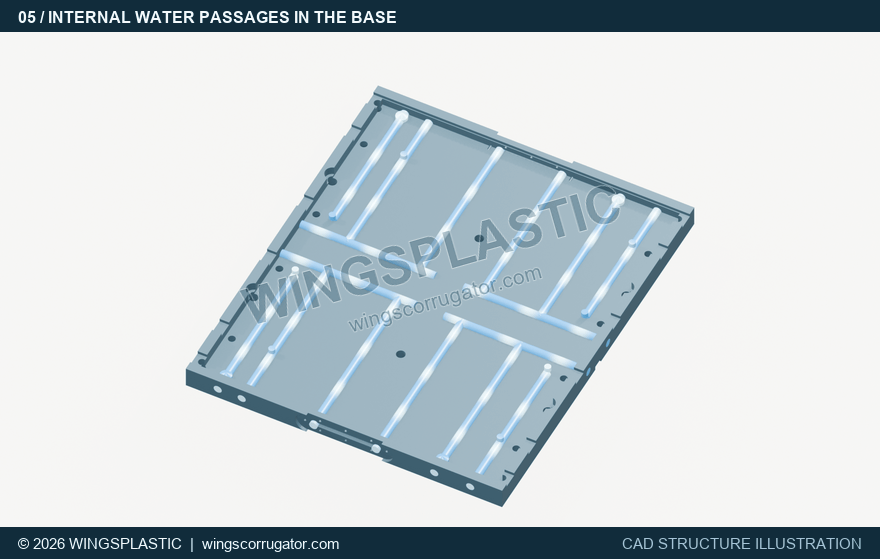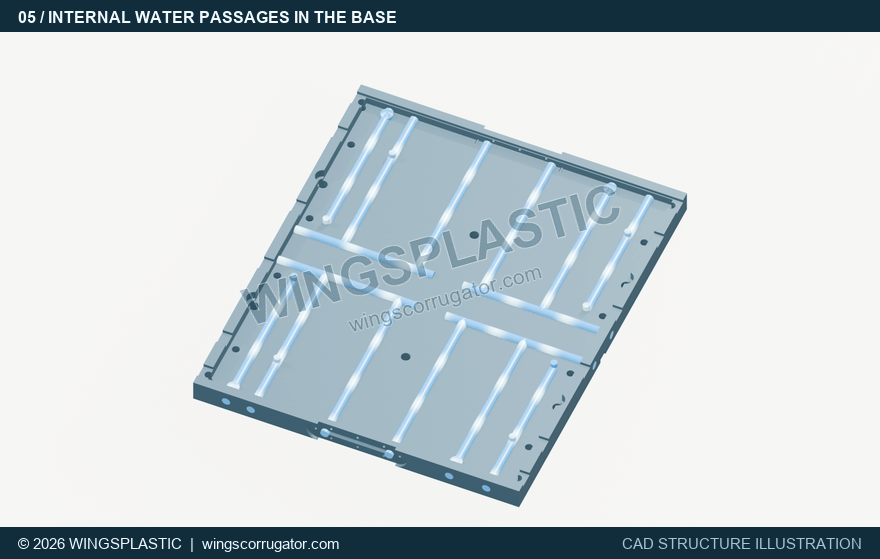
局部剖视展示底板内部相连的冷却孔道。冷却水先冷却底板,再由底板间接带走模块底部的热量。
演示时长约 6.4 秒 · 图文与结构演示:Wings Plastic五、走水板按“大槽到小槽”的顺序串水
冷却水由底板串水眼进入走水板大槽。大槽充满后,水经挡水舌顶部的连通口进入小槽,再从另一个串水孔回到成型底板。走水板承担模块侧面的冷却作用。
识别流向时,应看大槽、小槽、顶部连通口和进回水孔之间的对应关系。不同装配朝向会改变画面中的左右位置,但大槽先、小槽后的顺序不变。动图中的充水过程便于逐步观察这几个连接部位。
图 6 · 走水板:大槽、小槽与回水
静态预览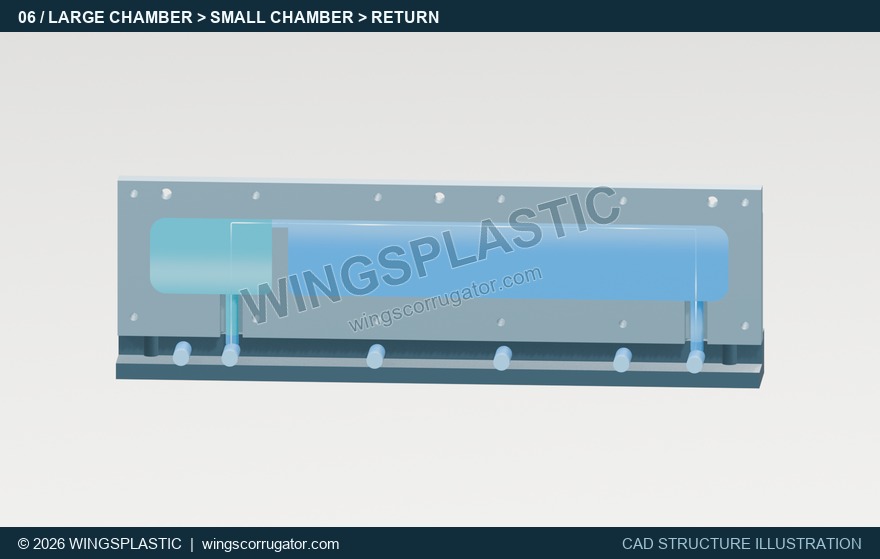
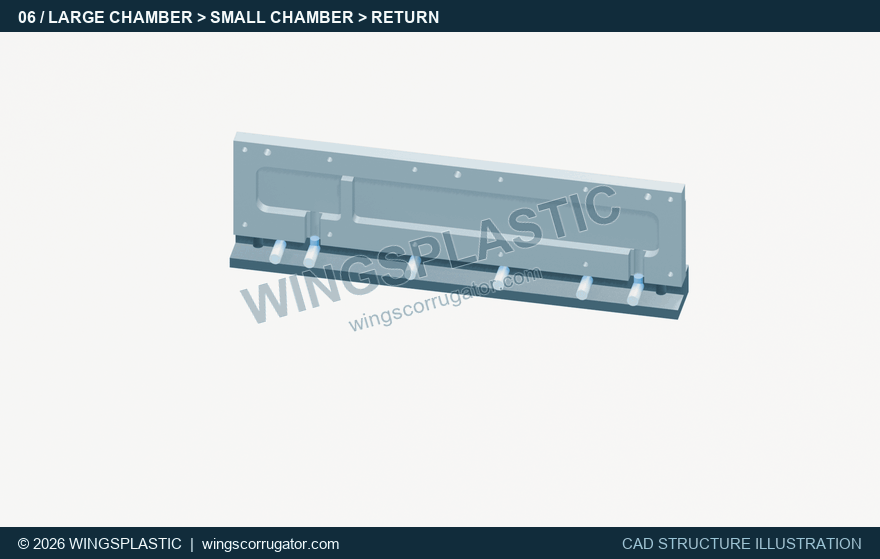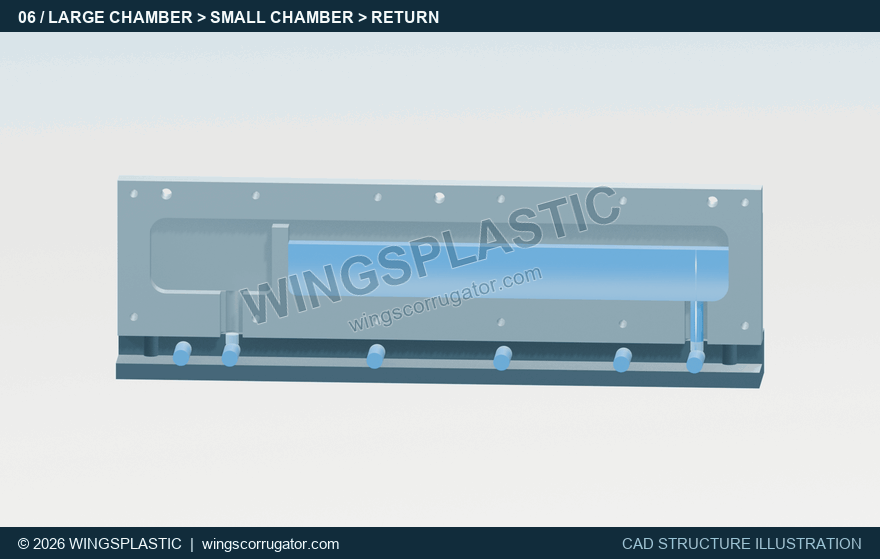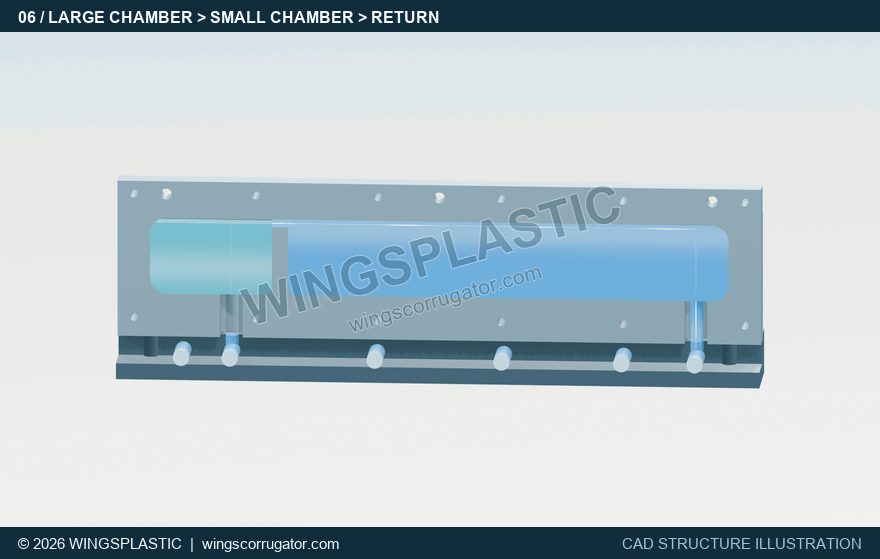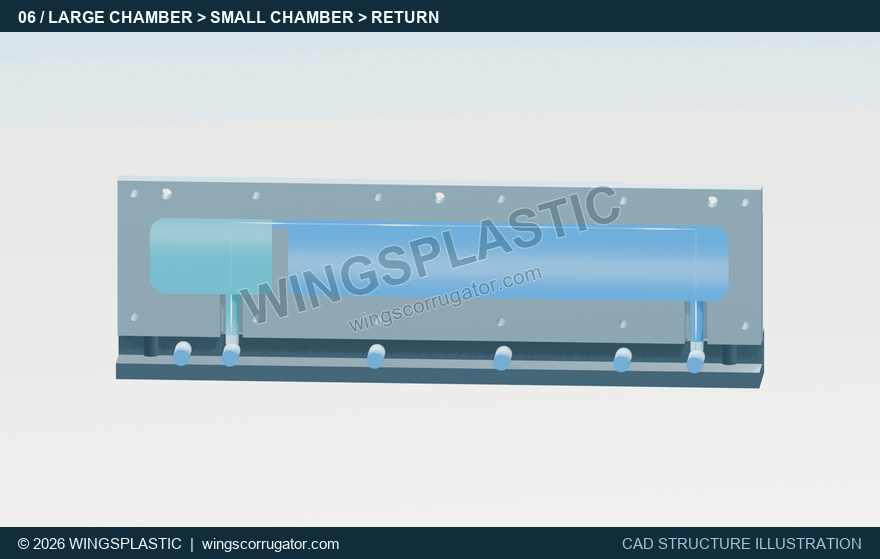
水从底板串水眼进入大槽,经挡水舌顶部连通口进入小槽,再从另一个孔回到底板。此段为约 2 倍速演示,不表示实际充水时间。
演示时长约 6.9 秒 · 图文与结构演示:Wings Plastic六、从局部孔槽回到整台成型机构
底板孔道和侧面槽腔沿成型区域分布。这套结构共有 5 块底板和 14 块走水板,内部水路覆盖前部传动段、中部各段及分离段底板。7 对走水板按中心面对称布置。
为看清水路,演示将模块与冷却结构分开显示。这是结构展示方式,不表示实际运行时的装配位置。
图 7 · 成型区域的整体冷却布置
静态预览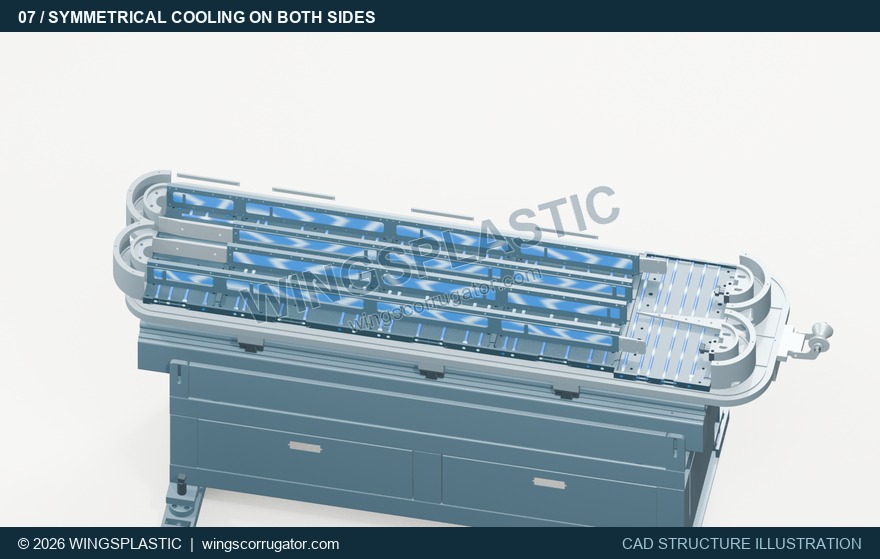
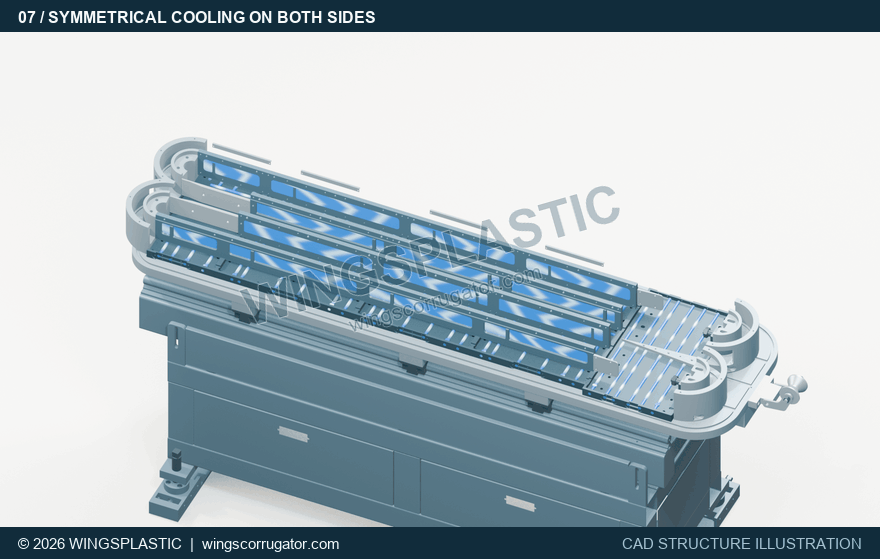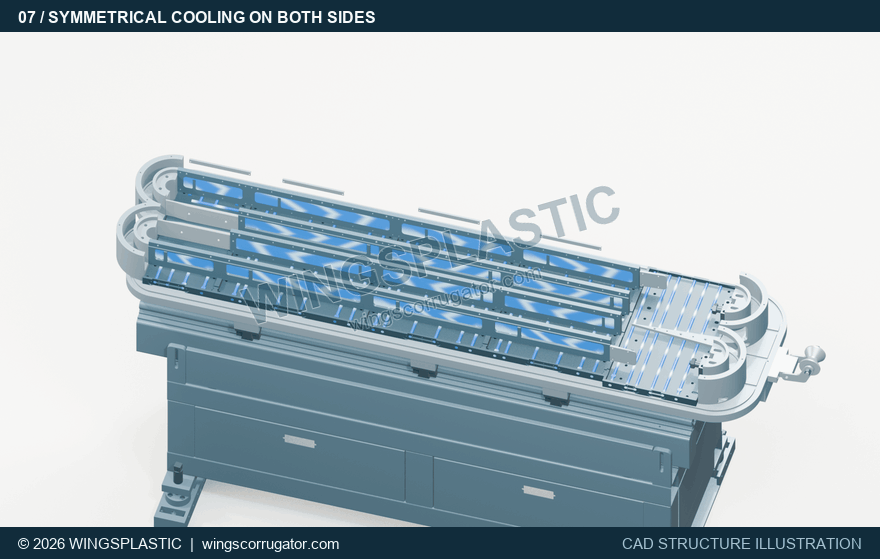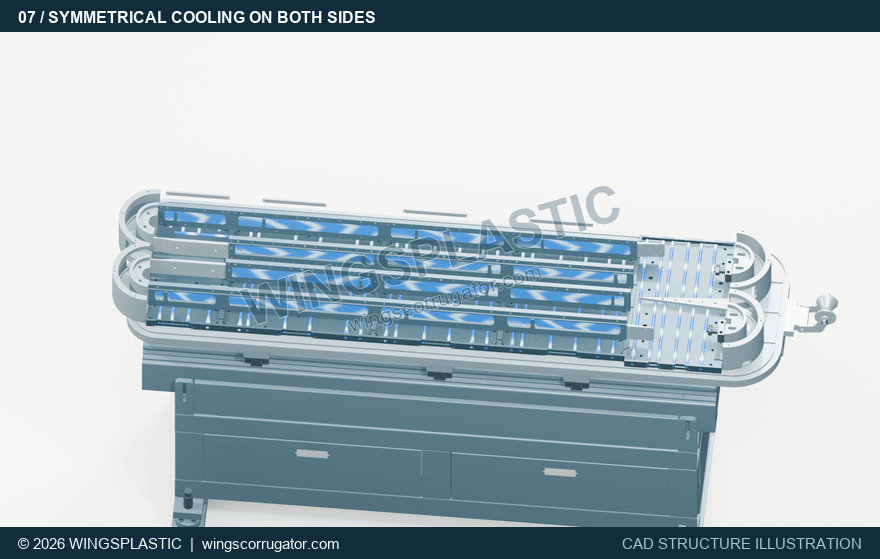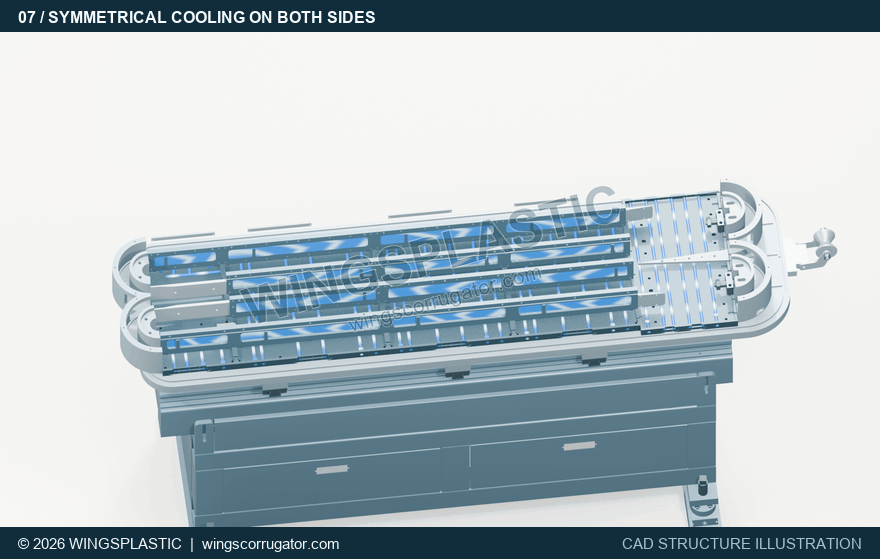
整机剖视展示底板孔道与两侧走水板的冷却结构。模块与冷却结构分开显示,便于观察水路,不表示实际运行时的装配位置。
演示时长约 6.4 秒 · 图文与结构演示:Wings Plastic七、型腔把传动、循环与冷却联系起来
每对半模合拢后,内部轮廓共同组成成型空间。半模展开图可以看清波纹槽形及配合面;具体采用的型腔、产品规格和生产通道,应按实际模具配置确定。
回到工作过程,传动机构推动模块循环,半模在工作段配对,底板与走水板参与散热;模块到出口分开并返回。把这几部分连起来,才能理解成型机构中运动、型腔和冷却结构的配合关系。
图 8 · 半模型腔与配合面
静态预览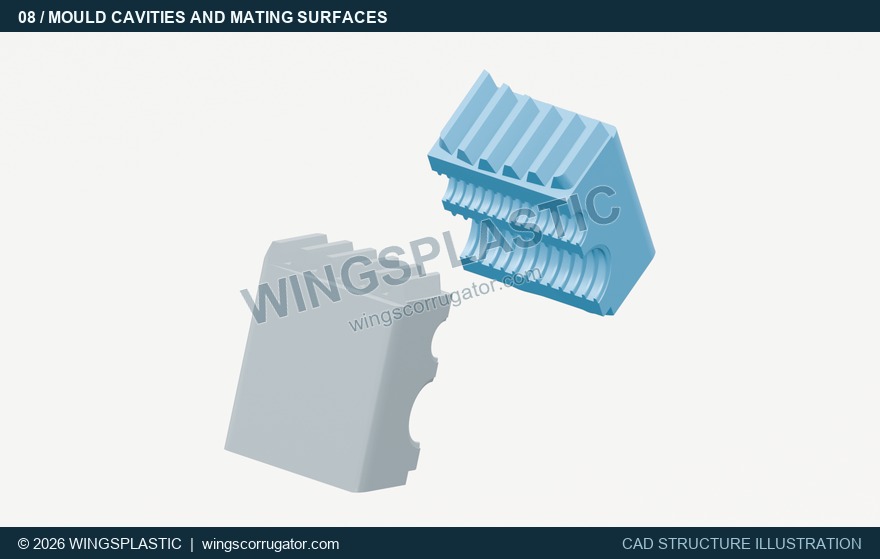
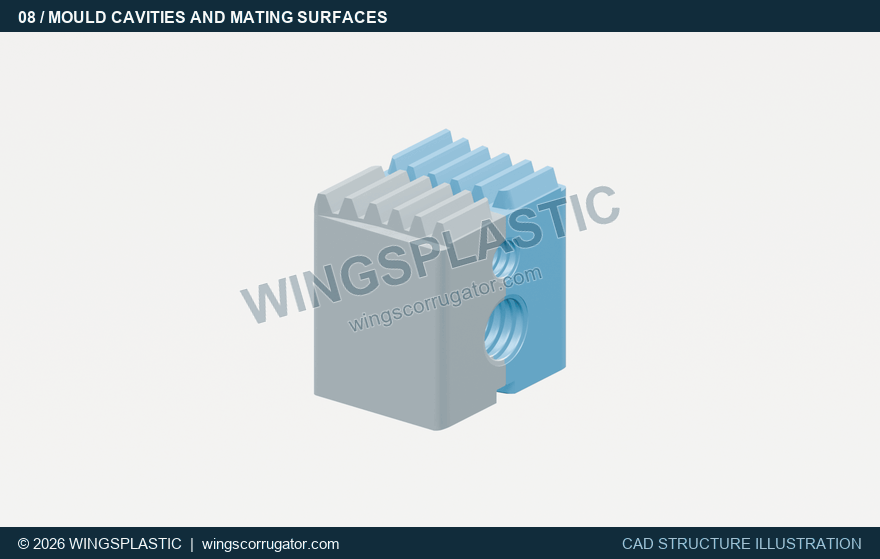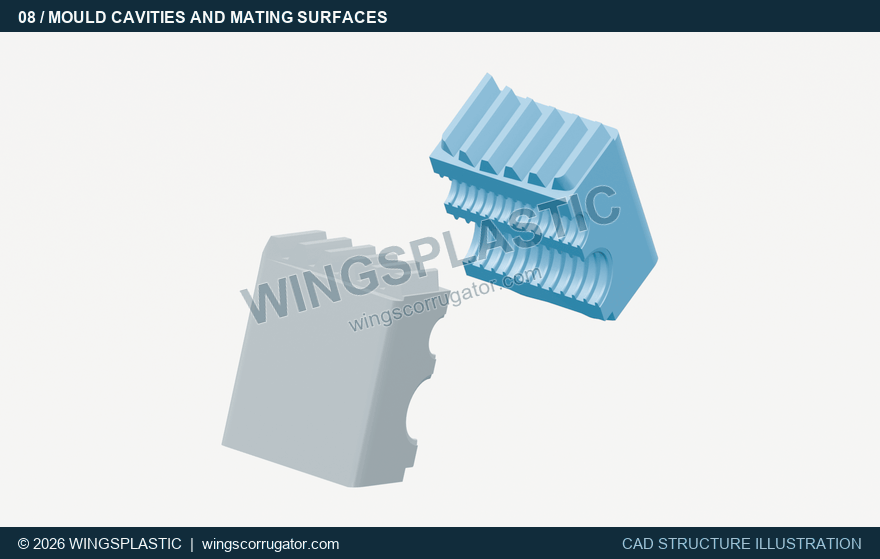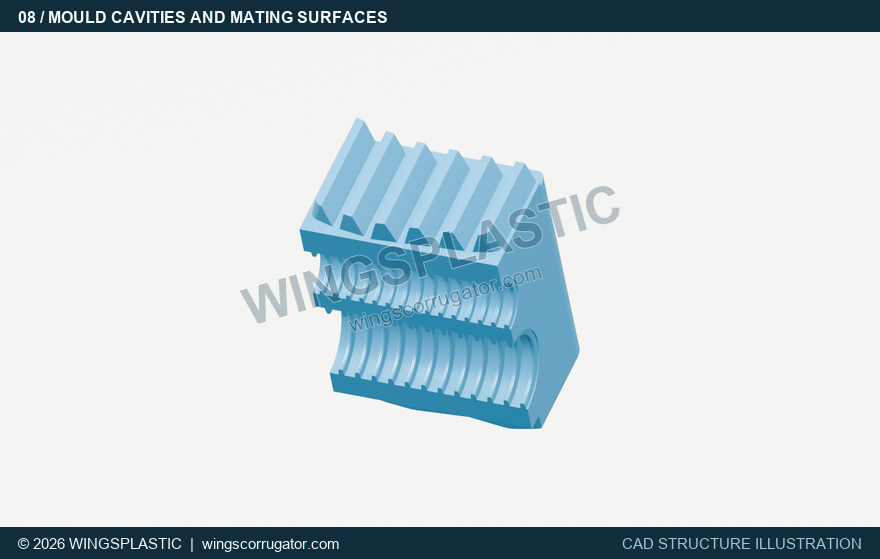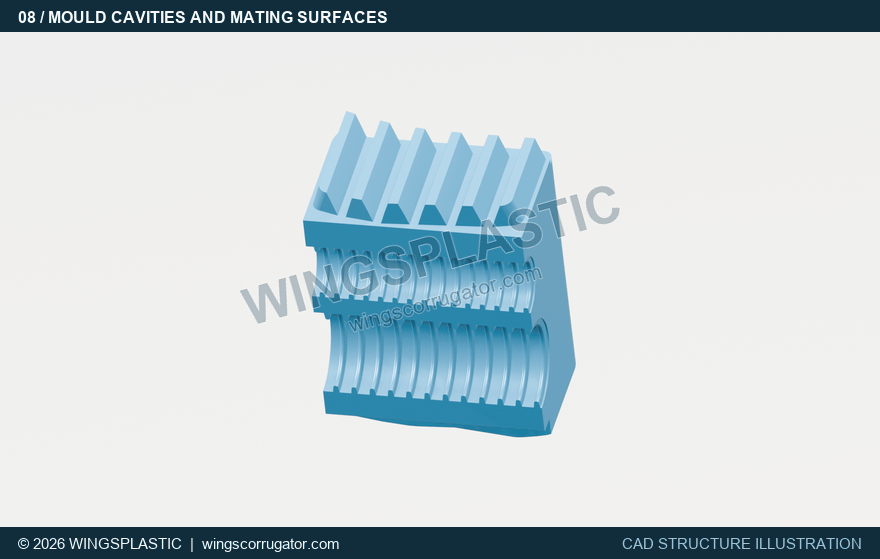
展开的半模显示波纹型腔轮廓和配合面;产品尺寸与具体型腔配置,应按实际安装的模具确定。
演示时长约 4.4 秒 · 图文与结构演示:Wings Plastic