أنبوب مموج أحادي الجدار مثبط للهب: PVC وPE/PP
قد تحتاج الأنابيب المموجة أحادية الجدار المستخدمة لحماية الكابلات وتمديدات المباني وضفائر أسلاك المعدات إلى الحد من انتشار اللهب، إلى جانب المرونة ومقاومة الضغط. وهناك مساران شائعان: اختيار خلطة PVC تستفيد من خصائصه الذاتية في تثبيط اللهب، أو استخدام PE أو PP معدل بنظام مثبط للهب.
يكمن الفرق في مصدر هذه الخصائص. فالتركيب الجزيئي لـPVC يساهم في سلوكه تجاه النار، بينما يحتاج PE وPP العاديان عادة إلى نظام إضافات مصمم لهذا الغرض. تقوم آلة التمويج بتشكيل المصهور إلى أنبوب، ولا تحول المادة العادية التي تفتقر إلى التركيبة المناسبة إلى مادة مثبطة للهب بمجرد معالجتها.
1. المسار الأول: الاستفادة من خصائص PVC الذاتية
PVC هو بولي كلوريد الفينيل، ويحتوي على الكلور في سلسلته الجزيئية. وبالمقارنة مع PE وPP العاديين، يمنحه هذا التركيب قابلية أقل للاشتعال ومزايا في الحد من انتشار اللهب. ولذلك يعد اختيار خلطة PVC مناسبة مسارا مباشرا لإنتاج أنبوب مموج أحادي الجدار مثبط للهب. ويربط شرح ECVM للخصائص الفيزيائية لـPVC هذه الميزة أيضا بالكلور.
المقصود هنا بعبارة «استخدام PVC مباشرة» هو اختيار خلطة أنابيب PVC مكتملة التركيب ومناسبة للتطبيق، وليس إدخال مسحوق راتنج PVC النقي في أي آلة بثق. فما زالت المعالجة تتطلب عادة مثبتات حرارية ومزلقات، مع اختيار الملدنات ومحسنات مقاومة الصدم والأصباغ وغيرها بحسب الحاجة. ويوضح شرح إضافات PVC وظائف هذه المكونات.
عند الشراء والإنتاج، يجب التمييز بين ثلاثة أمور:
- مزايا PVC لا تعني أن كل أنبوب منه يطابق المتطلبات تلقائيا. فنوع الملدن ونسبته والإضافات الأخرى والمادة المعاد تشغيلها وسماكة الجدار الفعلية تؤثر في النتيجة. وتحتاج تركيبات PVC المرن إلى مراجعة خاصة.
- مثبط للهب لا يعني غير قابل للاحتراق. عند التعرض المستمر للهب أو لحرارة كافية، قد يحترق PVC أو يتحلل وينتج دخانا وغازات حمضية مثل كلوريد الهيدروجين (HCl). وتتناول معلومات ECVM أيضا دخان الاحتراق.
- PVC ليس خاليا من الهالوجينات. إذا اشترط العميل غياب الهالوجينات، فلا تعوض مزايا PVC هذا الشرط.
يمكن للمصنع أن يحدد للمورد القطر وسماكة الجدار والمرونة ودرجة حرارة الخدمة والاختبارات المطلوبة، ثم يحصل على الخلطة وبياناتها، ويتحقق من الأنابيب المنتجة فعليا.
2. المسار الثاني: لماذا يحتاج PE وPP العاديان إلى تعديل؟
PE هو البولي إيثيلين وPP هو البولي بروبيلين، وكلاهما من البولي أوليفينات. تختلف مرونتهما وصلابتهما وأداؤهما الحراري، لكن الدرجات العادية غير المعدلة بمثبطات اللهب تكون قابلة للاحتراق عادة. ولا يغني اختيار اللون الأسود أو إضافة ماسترباتش لوني عادي أو تغيير شكل التموجات عن تصميم تركيبة مثبطة للهب.
للحفاظ على خصائص PE أو PP المطلوبة مع تحسين السلوك تجاه النار، تستخدم إضافات أو أنظمة متخصصة موزعة بالتساوي في الراتنج. ويجب مراعاة الدرجة المحددة لكل مادة؛ فلا يصح افتراض أن تركيبة فعالة في PE تعمل بالطريقة نفسها عند استبداله بـPP.
قد تعني عبارة «حبيبات مثبطة للهب» منتجات مختلفة تماما، لذا يجب توضيح المقصود قبل الشراء:
- خلطة كاملة مثبطة للهب (compound): سبق خلط الراتنج ونظام تثبيط اللهب والإضافات اللازمة في المصهور. إذا كانت الدرجة مخصصة صراحة لبثق الأنابيب، تستخدم وفق تعليمات المورد. ولا يجوز تخفيفها براتنج عادي لتقليل التكلفة مع الاستمرار في الاعتماد على تقريرها الأصلي.
- ماسترباتش مثبط للهب: يحتوي على تركيز مرتفع من المكونات الموزعة مسبقا في راتنج حامل، ويضاف بنسبة محددة إلى PE أو PP المتوافق معه. ويعرفه شرح Coperion أيضا بأنه مركز إضافات في حامل بوليمري. نسبة إضافة الماسترباتش لا تساوي نسبة المكون الفعال في الخلطة النهائية.
- مساحيق مثبطة أو مخاليط إضافات: مواد لتطوير التركيبات، وتحتاج إلى جرعات دقيقة وخلط في المصهور وضبط جودة. ليست مساحيق تضمن النتيجة بمجرد سكبها في قادوس التغذية.
بالنسبة إلى مصنع لا يملك إمكانات تطوير التركيبات والخلط، فإن تقييم خلطة كاملة مناسبة لبثق الأنابيب المموجة رقيقة الجدار يسهل عادة ربط دفعات المواد بظروف التشغيل واختبارات المنتج.
3. ما مثبطات اللهب وكيف تعمل؟
مثبطات اللهب إضافات تخفض قابلية المادة للاشتعال أو تؤخر تطور الاحتراق. وقد تعمل بامتصاص الحرارة أو تعزيز طبقات واقية أو تقليل مشاركة نواتج التحلل القابلة للاحتراق. وتثبط بعض الأنظمة أيضا التفاعلات المتسلسلة للاحتراق في الطور الغازي.
ليس ضروريا أن تذوب هذه الإضافات في PE أو PP. فكثير من الإضافات المعدنية والمخاليط تبقى طورا مشتتا؛ لذلك يؤثر التكتل والتوافق مع الراتنج وثبات التركيز النهائي في الفعالية.
هيدروكسيد الألومنيوم وهيدروكسيد المغنيسيوم: امتصاص الحرارة وبقايا واقية
يختصر هيدروكسيد الألومنيوم عادة إلى ATH وهيدروكسيد المغنيسيوم إلى MDH. عند التحلل الحراري يمتصان الحرارة ويطلقان الماء ويتركان بقايا غير عضوية تساهم في تقليل انتقال الحرارة المرتدة وتكوين حاجز للاحتراق. ويمكن استخدامهما ضمن أنظمة خالية من الهالوجينات، لكن يجب التحقق بشكل مستقل من غياب الهالوجينات وانخفاض الدخان في التركيبة الكاملة.
لا يصح استبدال أحدهما بالآخر على أساس السعر فقط. نافذة الاستقرار الحراري لـATH أقل عادة من MDH. في التركيبات التي تعالج بحرارة أعلى، يجب التأكد من عدم تحلل الإضافة مبكرا أثناء الخلط أو البثق. وتوضح معلومات Huber هذا الفرق. استخدم بيانات الدرجة المحددة، ولا تعتبر درجة التحلل قيمة لضبط حرارة أسطوانة البثق.
تحتاج الأنظمة المعدنية غالبا إلى نسب حشو مرتفعة، وقد تغير سيولة المصهور والاستطالة وأداء الانحناء ووزن الأنبوب. وللأنابيب التي تنثني مرارا، يجب تقييم المرونة وتثبيط اللهب معا، لا زيادة المسحوق فقط.
الأنظمة الانتفاخية القائمة على الفوسفور والنيتروجين: طبقة كربونية عازلة
تعتمد هذه الأنظمة غالبا على مكونات مثل متعدد فوسفات الأمونيوم (APP). ويؤدي تآزر الفوسفور والنيتروجين والمكونات المكونة للفحم إلى طبقة واقية منتفخة عند التسخين، تحد من انتقال الحرارة ونواتج التحلل القابلة للاحتراق. إنها منظومة متكاملة: إضافة APP وحده لا تعادل تركيبة مثبطة كاملة.
فعلى سبيل المثال، تصف المعلومات الفنية لـClariant Exolit AP 766 نظاما انتفاخيا للبولي أوليفينات، وتشترط توزيعا متجانسا وضبط التاريخ الحراري. لذلك ينبغي الجمع بين تقييم درجة الراتنج وطريقة المعالجة والسماكة. ولا تثبت نتائج المورد على عينات محددة مطابقة الأنبوب المموج رقيق الجدار مباشرة.
4. كيف تخلط مثبطات اللهب مع PE وPP؟
الهدف هو الحصول على تركيبة ثابتة ومتجانسة في جميع أجزاء الجدار. والمسار المعتاد هو: اختيار الراتنج والنظام → جرعات دقيقة → خلط في المصهور → تفريغ الغازات والتحبيب → إنتاج أنابيب تجريبية → اختبار الأنبوب النهائي.
الخطوة الأولى: تحديد متطلبات المنتج النهائي
قبل سؤال «كم نضيف؟»، حدد الاستخدام والسوق والقطر وأقل سماكة للجدار ووجود شق طولي من عدمه وأدنى حرارة خدمة ومتطلبات الانحناء، وكذلك المتطلبات الكهربائية وغياب الهالوجينات وانخفاض الدخان. بهذه البيانات يستطيع المورد اختيار مواد ذات أساس تطبيقي واضح.
الخطوة الثانية: وزن التركيبة الكاملة وتجهيزها
يجب وزن PE أو PP والمثبط والحامل والأصباغ وبقية الإضافات وفقا لتركيبة واحدة. ويمكن استخدام مغذيات قياس مناسبة لكل مادة في التشغيل المستمر. تختلف المساحيق والحبيبات في الكثافة الظاهرية والانسياب؛ راقب تكوّن الجسور والانفصال وتذبذب التغذية.
راجع حالة الرطوبة والحاجة إلى التجفيف في البيانات الفنية. انخفاض امتصاص الراتنج الأساسي للرطوبة لا يعني أن الخلطة المحتوية على إضافات لا تحتاج إلى ضبط الماء. واتبع صحيفة بيانات السلامة عند تداول المساحيق، بما يشمل النقل المغلق وسحب الغبار وحماية العاملين.
الخطوة الثالثة: خلط فعال في المصهور
تستخدم عادة آلة بثق ثنائية اللولب ذات تجهيز مناسب للخلط والتغذية، لصهر البوليمر وتوزيع المكونات وإزالة الرطوبة والمواد المتطايرة عند الحاجة. ويعرض شرح Coperion لعمليات الخلط التغذية الرئيسية والجانبية والتشتيت وتفريغ الغازات.
تجانس الخلط الجاف لا يعني تجانس التوزيع في المصهور. فقد تبقى تكتلات بعد تقليب المسحوق مع الحبيبات، أو تنفصل المواد أثناء النقل. تعمل آلة بثق الأنابيب أحادية اللولب التقليدية أساسا على التلدين وتوفير تدفق ثابت؛ فلا يفترض دون تحقق أنها قادرة على خلط تركيبة عالية الحشو بالمسحوق بكفاءة. أما حلول الخلط المباشر على الخط المثبتة بتجارب المورد والمعدات فيتبع فيها المسار المعتمد.
وازن بين التشتيت والضرر الحراري. يجب أن تلائم هندسة اللوالب وحرارة المصهور الفعلية وزمن المكوث وحرارة القص نظام الإضافات. ولا يكفي رفع السرعة أو الحرارة وحدهما لتفكيك المسحوق.
الخطوة الرابعة: التحبيب وفحص التجانس
برد المادة واقطعها بطريقة مناسبة للتركيبة، مع ضبط الرطوبة المتبقية. افحص مظهر الحبيبات وثبات الدفعات وسيولة المعالجة والخواص المطلوبة قبل تجارب إنتاج الأنبوب.
الخطوة الخامسة: التحقق بالأنبوب الفعلي لا بالحبيبات وحدها
أنتج عينات بالقوالب والسماكة وسرعة الخط واللون ونسبة المادة المعاد تشغيلها المخطط لها للإنتاج. افحص توزيع الجدار عند القمم والقيعان وحول المحيط، ثم اختبر تثبيط اللهب والانحناء والصدم والضغط حسب المتطلبات. بذلك تربط التركيبة بالمنتج الذي سيورد فعليا.
5. كيف نفهم نسبة إضافة الماسترباتش؟
تحقق من توافق الحامل مع درجة PE أو PP، والنسبة التي يحددها المورد، والراتنج الأساسي وسماكة العينات المشمولة بالتقرير. لا تنقل نسبة منتج إلى علامة أخرى أو راتنج مختلف تلقائيا.
في حالة حسابية مبسطة، بافتراض أن الراتنج الأساسي لا يحتوي على المكون المثبط نفسه ولا توجد مصادر أخرى له:
الكسر الكتلي النهائي للمكون الفعال = الكسر الكتلي للماسترباتش في الخلطة الكلية × الكسر الكتلي للمكون الفعال داخل الماسترباتش.
مثال لتوضيح الحساب فقط: دفعة مقدارها 100 kg تتكون من 20 kg ماسترباتش و80 kg راتنج أساسي. إذا أكد المورد أن المكون الذي نحسبه يشكل 50% من الماسترباتش، فسيكون منه 10 kg، أي 10% من وزن الدفعة.
هذا ليس وصفة موصى بها، ولا يعني أن نسبة 10% تحقق تصنيفا معينا. يوضح فقط أن إضافة 20% ماسترباتش لا تعادل 20% مادة فعالة. يجب الالتزام بالتركيبة الكاملة المعتمدة من المورد في الجرعات والمكونات المتآزرة والسماح بإضافة اللون أو المواد المعاد تشغيلها.
حتى الماسترباتش المسموح بإضافته مباشرة يتطلب جرعات ثابتة وخلطا كافيا. إذا ظهر ضعف التشتت أو تفاوت نتائج اللهب، افحص التغذية والخلط، وفكر عند الحاجة في الخلط والتحبيب المسبقين بدلا من زيادة الجرعة باستمرار.
6. ما الذي يجب ضبطه أثناء بثق الأنبوب أحادي الجدار؟
اختيار درجة مناسبة للبثق
قد لا تناسب خلطة مثبطة مخصصة للحقن البثق المستمر لأنبوب رقيق الجدار. تحقق من قوة المصهور وسيولته واستطالته وقابليته للتشكيل وفق القطر وعمق التموج وسرعة الإنتاج المطلوبة.
ضبط حرارة المصهور الفعلية وزمن المكوث
ابدأ بنافذة المعالجة التي يقدمها مورد الخلطة، ثم اضبطها بناء على الحمل والضغط وحالة المصهور. قد يضر التسخين الموضعي المفرط أو طول المكوث بالراتنج والمثبتات والمثبطات. وتستدعي الفقاعات أو الروائح غير المعتادة أو تغير اللون أو النقاط السوداء فحص الرطوبة والتحلل والتلوث.
الانتباه إلى المناطق الرقيقة وعيوب التشتت
الجدار ليس متساوي السماكة في جميع المواضع. قد تكون القيعان والانتقالات والمناطق الأكثر استطالة نقاط ضعف، وقد تسبب التكتلات عيوبا موضعية. نسق خرج البثق وسرعة التشكيل والتفريغ أو ضغط الهواء وتبريد القوالب؛ ولا تحكم على جودة الجدار من متوسط الوزن لكل متر وحده.
تتبع التركيبة والدفعات
إضافة PE/PP عادي أو ماسترباتش آخر أو مادة معاد تشغيلها دون تحقق قد تخفف النظام أو تعطل تآزره. عند تغيير الراتنج أو الإضافة أو اللون أو السماكة أو ظروف تشغيل أساسية، قيّم الحاجة إلى إعادة التحقق بدلا من الاعتماد الآلي على تقرير قديم.
7. كيف نثبت أن المنتج النهائي يحقق المتطلبات؟
تختار الاختبارات وفقا للاستخدام، لا بمجرد سؤال «هل المادة الخام V-0؟»:
- UL 94: يصنف سلوك احتراق عينات بلاستيكية صغيرة في ظروف محددة، وتتأثر النتيجة بالمادة والسماكة وغيرها. لا يحل تلقائيا محل اختبارات مجرى الكابلات النهائي، ولا يدل على مدة مقاومة الحريق. راجع شرح UL لنطاق التصنيفات وحدودها.
- مؤشر الأكسجين (LOI/OI): تحدد طرق مثل ISO 4589-2 النسبة الحجمية للأكسجين اللازمة لاستمرار احتراق عينات صغيرة تحت شروط مقررة. يساعد على مقارنة المواد، لكنه لا يتحول مباشرة إلى تصنيف UL 94 أو إثبات مطابقة الأنبوب.
- متطلبات مجرى الكابلات النهائي: بحسب السوق يمكن النظر في IEC 61386-1 والجزء الخاص المناسب. ويعد IEC 61386-23 مثالا لأنظمة المجاري المرنة. يختار الجزء حسب تصنيف المنتج، لا حسب مظهره المموج وحده.
يجب أن تتوافق التقارير مع الطراز والمادة واللون والسماكة وحالة العينة الفعلية. تثبيط اللهب وغياب الهالوجينات وانخفاض الدخان ومقاومة الحريق متطلبات مختلفة، وتفحص منفصلة. الملاحظة بولاعة في الورشة قد تعطي مؤشرا أوليا، لكنها لا تستبدل اختبارا بعينات ومصدر إشعال وتكييف ومعايير قبول محددة.
8. إرشادات اختيار المواد للمصنع
إذا سمح المشروع بمواد تحتوي على هالوجينات، يمكن البدء بخلطة PVC مناسبة والاستفادة من خصائصها الذاتية ثم التحقق على الأنبوب. وإذا احتاج خواص محددة لـPE أو PP أو مادة بلا هالوجينات، فاختر تركيبة كاملة مصممة ومختبرة لهذه المتطلبات.
عند التطوير لأول مرة، حدد متطلبات المنتج واطلب بيانات ملاءمة البثق ونافذة التشغيل وظروف الاختبار من المورد، ثم نفذ دفعات تجريبية صغيرة. قيّم تطوير تركيبات داخل المصنع من المساحيق أو الماسترباتش بعد توافر إمكانات ثابتة للخلط والجرعات والاختبارات.
عند اختيار Single Wall Corrugated Pipe Machine (آلة الأنابيب المموجة أحادية الجدار) أو آلة مجاري الكابلات PVC/PE، قدم إلى Wings Plastic بيانات المواد والقطر والسماكة والأداء والطاقة الإنتاجية المطلوبة لتقييم البثق والقوالب والتبريد. يتحقق تثبيط اللهب من التركيبة والمعالجة المستقرة معا، ويؤكد في النهاية باختبار الأنبوب الفعلي.
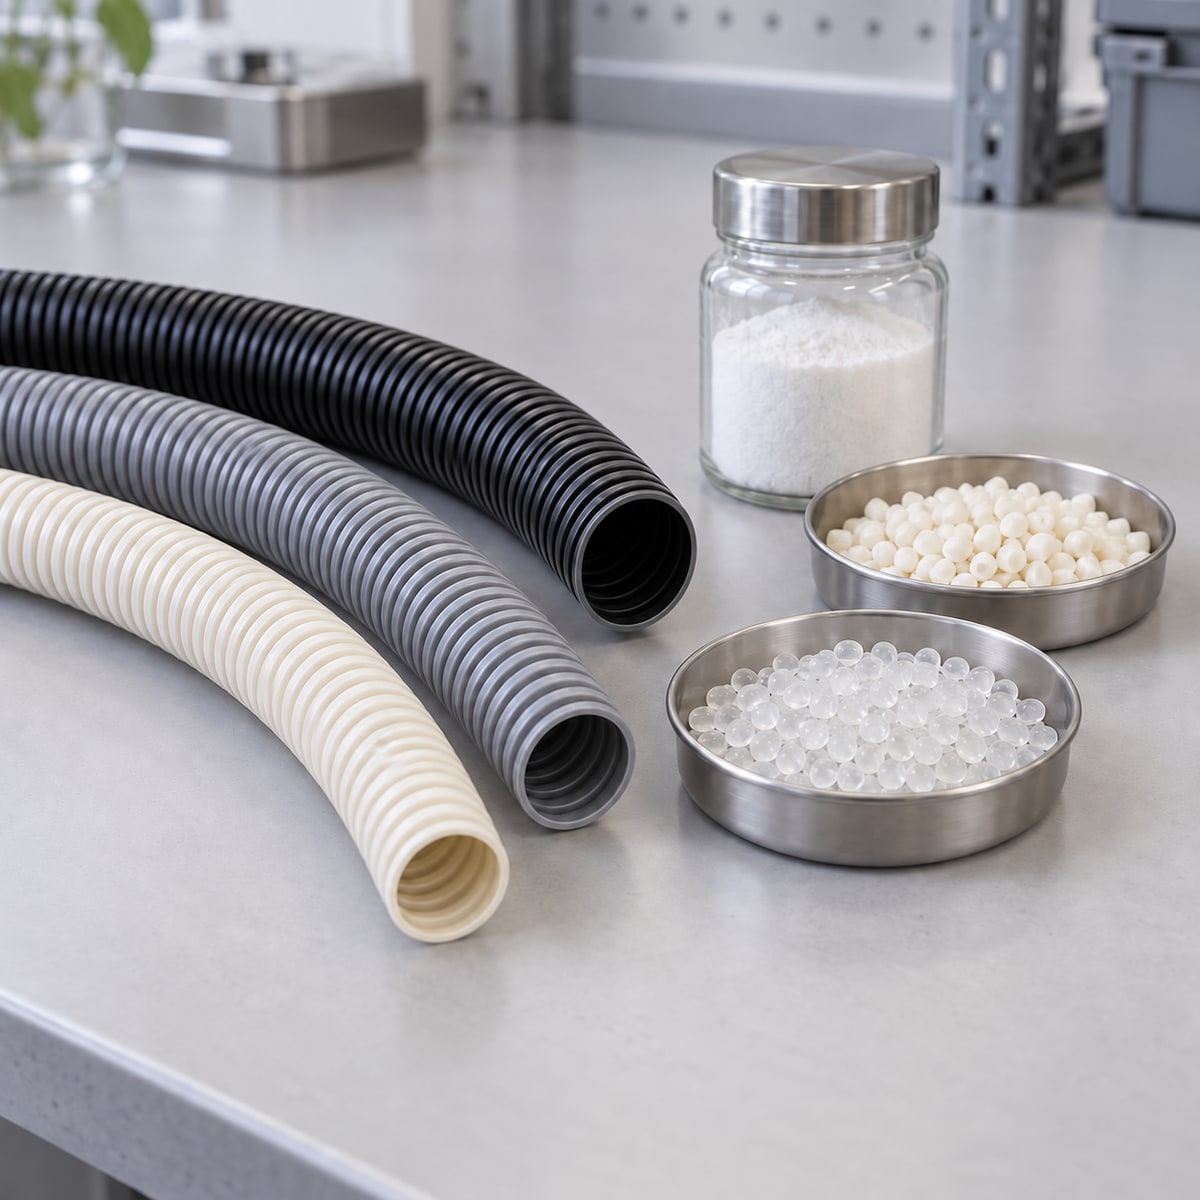
الصورة توضيحية للأنابيب والحبيبات والإضافات، وليست تركيبة درجة محددة أو نتيجة اختبار لهب. تستخدم معلومات الموردين لشرح المبادئ الفنية، ولا تشكل اعتمادا أو توصية بدرجة بعينها لهذا المشروع.