单壁波纹管如何实现阻燃:PVC 与 PE/PP 改性工艺
用于电线电缆保护、建筑穿线和设备线束的单壁波纹管,除了柔韧性和抗压能力,还可能需要限制火焰传播。实现阻燃通常有两条材料路线:选择具有本征阻燃优势的 PVC 配混料,或者使用经过阻燃改性的 PE、PP 材料。
两条路线的区别在于阻燃能力从哪里来:PVC 的分子结构本身提供了一部分阻燃能力;普通 PE、PP 则通常需要在材料中引入专门的阻燃体系。波纹管成型机负责把熔体成型为管材,不能把没有阻燃设计的普通原料直接“加工成阻燃料”。
1. 路线一:利用 PVC 材料自身的阻燃优势
PVC 是聚氯乙烯,分子链中含有氯。与普通 PE、PP 相比,这种结构使 PVC 具有较低的可燃性和抑制火焰传播的优势。因此,生产单壁波纹管时,选择合适的 PVC 配混料,是实现阻燃的一条直接路线。ECVM 对 PVC 物理性能的说明也指出,其阻燃优势与材料中的氯有关。
这里的“直接采用 PVC 原料”应理解为:选用适合该用途、已经完成配方设计的 PVC 管材配混料,而不是把纯 PVC 树脂粉直接加入任意挤出机。 PVC 加工通常仍需要热稳定剂和润滑剂,并按要求选择增塑剂、抗冲改性剂、颜料等成分。PVC 添加剂说明解释了这些组分的不同作用。
采购和生产时需要区分三件事:
- PVC 有阻燃优势,不代表所有 PVC 管都自动达标。 增塑剂的类型和用量、其他添加剂、回用料及实际管壁厚度都会改变成品表现;柔性 PVC 尤其需要核对完整配方。
- 阻燃不等于不燃。 持续受火或受到足够热量时,PVC 仍可能燃烧、分解并产生烟和氯化氢(HCl)等酸性气体;ECVM 的材料说明也涉及其燃烧烟气。
- PVC 不是无卤材料。 如果客户同时要求无卤,就不能仅凭 PVC 的阻燃优势替代无卤材料方案。
对管材工厂而言,可以先向供应商提出管径、壁厚、柔韧性、使用温度和目标测试要求,再取得相应 PVC 配混料及试验资料,最后用实际生产的波纹管验证。
2. 路线二:为什么普通 PE、PP 需要阻燃改性?
PE 是聚乙烯,PP 是聚丙烯,二者都属于聚烯烃。它们具有不同的柔韧性、刚性和耐温特点,但普通未阻燃牌号通常可燃;选成黑色、增加普通色母粒或改变波纹形状,都不能替代阻燃配方设计。
要保留 PE 或 PP 的使用特点,同时改善燃烧行为,可以使用专门的阻燃剂或阻燃体系,并把它们均匀分散在树脂中。实际选择应分别考虑 PE 和 PP 的具体牌号,不能默认“PE 用的配方换成 PP 也一样有效”。
采购时常见的“阻燃颗粒料”可能指完全不同的产品,必须先问清楚:
- 完整阻燃改性颗粒料(compound): 树脂、阻燃体系和其他必要助剂已完成混炼。对于明确适用于管材挤出的牌号,可以按供应商要求处理后用于制管;不能为了降成本自行加入普通树脂稀释而仍沿用原阻燃报告。
- 阻燃母粒(masterbatch): 将较高浓度的阻燃组分预分散在载体树脂中,使用时按指定比例加入相匹配的 PE 或 PP。Coperion 的母粒工艺说明也将其定义为聚合物载体中的添加剂浓缩物。母粒的添加比例不等于最终材料中的有效阻燃组分比例。
- 阻燃粉体或复配添加剂: 用来开发配方,需要配套的准确计量、熔融混炼和质量控制。它不是简单倒入料斗就必然生效的“阻燃粉”。
对于缺少配方开发和混炼条件的管材工厂,先评估适合薄壁波纹管挤出的完整阻燃颗粒料,通常更容易把原料批次、加工参数和成品测试对应起来。
3. 阻燃剂是什么,它怎样起作用?
阻燃剂是一类用于降低材料易燃性或延缓燃烧发展的添加剂。不同体系可以通过吸热、促进保护层形成、减少可燃分解产物参与燃烧等方式起作用;有些体系也会抑制气相中的燃烧链式反应。
阻燃剂并不一定溶解在 PE、PP 中。许多矿物或复配阻燃剂以分散相存在,因此颗粒是否团聚、与树脂是否匹配、最终含量是否稳定,都会影响效果。
氢氧化铝与氢氧化镁:吸热和保护残层
氢氧化铝通常简称 ATH,氢氧化镁常简称 MDH。它们受热分解时吸收热量、释放水,并留下无机残留物,从而参与降低热量反馈和阻隔燃烧的过程。它们可用于无卤阻燃体系,但整个配方是否无卤、低烟,仍要分别确认。
两者不能只按价格互换。ATH 的热稳定窗口通常低于 MDH;加工温度较高的配方,需要特别核对阻燃剂是否会在混炼或挤出阶段提前分解。Huber 的材料说明给出了这一区别。实际工艺应使用具体牌号的技术数据,不能把分解温度当作机筒设定温度。
矿物阻燃体系常需要较高填充水平,可能改变熔体流动、伸长率、弯折性能和管材重量。对于需要反复弯曲的单壁波纹管,应同时评估阻燃与柔韧性,而不是只增加粉体用量。
磷氮膨胀型体系:形成隔热炭层
这类体系常以聚磷酸铵(APP)等组分为基础,通过磷、氮及成炭组分的协同作用,在受热时形成膨胀保护层,减少热量和可燃分解产物的交换。它通常是一套相互配合的体系,不能把“加入 APP”直接等同于完整阻燃配方。
例如,Clariant Exolit AP 766 的技术说明介绍了适用于聚烯烃的磷氮膨胀体系,也要求均匀分散并控制加工热历史。这说明选择阻燃剂时,必须同时确认树脂牌号、加工方式和材料厚度。供应商在特定试样上取得的结果,不能直接作为薄壁波纹管的合格证明。
4. 如何把阻燃剂混入 PE、PP?
核心目标是让各段管壁都得到稳定、均匀的阻燃配方。常用流程是:选定树脂和阻燃体系 → 准确配料 → 熔融混炼 → 排气和造粒 → 制管试产 → 成管测试。
第一步:确定最终产品要求
在讨论“加多少阻燃剂”之前,先确定用途、目标市场、管径、最薄处壁厚、是否开口、最低使用温度、弯折要求,以及是否要求无卤、低烟和特定电气性能。把这些条件提供给材料供应商,才能选择有实际适用依据的树脂和阻燃体系。
第二步:按完整配方称量并处理原料
PE 或 PP、阻燃剂、载体、颜料和其他助剂应按同一份配方计量。较稳定的连续生产可使用适合该物料的计量喂料装置;粉体与颗粒的堆积密度、流动性不同,要关注架桥、分层和喂料波动。
根据技术资料检查原料含水状态及是否需要干燥。不能因为基础 PE、PP 吸湿较低,就认定含阻燃剂的复配料也不需要水分控制。粉体操作还应按安全数据表落实密闭输送、除尘和人员防护。
第三步:在熔体中进行有效混炼
常用设备是具有相应混炼和喂料配置的双螺杆挤出机:使基体树脂熔融,把阻燃组分分散进去,再根据材料需要排出水分和挥发物。Coperion 的混炼工艺说明展示了主喂料、侧喂料、分散和排气等环节。
干混均匀不等于熔体分散均匀。 在料斗中把粉末与颗粒搅拌在一起,可能仍有粉体团聚或输送分层。普通制管单螺杆的主要任务是塑化、稳定供料,不能未经验证就假设它可以完成高填充粉体的混炼任务;经供应商和设备试验证实适用的在线配混方案则应按其工艺执行。
混炼需要平衡分散与热损伤。螺杆组合、实际熔体温度、停留时间和剪切热都要匹配阻燃体系,不能只靠提高转速或温度“把粉打散”。
第四步:造粒并检查均匀性
将混炼后的材料通过适合该配方的方式冷却、切粒,并控制残留水分。对颗粒检查外观、批次一致性、加工流动性和相关性能,再进入单壁波纹管试产。
第五步:用实际管材验证,而不是到颗粒为止
用准备量产的模具、壁厚、线速度、颜色和回用料比例生产样管,检查波峰、波谷和周向壁厚分布,再按目标要求测试阻燃、弯折、冲击和抗压等性能。完成这一步后,才能把配方与可交付的成品对应起来。
5. 如果购买阻燃母粒,添加比例怎样理解?
应先确认母粒的载体是否适合所用 PE 或 PP、供应商规定的使用比例,以及报告对应的基础树脂和试样厚度。不能把一个母粒的比例套到另一个品牌或另一种树脂上。
在基础树脂没有相同阻燃组分、没有其他加入来源的简化条件下,可以用下面的关系做质量核算:
最终有效阻燃组分质量分数 = 母粒占总配方的质量分数 × 母粒中该有效组分的质量分数。
例如,仅为说明计算方法:假设一批总料重 100 kg,其中母粒 20 kg、基础树脂 80 kg;供应商明确母粒中所核算阻燃组分占 50%,则最终这部分组分为 10 kg,占总料重的 10%。
这个例子不是推荐配方,也不代表 10% 就能达到某个阻燃等级。 它只是说明:20% 母粒添加量,并不等于 20% 有效阻燃剂。实际用量、其他协效组分及是否允许加入色母粒或回用料,应按供应商验证过的完整配方控制。
采用允许直接添加的母粒时,也需要稳定计量和足够的熔体混合。若管壁出现分散不良或阻燃结果波动,应检查混合与喂料条件,必要时改为预先配混造粒,不能只继续增加母粒。
6. 单壁波纹管挤出时要重点控制什么?
选择适合挤出的材料牌号
阻燃注塑料不一定适合连续挤出薄壁波纹管。需确认其熔体强度、流动性、伸长性能和模具成型能力,能够满足目标管径、波纹深度与生产速度。
控制实际熔体温度与停留时间
以完整配方供应商给出的加工窗口为起点,结合挤出机负荷、压力和实际熔体状态调整。局部过热或过长停留可能使树脂、稳定剂或阻燃组分失效;出现气泡、异味、变色或黑点时,应排查水分、热降解及污染来源。
关注薄壁位置和分散缺陷
单壁波纹管的壁厚并非处处相同。波谷、过渡区域或拉伸较大的位置可能成为薄弱处,团聚颗粒也可能造成局部缺陷。需要把挤出量、成型速度、真空或气压、模具冷却协调起来,避免仅按平均克重判断管壁质量。
保持配方和批次可追溯
未经验证加入普通 PE/PP、其他色母粒或回用料,可能稀释或干扰原来的阻燃体系。更换树脂、阻燃剂、颜色、壁厚或关键加工条件时,应评估是否需要重新验证,不能只沿用旧的试验报告。
7. 怎样判断成品真正满足阻燃要求?
测试应围绕产品用途选择,而不是只问“原料是不是 V-0”。几个常见概念需要区分:
- UL 94: 用于规定条件下的小尺寸塑料试样燃烧性能分级,结果与材料、厚度等条件有关。它不能自动替代成品导管的适用测试,也不能表示耐火时间。参见 UL 对评级适用范围的说明。
- 氧指数(LOI/OI): 如 ISO 4589-2,用于测定规定试验条件下维持小试样燃烧所需的氧体积分数,可辅助材料比较;不能直接换算为 UL 94 等级或导管合格结论。
- 成品导管要求: 电缆管理导管可依据市场要求考虑 IEC 61386-1及适用的专用分册。柔性导管系统的例子是 IEC 61386-23;应根据产品分类选择分册,不能只因外观呈波纹就认定属于同一类别。
报告应能对应实际管材的型号、材料、颜色、壁厚和试样状态。阻燃、无卤、低烟以及耐火是不同的要求,应分别确认。车间用打火机观察可提供初步现象,但不能替代有规定试样、火源、调理条件和判定方法的测试。
8. 给单壁波纹管生产厂的选材建议
如果项目允许含卤材料,可以从适合用途的 PVC 配混料入手,利用其本征阻燃优势,并验证成管表现。如果项目需要 PE 或 PP 的特定性能,或者要求无卤,则应选择经过相应设计和测试的完整阻燃配方。
对于初次开发阻燃单壁波纹管的工厂,建议先明确成品要求,再向材料供应商索取挤出适用资料、加工窗口和试验条件,完成小批量试产。具备稳定混炼、计量和检测能力后,再评估自行使用母粒或粉体开发配方。
在选择 Single Wall Corrugated Pipe Machine(单壁波纹管设备)或 PVC/PE 电工穿线管设备时,可向 Wings Plastic 提供拟用材料的技术资料、目标管径和壁厚、成品性能要求及产能,以便评估挤出、模具成型和冷却配置。阻燃性能来自材料配方与稳定加工共同作用,并最终由实际管材测试确认。
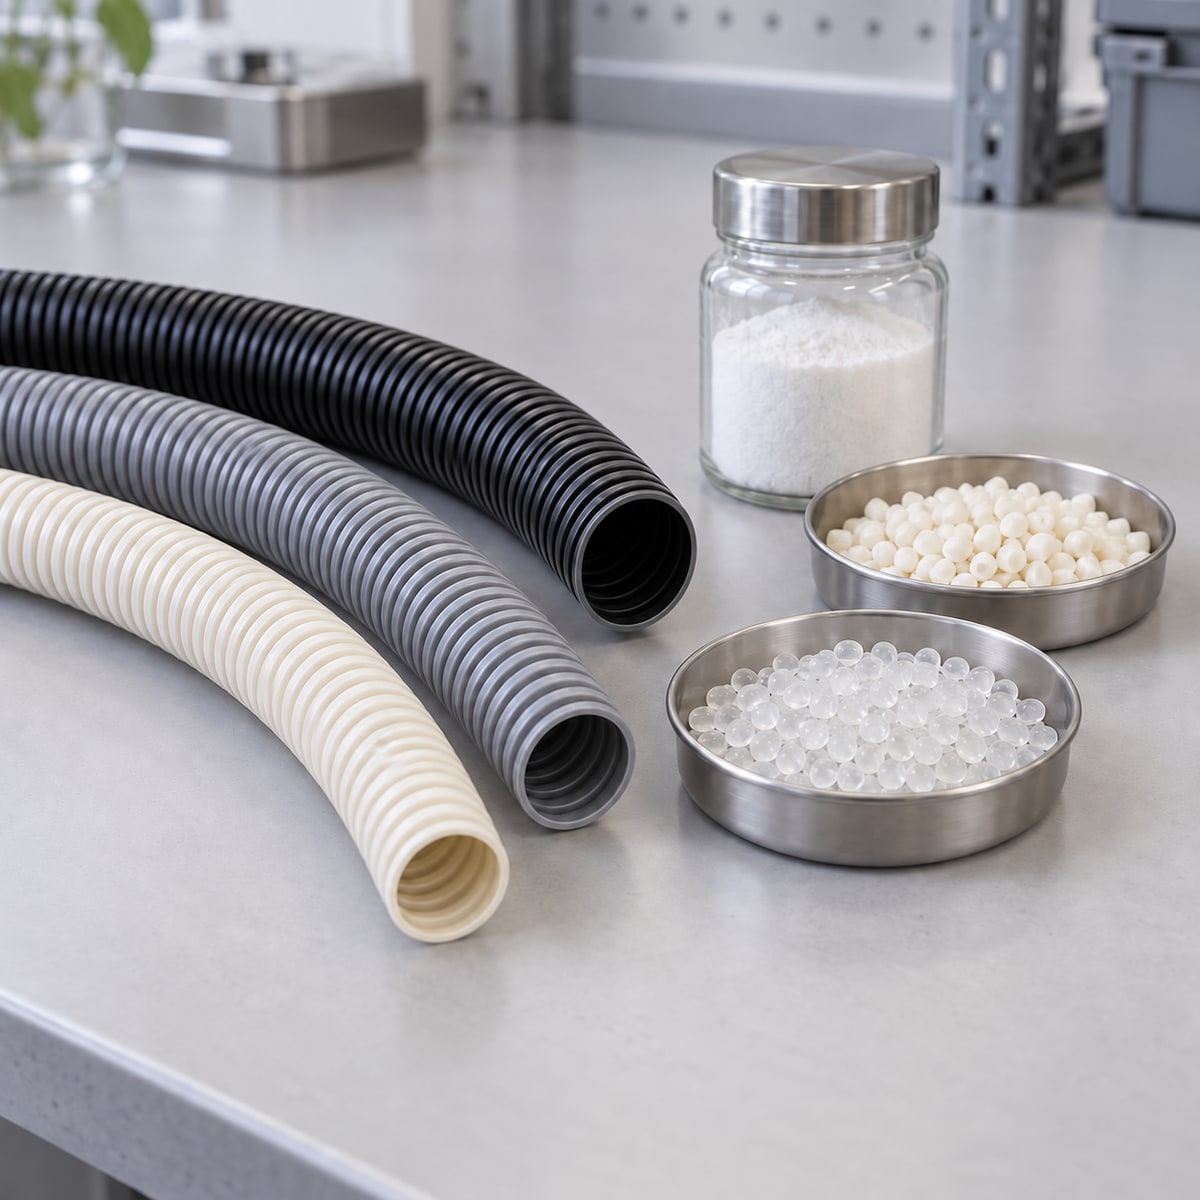
配图为单壁波纹管、聚合物颗粒和添加剂的材料示意,不代表某个牌号的配方或阻燃测试结果。文中供应商资料用于解释技术原理,不构成对特定牌号在本项目中的认证或推荐。