Tubo corrugado de parede simples antichama: PVC e PE/PP
O tubo corrugado de parede simples usado na proteção de cabos, eletrodutos de edifícios e chicotes de equipamentos pode precisar limitar a propagação da chama, além de oferecer flexibilidade e resistência à compressão. Há duas rotas usuais: escolher um composto de PVC com vantagens intrínsecas de retardância à chama ou usar PE ou PP modificado com um sistema retardante de chama.
A diferença está na origem desse comportamento. A estrutura molecular do PVC contribui para sua resposta ao fogo; PE e PP convencionais geralmente precisam de um sistema específico. A corrugadora conforma o material fundido em tubo: não transforma, sozinha, uma matéria-prima comum sem formulação apropriada em material antichama.
1. Primeira rota: aproveitar as vantagens intrínsecas do PVC
PVC é policloreto de vinila e contém cloro na cadeia molecular. Em comparação com PE e PP convencionais, essa estrutura proporciona menor inflamabilidade e vantagens para limitar a propagação da chama. Selecionar um composto de PVC adequado é, portanto, uma rota direta para tubos corrugados de parede simples retardantes de chama. A explicação do ECVM sobre as propriedades físicas do PVC também relaciona essa vantagem ao cloro.
“Usar PVC diretamente” significa aqui selecionar um composto de PVC para tubos já formulado e adequado à aplicação, não alimentar qualquer extrusora com resina pura de PVC em pó. O processamento normalmente ainda exige estabilizantes térmicos e lubrificantes, com plastificantes, modificadores de impacto, pigmentos e outros componentes conforme necessário. A informação sobre aditivos do PVC explica suas diferentes funções.
Três distinções são importantes na compra e na produção:
- A vantagem do PVC não significa que qualquer tubo esteja automaticamente conforme. Tipo e quantidade de plastificante, outros aditivos, material reprocessado e espessura real influenciam o produto. O PVC flexível exige atenção especial à formulação completa.
- Retardante de chama não significa incombustível. Sob chama contínua ou calor suficiente, o PVC ainda pode queimar ou se decompor, produzindo fumaça e gases ácidos, como cloreto de hidrogênio (HCl). A informação do ECVM também aborda a fumaça da combustão.
- PVC não é livre de halogênios. Se o cliente exigir essa condição, a vantagem de retardância do PVC não a substitui.
O fabricante pode informar ao fornecedor diâmetro, espessura, flexibilidade, temperatura de serviço e ensaios desejados; obter o composto e seus dados; e depois verificar os tubos realmente fabricados.
2. Segunda rota: por que PE e PP convencionais precisam ser modificados?
PE é polietileno e PP é polipropileno, ambos poliolefinas. Suas características de flexibilidade, rigidez e resistência térmica diferem, mas os graus comuns sem retardante geralmente são combustíveis. Escolher a cor preta, adicionar masterbatch de cor convencional ou mudar o perfil da corrugação não substitui a formulação antichama.
Para manter as propriedades desejadas de PE ou PP e melhorar o comportamento ao fogo, usam-se aditivos ou sistemas específicos uniformemente dispersos na resina. A escolha depende do grau exato: não se deve assumir que uma formulação para PE terá o mesmo desempenho em PP.
“Grânulos antichama” pode designar produtos diferentes. Esclareça antes da compra:
- Composto retardante de chama completo: resina, sistema retardante e aditivos necessários já passaram por mistura no fundido. Um grau expressamente adequado à extrusão de tubos pode ser processado conforme o fornecedor. Não o dilua com resina comum para reduzir custo e continue usando o relatório original.
- Masterbatch retardante de chama: contém maior concentração de ingredientes predispersos em resina portadora e é adicionado ao PE ou PP compatível na proporção especificada. A descrição do processo da Coperion também o define como concentrado de aditivos em um veículo polimérico. A dosagem de masterbatch não equivale ao teor ativo final.
- Pós retardantes ou misturas de aditivos: destinados ao desenvolvimento de formulações, exigem dosagem precisa, mistura no fundido e controle de qualidade. Não garantem eficácia simplesmente ao serem despejados na tremonha.
Para fábricas sem recursos de desenvolvimento e compounding, avaliar primeiro um composto completo adequado à extrusão de tubo corrugado de parede fina normalmente facilita a relação entre lotes, parâmetros e ensaios do produto.
3. O que são retardantes de chama e como funcionam?
São aditivos usados para reduzir a inflamabilidade ou retardar o desenvolvimento da combustão. Sistemas diferentes absorvem calor, promovem camadas protetoras ou reduzem a participação de produtos de decomposição combustíveis. Alguns também inibem reações em cadeia da combustão na fase gasosa.
Nem sempre se dissolvem no PE ou PP. Muitos aditivos minerais ou misturas permanecem como fase dispersa; aglomeração, compatibilidade com a resina e estabilidade do teor final afetam o desempenho.
Hidróxido de alumínio e hidróxido de magnésio: absorção de calor e resíduo protetor
O hidróxido de alumínio costuma ser abreviado ATH e o de magnésio MDH. Na decomposição térmica, absorvem calor, liberam água e deixam resíduos inorgânicos que contribuem para reduzir o retorno de calor e formar uma barreira à combustão. Podem integrar sistemas sem halogênios, mas a ausência de halogênios e a baixa emissão de fumaça da formulação completa precisam de verificação separada.
Não são intercambiáveis apenas por preço. A janela de estabilidade térmica do ATH geralmente é inferior à do MDH. Em formulações processadas a temperaturas maiores, verifique se o aditivo pode se decompor prematuramente no compounding ou na extrusão. A informação técnica da Huber explica a diferença. Utilize os dados do grau específico: temperatura de decomposição não é ajuste de temperatura do cilindro.
Sistemas minerais frequentemente exigem cargas elevadas, que podem alterar fluidez, alongamento, flexão e peso do tubo. Para tubos dobrados repetidamente, avalie retardância e flexibilidade em conjunto, em vez de apenas aumentar o pó.
Sistemas intumescentes de fósforo e nitrogênio: uma camada carbonizada isolante
Esses sistemas frequentemente usam ingredientes como polifosfato de amônio (APP). A combinação de fósforo, nitrogênio e componentes formadores de carvão gera, ao aquecer, uma camada expandida que limita trocas de calor e produtos combustíveis. É um conjunto coordenado: adicionar APP sozinho não equivale a uma formulação retardante completa.
A informação técnica do Exolit AP 766 da Clariant, por exemplo, descreve um sistema intumescente para poliolefinas e exige dispersão uniforme e controle do histórico térmico. Grau de resina, processo e espessura devem ser considerados juntos. Resultados do fornecedor em corpos de prova específicos não comprovam diretamente a conformidade de um tubo corrugado de parede fina.
4. Como incorporar retardantes ao PE e PP?
O objetivo é obter uma formulação estável e uniforme em toda a parede. O fluxo usual é: selecionar resina e sistema → dosar com precisão → misturar no fundido → desgaseificar e granular → produzir tubos de teste → ensaiar o produto acabado.
Passo um: definir os requisitos finais
Antes de discutir “quanto adicionar”, defina aplicação, mercado, diâmetro, menor espessura, presença de abertura longitudinal, temperatura mínima de serviço, flexão e exigências elétricas, de baixa fumaça ou ausência de halogênios. Essas condições permitem ao fornecedor selecionar materiais com base na aplicação real.
Passo dois: pesar e preparar a formulação completa
PE ou PP, retardantes, veículo, pigmentos e outros aditivos devem seguir a mesma formulação. Na produção contínua, utilize dosadores adequados ao material. Pó e grânulos diferem em densidade aparente e escoamento: observe formação de pontes, segregação e oscilação na alimentação.
Confira umidade e necessidade de secagem na documentação técnica. A baixa absorção da resina base não significa que o composto com aditivos dispense controle de água. Para pós, siga a ficha de segurança quanto a transferência fechada, exaustão e proteção individual.
Passo três: misturar eficazmente no fundido
É comum usar extrusora de dupla rosca com elementos de mistura e alimentação apropriados: fundir a matriz, dispersar os ingredientes e remover água e voláteis quando necessário. A descrição de compounding da Coperion mostra alimentação principal e lateral, dispersão e desgaseificação.
Mistura seca uniforme não é sinônimo de dispersão uniforme no fundido. Agitar pó e grânulos na tremonha pode deixar aglomerados ou permitir segregação no transporte. A extrusora monorrosca convencional de tubos tem como principais funções plastificar e fornecer fundido estável; não presuma sem validação que ela faz compounding adequado de uma formulação altamente carregada. Soluções de mistura em linha comprovadas pelo fornecedor e por testes do equipamento devem seguir seu processo validado.
Equilibre dispersão e dano térmico. Configuração das roscas, temperatura real do fundido, tempo de residência e calor de cisalhamento devem corresponder ao sistema. Aumentar rotação ou temperatura, sozinho, não resolve a dispersão de pós.
Passo quatro: granular e verificar uniformidade
Resfrie e corte o composto por método compatível com a formulação e controle a umidade residual. Examine aparência, consistência entre lotes, fluidez de processamento e propriedades relevantes antes da fabricação experimental do tubo.
Passo cinco: validar o tubo real, não só os grânulos
Produza amostras com moldes, espessura, velocidade, cor e proporção de reprocessado previstos para produção. Verifique distribuição de espessura nas cristas, vales e circunferência; depois ensaie retardância, flexão, impacto e compressão conforme os requisitos. Isso conecta a formulação ao produto efetivamente entregue.
5. Como interpretar a dosagem de masterbatch?
Confirme compatibilidade do veículo com o PE ou PP escolhido, dosagem do fornecedor e resina base e espessura cobertas pelo relatório. Não transfira a proporção de um produto para outra marca ou resina.
Supondo, de modo simplificado, que a resina base não contenha o mesmo ingrediente retardante e que não existam outras fontes:
Fração mássica ativa final = fração mássica de masterbatch na formulação total × fração mássica do ingrediente ativo no masterbatch.
Exemplo apenas matemático: em um lote total de 100 kg, usam-se 20 kg de masterbatch e 80 kg de resina base. Se o fornecedor declarar 50% do ingrediente contabilizado no masterbatch, haverá 10 kg desse ingrediente, correspondentes a 10% do lote.
Não é uma formulação recomendada e não significa que 10% atinjam determinada classificação. Apenas mostra que 20% de masterbatch não equivalem a 20% de retardante ativo. Dosagem real, sinergistas e possíveis adições de cor ou reprocessado devem seguir a formulação completa validada.
Mesmo um masterbatch aprovado para adição direta exige alimentação estável e mistura suficiente. Se houver dispersão ruim ou variação nos ensaios, confira alimentação e mistura e, se necessário, faça compounding e granulação prévios, em vez de continuar aumentando a dosagem.
6. O que controlar na extrusão de tubo corrugado de parede simples?
Escolher um grau próprio para extrusão
Um composto antichama para injeção não é necessariamente adequado à extrusão contínua de paredes finas. Confirme resistência do fundido, fluidez, alongamento e conformabilidade para o diâmetro, profundidade da corrugação e velocidade pretendidos.
Controlar temperatura real e tempo de residência
Comece pela janela indicada pelo fornecedor e ajuste conforme carga, pressão e estado do fundido. Superaquecimento local ou residência excessiva podem degradar resina, estabilizantes ou retardantes. Bolhas, odor anormal, mudança de cor e pontos pretos exigem investigar umidade, degradação e contaminação.
Observar regiões finas e defeitos de dispersão
A espessura varia no tubo. Vales, transições e áreas mais estiradas podem ser pontos fracos; aglomerados também criam defeitos locais. Coordene vazão, velocidade de conformação, vácuo ou pressão de ar e refrigeração dos moldes. Não julgue a parede apenas pela massa média por metro.
Manter rastreabilidade da formulação e dos lotes
Adições não validadas de PE/PP comum, outros masterbatches ou reprocessado podem diluir ou interferir no sistema. Ao mudar resina, aditivo, cor, espessura ou condições essenciais, avalie necessidade de revalidação, em vez de apenas reutilizar relatórios antigos.
7. Como verificar a conformidade do produto acabado?
Escolha ensaios pela aplicação, não apenas pela pergunta “a matéria-prima é V-0?”:
- UL 94: classifica o comportamento de pequenas amostras plásticas sob condições definidas; depende de material, espessura e outros fatores. Não substitui automaticamente ensaios de eletrodutos acabados nem indica duração de resistência ao fogo. Consulte a explicação da UL sobre limites das classificações.
- Índice de oxigênio (LOI/OI): métodos como ISO 4589-2 medem a fração volumétrica de oxigênio necessária para sustentar a combustão de pequenas amostras nas condições prescritas. Auxilia comparações, mas não se converte diretamente em classificação UL 94 nem em conformidade de eletrodutos.
- Requisitos do eletroduto: conforme o mercado, podem ser considerados IEC 61386-1 e a parte específica aplicável. IEC 61386-23 é um exemplo para sistemas flexíveis. Escolha pela classificação do produto, não apenas pelo aspecto corrugado.
Relatórios devem corresponder a modelo, material, cor, espessura e condição da amostra real. Retardância à chama, ausência de halogênios, baixa fumaça e resistência ao fogo são requisitos diferentes. Uma observação com isqueiro na fábrica pode ser preliminar, mas não substitui ensaios com amostras, chama, condicionamento e critérios definidos.
8. Orientação de materiais para fabricantes
Se materiais com halogênios forem permitidos, avalie um composto de PVC adequado, aproveite sua vantagem intrínseca e valide o tubo. Se o projeto exigir propriedades específicas de PE ou PP ou ausência de halogênios, escolha formulação completa projetada e ensaiada para isso.
Em um primeiro desenvolvimento, defina o produto, peça ao fornecedor dados de adequação à extrusão, janela de processo e condições de ensaio, e faça pequenos lotes. Avalie formulação própria com pó ou masterbatch quando houver compounding, dosagem e ensaios estáveis.
Ao escolher uma Single Wall Corrugated Pipe Machine (máquina para tubo corrugado de parede simples) ou máquina para eletroduto de PVC/PE, forneça à Wings Plastic fichas dos materiais, diâmetro, espessura, desempenho e capacidade desejados para avaliar extrusão, moldes e resfriamento. A retardância resulta da formulação e do processamento estável em conjunto, e deve ser confirmada no tubo real.
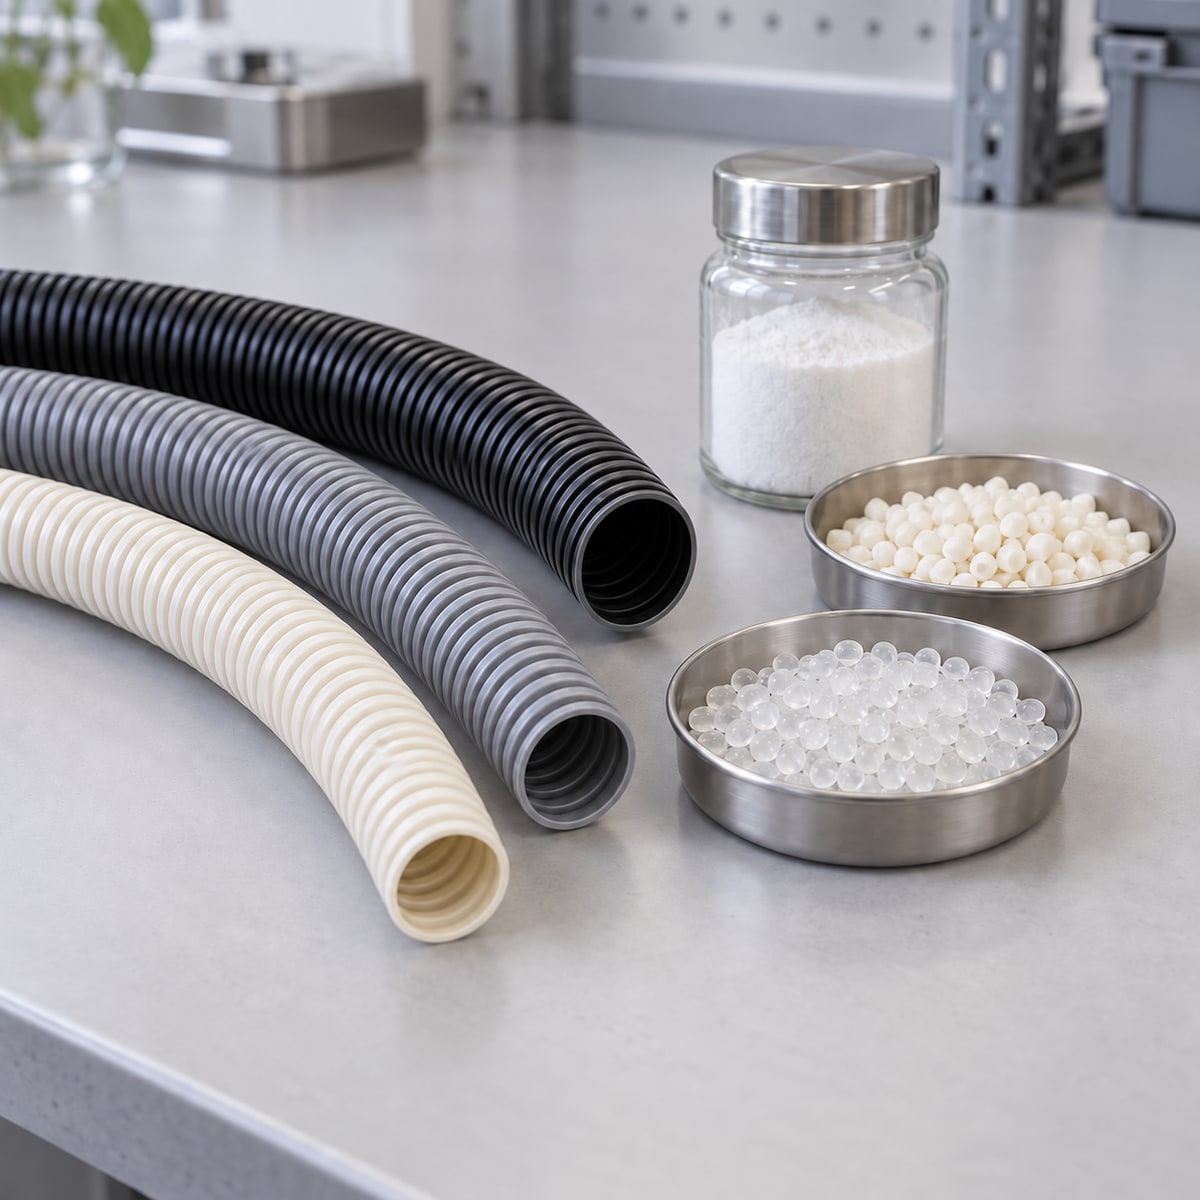
A imagem é uma ilustração de materiais, não a formulação ou o resultado de ensaio de um grau específico. As fontes dos fornecedores explicam princípios técnicos e não constituem certificação nem recomendação de um grau para este projeto.