Tubo corrugado de pared simple ignífugo: PVC y PE/PP
El tubo corrugado de pared simple utilizado para proteger cables, canalizaciones de edificios y cableado de equipos puede necesitar limitar la propagación de la llama, además de ofrecer flexibilidad y resistencia a la compresión. Existen dos vías habituales: elegir un compuesto de PVC con ventajas intrínsecas frente al fuego, o utilizar PE o PP modificado con un sistema retardante de llama.
La diferencia está en el origen de esa prestación. La estructura molecular del PVC contribuye a su comportamiento frente al fuego; el PE y el PP convencionales suelen necesitar un sistema retardante específico. La corrugadora da forma tubular al material fundido: no convierte por sí sola una materia prima convencional, sin formulación adecuada, en un material ignífugo.
1. Primera vía: aprovechar las ventajas intrínsecas del PVC
El PVC es policloruro de vinilo y contiene cloro en su cadena molecular. Frente al PE y al PP convencionales, esta estructura le aporta menor inflamabilidad y ventajas para limitar la propagación de la llama. Por ello, seleccionar un compuesto de PVC adecuado es una vía directa para fabricar tubo corrugado de pared simple retardante de llama. La explicación de ECVM sobre las propiedades físicas del PVC también relaciona esta ventaja con el cloro.
Aquí, «utilizar PVC directamente» significa elegir un compuesto de PVC para tubos ya formulado y adecuado a la aplicación, no introducir resina pura de PVC en polvo en cualquier extrusora. El procesado normalmente sigue requiriendo estabilizantes térmicos y lubricantes, además de plastificantes, modificadores de impacto, pigmentos u otros ingredientes según la necesidad. La información sobre aditivos del PVC explica sus distintas funciones.
En compras y producción conviene distinguir tres puntos:
- Las ventajas del PVC no garantizan que cualquier tubo cumpla automáticamente. El tipo y la cantidad de plastificante, los demás aditivos, el material reprocesado y el espesor real afectan al resultado. En PVC flexible es especialmente importante revisar la formulación completa.
- Retardante de llama no significa incombustible. Bajo una llama sostenida o suficiente calor, el PVC todavía puede arder o descomponerse, generando humo y gases ácidos, como cloruro de hidrógeno (HCl). La información de ECVM también aborda los humos de combustión.
- El PVC no está libre de halógenos. Si el cliente exige además ausencia de halógenos, sus ventajas frente al fuego no sustituyen esa condición.
El fabricante puede indicar primero al proveedor el diámetro, espesor, flexibilidad, temperatura de servicio y ensayos objetivo; obtener el compuesto y sus datos de ensayo; y verificar después los tubos realmente producidos.
2. Segunda vía: ¿por qué el PE y el PP convencionales necesitan modificación?
PE significa polietileno y PP polipropileno; ambos son poliolefinas. Tienen distintas características de flexibilidad, rigidez y resistencia térmica, pero los grados convencionales no ignifugados suelen ser combustibles. Elegir color negro, añadir un masterbatch de color corriente o cambiar la geometría de las ondas no sustituye una formulación retardante de llama.
Para conservar las propiedades deseadas del PE o PP y mejorar su comportamiento al fuego, se emplean aditivos o sistemas específicos, dispersados uniformemente en la resina. La selección depende del grado concreto: no debe suponerse que una formulación para PE funciona igual al cambiar a PP.
La expresión «granza ignífuga» puede designar productos muy diferentes. Hay que aclararlo antes de comprar:
- Compuesto retardante de llama completo: la resina, el sistema ignífugo y los aditivos necesarios ya se han mezclado en fundido. Un grado expresamente apto para extrusión de tubos puede utilizarse siguiendo las instrucciones del proveedor. No se debe diluir con resina corriente para reducir costes y seguir invocando el informe original.
- Masterbatch retardante de llama: concentra los ingredientes activos predispersados en una resina portadora y se incorpora al PE o PP compatible en una proporción especificada. La descripción del proceso de Coperion también lo define como un concentrado de aditivos en un portador polimérico. La dosis de masterbatch no equivale al contenido activo final.
- Polvos retardantes o mezclas de aditivos: se utilizan para desarrollar formulaciones y requieren dosificación precisa, mezclado en fundido y control de calidad. No son polvos que garanticen un resultado por el mero hecho de verterlos en la tolva.
Si la fábrica no dispone de medios para desarrollar formulaciones y realizar compounding, evaluar primero un compuesto completo apto para tubos corrugados de pared delgada suele facilitar la correspondencia entre lotes, parámetros y ensayos del producto.
3. ¿Qué es un retardante de llama y cómo actúa?
Los retardantes de llama son aditivos que reducen la inflamabilidad o retrasan el desarrollo de la combustión. Según el sistema, absorben calor, favorecen capas protectoras o reducen la participación de productos de descomposición combustibles. Algunos también inhiben las reacciones en cadena de la combustión en fase gaseosa.
No necesariamente se disuelven en el PE o PP. Muchos aditivos minerales o mezclas permanecen como fase dispersa; la aglomeración, compatibilidad con la resina y estabilidad de la concentración final influyen en su eficacia.
Hidróxido de aluminio e hidróxido de magnesio: absorción de calor y residuo protector
El hidróxido de aluminio suele abreviarse ATH y el hidróxido de magnesio MDH. Su descomposición térmica absorbe calor, libera agua y deja residuos inorgánicos que contribuyen a reducir la realimentación térmica y a formar una barrera. Pueden utilizarse en sistemas sin halógenos, pero debe comprobarse por separado si la formulación completa es libre de halógenos y de baja emisión de humo.
No son intercambiables atendiendo solo al precio. La ventana de estabilidad térmica del ATH suele ser inferior a la del MDH. En formulaciones procesadas a mayor temperatura, hay que comprobar que el aditivo no se descomponga prematuramente durante el mezclado o la extrusión. La información técnica de Huber explica esta diferencia. Deben utilizarse los datos del grado concreto: la temperatura de descomposición no es una consigna de temperatura del cilindro.
Los sistemas minerales suelen requerir cargas elevadas, que pueden modificar fluidez, alargamiento, flexión y peso del tubo. En tubos destinados a doblarse repetidamente, deben evaluarse conjuntamente flexibilidad y comportamiento al fuego, no aumentar simplemente el polvo.
Sistemas intumescentes de fósforo y nitrógeno: una capa carbonosa aislante
Estos sistemas suelen basarse en ingredientes como el polifosfato de amonio (APP). Mediante la acción coordinada del fósforo, nitrógeno y componentes formadores de carbón, generan al calentarse una capa expandida que limita el intercambio de calor y productos combustibles. Es una combinación de componentes: añadir APP no equivale por sí solo a una formulación ignífuga completa.
Por ejemplo, la información técnica de Exolit AP 766 de Clariant describe un sistema intumescente para poliolefinas y exige dispersión uniforme y control del historial térmico. Deben considerarse conjuntamente el grado de resina, el proceso y el espesor. Un resultado del proveedor sobre probetas determinadas no certifica directamente un tubo corrugado de pared delgada.
4. ¿Cómo incorporar retardantes de llama al PE y PP?
El objetivo es mantener una formulación estable y uniforme en toda la pared. La secuencia habitual es: seleccionar resina y sistema → dosificar con precisión → mezclar en fundido → desgasificar y granular → producir tubos de prueba → ensayar el tubo terminado.
Paso uno: definir los requisitos del producto
Antes de preguntar «cuánto añadir», defina aplicación, mercado, diámetro, espesor mínimo, si el tubo es abierto longitudinalmente, temperatura mínima de servicio, requisitos de flexión y posibles exigencias eléctricas, de baja emisión de humo y ausencia de halógenos. Estos datos permiten al proveedor seleccionar materiales con una base de aplicación real.
Paso dos: pesar y preparar la formulación completa
Dosifique PE o PP, retardantes, portador, pigmentos y otros aditivos según una única formulación. En producción continua pueden emplearse alimentadores dosificadores adecuados. Los polvos y la granza difieren en densidad aparente y fluidez: vigile formación de puentes, segregación y oscilaciones de alimentación.
Compruebe humedad y necesidad de secado según la ficha técnica. La baja absorción de humedad de la resina base no implica que un compuesto con aditivos no necesite control de agua. Para los polvos, aplique transferencia cerrada, extracción de polvo y protección personal según la ficha de seguridad.
Paso tres: realizar un mezclado eficaz en fundido
Se utiliza habitualmente una extrusora de doble husillo con configuración de mezcla y alimentación adecuada: funde la matriz, dispersa los ingredientes y elimina humedad y volátiles cuando se requiere. La descripción de compounding de Coperion muestra alimentación principal y lateral, dispersión y desgasificación.
Una premezcla seca uniforme no garantiza dispersión uniforme en fundido. Agitar polvo y granza en la tolva puede dejar aglomerados o provocar segregación durante el transporte. Una extrusora monohusillo convencional de tubos se dedica principalmente a plastificar y suministrar fundido estable; no debe suponerse sin validación que puede mezclar una formulación con alta carga de polvo. Las soluciones de compounding en línea acreditadas por el proveedor y los ensayos del equipo deben seguir su proceso validado.
Equilibre dispersión y daño térmico. La configuración de husillos, temperatura real de fundido, tiempo de residencia y calor por cizallamiento deben adaptarse al sistema. No basta con aumentar velocidad o temperatura para «deshacer el polvo».
Paso cuatro: granular y comprobar homogeneidad
Enfríe y corte el material con un método adecuado a la formulación, controlando la humedad residual. Revise aspecto de la granza, consistencia entre lotes, fluidez de procesado y propiedades relevantes antes de las pruebas de fabricación del tubo.
Paso cinco: verificar tubos reales, no solo granza
Produzca muestras con los moldes, espesor, velocidad de línea, color y proporción de material reprocesado previstos para fabricar. Compruebe la distribución de espesor en crestas, valles y circunferencia; después ensaye comportamiento al fuego, flexión, impacto y compresión según las exigencias. Solo así se relaciona la formulación con el producto que se entregará.
5. ¿Cómo interpretar la proporción de masterbatch?
Confirme compatibilidad del portador con el PE o PP, dosis indicada por el proveedor y resina base y espesor de probeta del informe. No traslade la proporción de un masterbatch a otra marca o resina.
En el supuesto simplificado de que la resina base no contenga el mismo ingrediente retardante y no haya otras fuentes:
Fracción másica activa final = fracción másica del masterbatch en la formulación total × fracción másica del ingrediente activo en el masterbatch.
Ejemplo exclusivamente de cálculo: en un lote de 100 kg se mezclan 20 kg de masterbatch y 80 kg de resina base. Si el proveedor declara un 50% del ingrediente que se está contabilizando en el masterbatch, habrá 10 kg de ese ingrediente, es decir, el 10% de la mezcla.
No es una formulación recomendada ni significa que un 10% alcance una clasificación determinada. Únicamente ilustra que un 20% de masterbatch no equivale a un 20% de retardante activo. Dosis, sinergistas y posibles adiciones de color o material reprocesado deben respetar la formulación completa validada.
Incluso el masterbatch autorizado para adición directa requiere dosificación estable y mezcla suficiente. Si hay dispersión deficiente o resultados variables, compruebe alimentación y mezclado y, cuando corresponda, recurra a compounding y granulación previos, en lugar de seguir aumentando la dosis.
6. ¿Qué controlar durante la extrusión del tubo de pared simple?
Elegir un grado adecuado para extrusión
Un compuesto ignífugo de inyección no necesariamente sirve para extrusión continua de tubo de pared delgada. Confirme resistencia del fundido, fluidez, alargamiento y capacidad de conformado para el diámetro, profundidad de onda y velocidad previstos.
Controlar temperatura real y tiempo de residencia
Parta de la ventana de proceso del proveedor del compuesto y ajuste según carga, presión y estado del fundido. Sobrecalentamiento local o residencia excesiva pueden deteriorar resina, estabilizantes o retardantes. Burbujas, olores anómalos, decoloración o puntos negros requieren investigar humedad, degradación y contaminación.
Vigilar zonas delgadas y defectos de dispersión
El espesor no es idéntico en todo el tubo. Valles, transiciones o zonas más estiradas pueden ser puntos débiles; los aglomerados también generan defectos locales. Coordine caudal de extrusión, velocidad de conformado, vacío o presión de aire y refrigeración de moldes. No juzgue la calidad solo por el peso medio por metro.
Mantener trazabilidad de fórmula y lotes
Añadir sin validar PE/PP convencional, otros masterbatches de color o material reprocesado puede diluir o interferir con el sistema. Al cambiar resina, aditivos, color, espesor o condiciones clave, evalúe si hay que repetir la validación; no dependa simplemente de informes antiguos.
7. ¿Cómo comprobar que el tubo terminado cumple?
Los ensayos deben corresponder a la aplicación, no limitarse a preguntar si la materia prima es «V-0»:
- UL 94: clasifica la combustión de pequeñas probetas de plástico bajo condiciones definidas; depende de material, espesor y otras condiciones. No sustituye automáticamente los ensayos del tubo ni acredita un tiempo de resistencia al fuego. Véase la explicación de UL sobre alcance y limitaciones.
- Índice de oxígeno (LOI/OI): métodos como ISO 4589-2 determinan la fracción volumétrica de oxígeno necesaria para mantener la combustión de pequeñas probetas en condiciones prescritas. Ayuda a comparar materiales, pero no se convierte directamente en una clasificación UL 94 o en conformidad del tubo.
- Requisitos del tubo terminado: según el mercado pueden considerarse IEC 61386-1 y la parte particular aplicable. IEC 61386-23 es un ejemplo para sistemas de tubos flexibles. Seleccione según la clasificación del producto, no únicamente su apariencia corrugada.
Los informes deben corresponder al modelo, material, color, espesor y estado de las muestras reales. Retardo de llama, ausencia de halógenos, baja emisión de humo y resistencia al fuego son requisitos distintos. Una observación con mechero en taller puede ser preliminar, pero no sustituye ensayos con probetas, fuente de ignición, acondicionamiento y criterios definidos.
8. Recomendaciones para fabricantes de tubo corrugado de pared simple
Si se permiten materiales con halógenos, evalúe un compuesto de PVC adecuado, aproveche sus ventajas intrínsecas y verifique el tubo. Si se necesitan propiedades específicas de PE o PP, o ausencia de halógenos, elija una formulación completa diseñada y ensayada para ello.
Para un primer desarrollo, defina el producto, solicite al proveedor datos de aptitud para extrusión, ventana de proceso y condiciones de ensayo, y realice lotes pequeños. Evalúe desarrollar formulaciones propias con polvos o masterbatch cuando disponga de dosificación, compounding y ensayos estables.
Al seleccionar una Single Wall Corrugated Pipe Machine (máquina para tubo corrugado de pared simple) o una máquina para tubo eléctrico de PVC/PE, facilite a Wings Plastic las fichas de material, diámetro y espesor, prestaciones y capacidad requeridos para evaluar extrusión, moldes y refrigeración. El resultado depende conjuntamente de la formulación y del proceso estable, y debe confirmarse ensayando tubos reales.
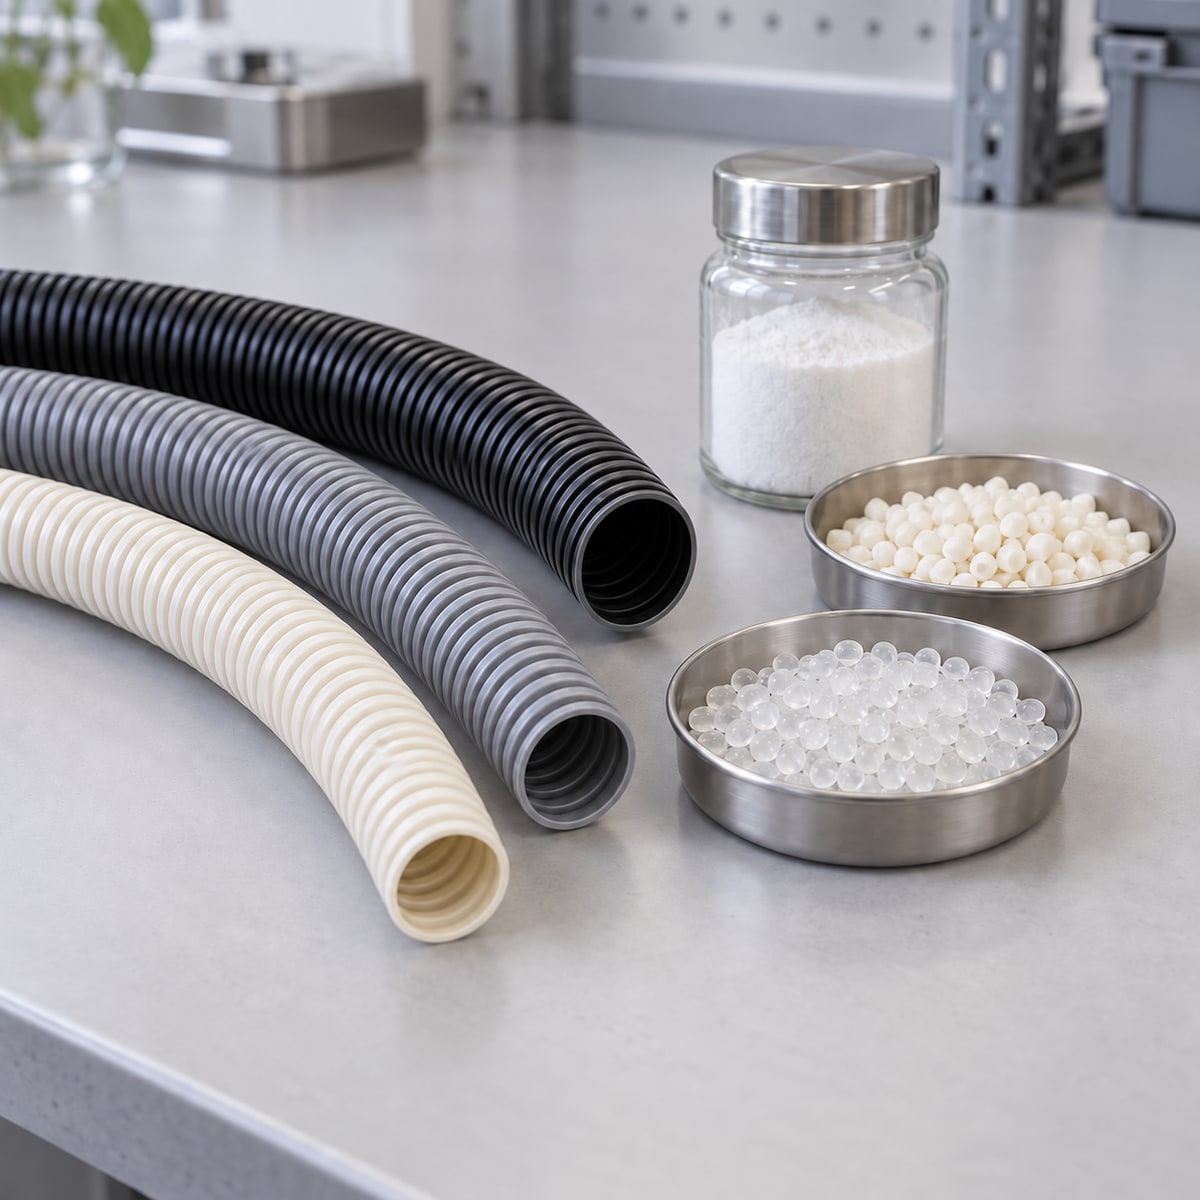
La imagen muestra materiales de forma ilustrativa; no representa la formulación ni los resultados de ensayo de un grado concreto. La documentación de proveedores explica principios técnicos y no constituye certificación ni recomendación de un grado para este proyecto.