Tube annelé simple paroi ignifugé : PVC et PE/PP
Un tube annelé simple paroi destiné à protéger les câbles, les installations électriques des bâtiments ou les faisceaux d’équipements peut devoir limiter la propagation de la flamme, en plus d’offrir souplesse et résistance à la compression. Deux voies sont courantes : choisir un compound PVC présentant des avantages intrinsèques de comportement au feu, ou utiliser un PE ou PP modifié par un système retardateur de flamme.
La différence tient à l’origine de ces propriétés. La structure moléculaire du PVC contribue à son comportement au feu ; le PE et le PP ordinaires nécessitent généralement un système spécifique. Le corrugateur met le polymère fondu en forme : il ne transforme pas à lui seul une matière ordinaire sans formulation adaptée en matériau ignifugé.
1. Première voie : exploiter les avantages intrinsèques du PVC
Le PVC est le polychlorure de vinyle et sa chaîne moléculaire contient du chlore. Par rapport aux PE et PP ordinaires, cette structure apporte une inflammabilité plus faible et des avantages pour limiter la propagation de la flamme. Choisir un compound PVC adapté constitue donc une voie directe pour fabriquer un tube annelé simple paroi retardateur de flamme. L’explication de l’ECVM sur les propriétés physiques du PVC relie également cet avantage au chlore.
« Utiliser directement du PVC » signifie ici choisir une formulation de compound PVC pour tubes adaptée à l’application, et non introduire de la résine PVC pure en poudre dans n’importe quelle extrudeuse. La transformation exige normalement encore des stabilisants thermiques et des lubrifiants, ainsi que des plastifiants, modifiants choc, pigments ou autres ingrédients selon les besoins. La présentation des additifs du PVC décrit leurs fonctions.
Trois distinctions sont essentielles à l’achat et en production :
- Les avantages du PVC ne garantissent pas la conformité automatique de tous les tubes. Nature et teneur du plastifiant, autres additifs, matière retraitée et épaisseur réelle influencent le produit fini. Le PVC souple exige tout particulièrement de vérifier la formulation complète.
- Ignifugé ne signifie pas incombustible. Sous une flamme persistante ou une chaleur suffisante, le PVC peut encore brûler ou se décomposer, en produisant des fumées et des gaz acides comme le chlorure d’hydrogène (HCl). Les informations de l’ECVM abordent aussi les fumées de combustion.
- Le PVC n’est pas sans halogènes. Si le client impose cette caractéristique, les avantages du PVC au feu ne remplacent pas une solution sans halogènes.
Le fabricant peut d’abord communiquer diamètre, épaisseur, souplesse, température de service et essais visés au fournisseur, obtenir le compound et ses données, puis vérifier les tubes réellement fabriqués.
2. Deuxième voie : pourquoi modifier le PE et le PP ordinaires ?
Le PE est le polyéthylène et le PP le polypropylène ; ce sont deux polyoléfines. Leurs propriétés de souplesse, rigidité et tenue thermique diffèrent, mais les grades ordinaires non ignifugés sont généralement combustibles. Choisir une matière noire, ajouter un mélange-maître de couleur classique ou modifier les annelures ne remplace pas une formulation retardatrice de flamme.
Des additifs ou systèmes spécifiques, uniformément dispersés dans la résine, permettent d’améliorer le comportement au feu tout en conservant les propriétés recherchées du PE ou du PP. Il faut considérer le grade précis : une recette prévue pour le PE ne fonctionne pas nécessairement de façon identique dans le PP.
L’expression « granulés ignifugés » peut désigner des produits très différents. Il faut clarifier la fourniture :
- Compound ignifugé complet : la résine, le système retardateur et les autres additifs nécessaires ont déjà été mélangés à l’état fondu. Un grade explicitement adapté à l’extrusion de tubes peut être utilisé selon les instructions du fournisseur. Il ne faut pas le diluer avec une résine ordinaire pour réduire le coût tout en continuant à invoquer son rapport d’essai initial.
- Mélange-maître retardateur de flamme : des ingrédients concentrés sont prédispersés dans une résine porteuse, puis ajoutés au PE ou PP compatible à un taux prescrit. La description de Coperion définit également le masterbatch comme un concentré d’additifs dans un support polymère. Son taux d’incorporation ne correspond pas à la teneur active finale.
- Poudres retardatrices ou mélanges d’additifs : matières pour développer des formulations, nécessitant dosage précis, mélange à l’état fondu et contrôle qualité. Verser simplement une poudre dans la trémie ne garantit pas son efficacité.
Pour une usine sans moyens de développement et de compoundage, évaluer d’abord un compound complet adapté au tube annelé à paroi mince facilite généralement le lien entre lots, paramètres et essais du produit.
3. Qu’est-ce qu’un retardateur de flamme et comment agit-il ?
Les retardateurs de flamme sont des additifs qui réduisent l’inflammabilité ou ralentissent le développement de la combustion. Selon le système, ils absorbent de la chaleur, favorisent des couches protectrices ou réduisent la participation des produits de décomposition combustibles. Certains inhibent aussi les réactions en chaîne de combustion en phase gazeuse.
Ils ne se dissolvent pas nécessairement dans le PE ou PP. Beaucoup de systèmes minéraux ou de mélanges restent sous forme de phase dispersée ; agglomération, compatibilité avec la résine et stabilité de la teneur finale influencent donc leur efficacité.
Hydroxydes d’aluminium et de magnésium : absorption de chaleur et résidu protecteur
L’hydroxyde d’aluminium est souvent abrégé ATH, et l’hydroxyde de magnésium MDH. Leur décomposition thermique absorbe de la chaleur, libère de l’eau et laisse un résidu minéral qui contribue à limiter le retour de chaleur et à faire barrière à la combustion. Ils peuvent entrer dans des systèmes sans halogènes, mais il faut vérifier séparément l’absence d’halogènes et la faible émission de fumées de la formulation complète.
Ils ne sont pas interchangeables sur le seul critère du prix. La fenêtre de stabilité thermique de l’ATH est généralement inférieure à celle du MDH. Pour les formulations transformées à température plus élevée, vérifier le risque de décomposition prématurée pendant le compoundage ou l’extrusion. Les informations techniques de Huber expliquent cette différence. Utiliser les données du grade exact : une température de décomposition n’est pas une consigne de température du fourreau.
Les systèmes minéraux demandent souvent des taux de charge élevés, pouvant modifier écoulement du fondu, allongement, flexion et masse du tube. Si le tube doit subir des flexions répétées, évaluer ensemble retardance de flamme et souplesse au lieu d’augmenter simplement la quantité de poudre.
Systèmes intumescents phosphore–azote : une couche carbonée isolante
Ces systèmes utilisent souvent des ingrédients comme le polyphosphate d’ammonium (APP). L’action coordonnée du phosphore, de l’azote et de composants formateurs de charbon produit, à chaud, une couche expansée qui limite les échanges thermiques et le transfert de produits combustibles. C’est un ensemble synergique : ajouter de l’APP seul n’équivaut pas à une formulation ignifuge complète.
La fiche de l’Exolit AP 766 de Clariant, par exemple, décrit un système intumescent pour polyoléfines et demande une dispersion uniforme ainsi qu’un historique thermique maîtrisé. Grade de résine, transformation et épaisseur doivent être examinés ensemble. Les résultats d’un fournisseur sur des éprouvettes particulières ne prouvent pas directement la conformité d’un tube annelé à paroi mince.
4. Comment incorporer les retardateurs dans le PE et le PP ?
L’objectif est une formulation stable et uniforme dans toute la paroi. Le parcours habituel est : choisir résine et système → doser précisément → mélanger à l’état fondu → dégazer et granuler → produire des tubes d’essai → tester le tube fini.
Étape un : définir les exigences du produit
Avant de discuter du dosage, préciser l’application, le marché, le diamètre, l’épaisseur minimale, la présence éventuelle d’une fente longitudinale, la température minimale de service, la flexion et les exigences électriques, sans halogènes ou de faible émission de fumées. Ces données permettent un choix réellement lié à l’application.
Étape deux : peser et préparer la formulation complète
Doser PE ou PP, retardateurs, support, pigments et autres additifs selon une même recette. En continu, employer des doseurs adaptés à chaque matière. Poudres et granulés diffèrent par leur densité apparente et leur écoulement : surveiller voûtage, ségrégation et fluctuations d’alimentation.
Vérifier humidité et séchage dans les fiches techniques. La faible absorption d’humidité de la résine de base ne signifie pas qu’un compound chargé dispense de tout contrôle d’eau. Pour les poudres, suivre la fiche de sécurité concernant transfert fermé, aspiration et protection du personnel.
Étape trois : mélanger efficacement dans le fondu
On utilise couramment une extrudeuse bivis avec une configuration de mélange et d’alimentation appropriée : fusion de la matrice, dispersion des composants et élimination éventuelle de l’eau et des volatils. La description du compoundage par Coperion présente alimentation principale, alimentation latérale, dispersion et dégazage.
Un prémélange sec uniforme n’est pas une dispersion uniforme à l’état fondu. Agiter poudres et granulés dans la trémie peut laisser des agglomérats ou permettre une séparation lors du transport. Une extrudeuse monovis conventionnelle pour tubes assure surtout la plastification et un débit stable ; ne pas supposer sans validation qu’elle réalise correctement le compoundage d’une recette très chargée en poudre. Une solution de mélange en ligne démontrée adaptée par le fournisseur et les essais machine doit suivre son procédé validé.
Il faut équilibrer dispersion et dégradation thermique. Profil des vis, température réelle du fondu, temps de séjour et chaleur de cisaillement doivent convenir au système. Augmenter seulement vitesse ou température ne suffit pas à disperser une poudre.
Étape quatre : granuler et vérifier l’homogénéité
Refroidir et couper le compound selon une méthode compatible avec la formulation et contrôler l’humidité résiduelle. Examiner aspect, constance des lots, écoulement en transformation et propriétés utiles avant les essais d’extrusion du tube.
Étape cinq : valider sur le tube réel, pas seulement les granulés
Fabriquer des échantillons avec les moules, épaisseur, vitesse, couleur et proportion de matière retraitée prévus en série. Vérifier la répartition d’épaisseur aux sommets, aux creux et autour de la circonférence, puis tester feu, flexion, choc et compression selon les exigences. C’est ainsi que la recette est reliée au produit livré.
5. Comment interpréter le taux de mélange-maître ?
Vérifier la compatibilité du support avec le PE ou PP retenu, le dosage prescrit et la résine de base ainsi que l’épaisseur des éprouvettes du rapport. Ne pas appliquer le taux d’un masterbatch à une autre marque ou résine.
Dans le cas simplifié où la résine de base ne contient pas le même composant retardateur et où il n’existe aucune autre source :
Fraction massique active finale = fraction massique de mélange-maître dans la formulation totale × fraction massique du composant actif dans le mélange-maître.
Exemple de calcul uniquement : un lot de 100 kg contient 20 kg de masterbatch et 80 kg de résine de base. Si le fournisseur déclare 50% du composant comptabilisé dans le masterbatch, le lot final contient 10 kg de ce composant, soit 10% de la masse totale.
Il ne s’agit pas d’une formulation recommandée, ni d’une garantie que 10% permettent d’atteindre un classement donné. L’exemple montre seulement que 20% de masterbatch ne signifient pas 20% d’agent actif. Dosage réel, synergistes et ajouts éventuels de couleur ou matière retraitée doivent respecter la formulation complète validée.
Même un masterbatch autorisé en ajout direct exige un dosage stable et un mélange suffisant. En cas de mauvaise dispersion ou de résultats variables, vérifier alimentation et mélange, et envisager si nécessaire un compoundage et une granulation préalables, plutôt que d’augmenter encore le taux.
6. Quels paramètres surveiller pendant l’extrusion ?
Choisir un grade adapté à l’extrusion
Un compound ignifugé pour injection ne convient pas nécessairement à l’extrusion continue d’un tube mince. Vérifier résistance du fondu, écoulement, allongement et aptitude au moulage pour le diamètre, la profondeur d’annelure et la vitesse visés.
Maîtriser température réelle et temps de séjour
Partir de la fenêtre fournie pour le compound puis ajuster selon charge, pression et état du fondu. Une surchauffe locale ou un séjour excessif peut endommager résine, stabilisants ou retardateurs. Bulles, odeur anormale, coloration ou points noirs imposent de rechercher humidité, dégradation et contamination.
Surveiller les zones minces et les défauts de dispersion
L’épaisseur varie dans un tube annelé. Creux, transitions et zones davantage étirées peuvent devenir des points faibles ; les agglomérats créent aussi des défauts locaux. Coordonner débit d’extrusion, vitesse de formage, vide ou pression d’air et refroidissement des moules. La masse moyenne par mètre ne suffit pas à juger la paroi.
Assurer la traçabilité des recettes et lots
Des ajouts non validés de PE/PP ordinaire, d’autres colorants ou de matière retraitée peuvent diluer ou perturber le système. Tout changement de résine, additif, couleur, épaisseur ou paramètre essentiel doit entraîner une évaluation du besoin de revalidation, et non une simple réutilisation du rapport ancien.
7. Comment vérifier la conformité du produit fini ?
Les essais doivent répondre à l’usage, pas seulement à la question « la matière est-elle V-0 ? » :
- UL 94 : classe le comportement au feu de petites éprouvettes plastiques dans des conditions définies ; le résultat dépend notamment du matériau et de l’épaisseur. Cela ne remplace pas automatiquement les essais applicables au conduit fini et ne définit pas une durée de résistance au feu. Voir les précisions de l’UL sur la portée des classements.
- Indice d’oxygène (LOI/OI) : des méthodes comme ISO 4589-2 déterminent la fraction volumique d’oxygène nécessaire pour entretenir la combustion de petites éprouvettes dans des conditions prescrites. Utile à la comparaison, cet indice ne se convertit pas directement en classement UL 94 ou en conformité du conduit.
- Exigences du conduit fini : selon le marché, considérer IEC 61386-1 et la partie particulière applicable. IEC 61386-23 constitue un exemple pour les systèmes de conduits flexibles. Le choix dépend de la classification du produit, pas seulement de son aspect annelé.
Le rapport doit correspondre au modèle, matériau, couleur, épaisseur et état réel des éprouvettes. Retardance de flamme, absence d’halogènes, faible émission de fumées et résistance au feu sont des exigences distinctes. Un essai au briquet en atelier donne une observation préliminaire, mais ne remplace pas un protocole avec éprouvettes, source d’allumage, conditionnement et critères définis.
8. Conseils de sélection pour les fabricants
Si les matériaux halogénés sont autorisés, évaluer un compound PVC adapté, exploiter son avantage intrinsèque et vérifier le tube. Si des propriétés spécifiques de PE/PP ou l’absence d’halogènes sont requises, sélectionner une formulation complète conçue et testée pour ces conditions.
Pour un premier développement, définir le produit, demander au fournisseur les données d’aptitude à l’extrusion, la fenêtre de procédé et les conditions d’essai, puis réaliser de petits lots. Évaluer une formulation interne à base de poudre ou masterbatch lorsque les capacités de compoundage, dosage et essais sont stables.
Pour choisir une Single Wall Corrugated Pipe Machine (ligne pour tube annelé simple paroi) ou une machine pour conduit électrique PVC/PE, transmettre à Wings Plastic les fiches matières, diamètre, épaisseur, performances et débit souhaités afin d’évaluer extrusion, moules et refroidissement. Le comportement retardateur de flamme résulte conjointement de la formulation et d’une transformation stable, puis doit être confirmé sur le tube réel.
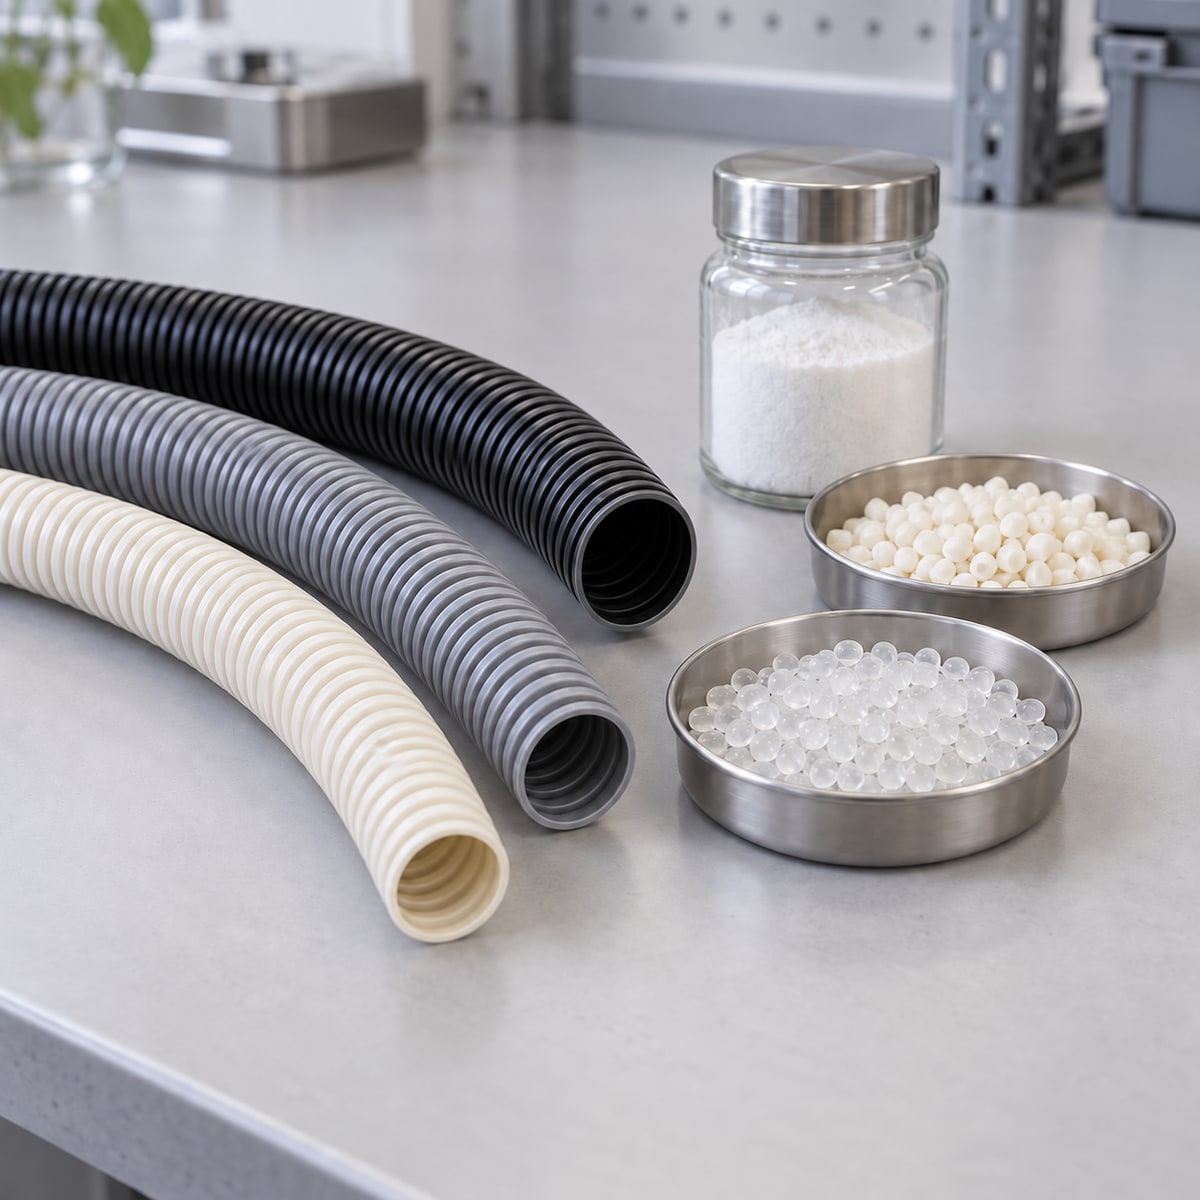
L’image illustre des tubes, granulés et additifs ; elle ne représente pas la formulation ni les résultats d’essai d’un grade précis. Les sources fournisseurs expliquent les principes techniques sans constituer une certification ou une recommandation d’un grade pour ce projet.