اختيار آلة التمويج: السوق أولاً ثم السرعة
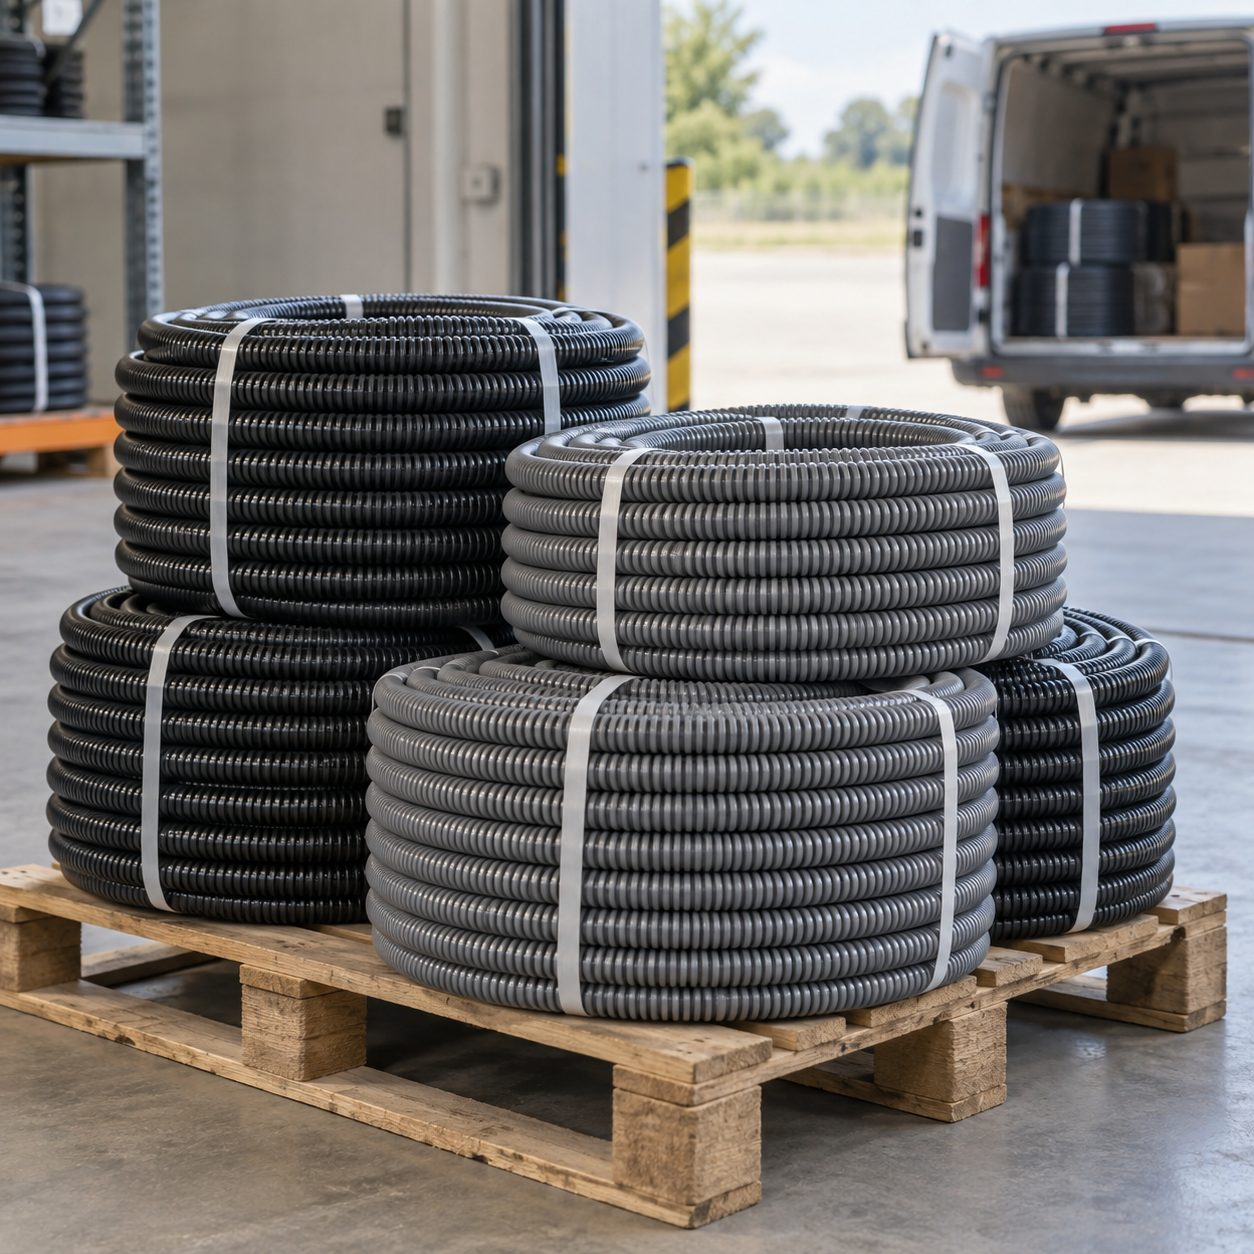
ملخص: احسب العمل أولاً، ثم اختر الآلة
عند شراء آلة أنابيب مموجة، لا ينبغي أن يكون السؤال الأول: «كم متراً تنتج في الدقيقة؟»، بل: «لمن سأبيع الأنابيب، وإلى أي مسافة يمكنني بيعها، وكم سأبيع كل شهر؟».
معظم الأنابيب المموجة سلع منخفضة القيمة وخفيفة الوزن، لكنها تشغل مساحة كبيرة في النقل. وكلما طالت المسافة، زاد ما تستهلكه أجرة النقل من الربح. في دولة كبيرة أو سوق إقليمية واسعة، تكون السرعة مفيدة عندما تكفي الطلبات لاستيعاب الإنتاج. أما في دولة صغيرة تعتمد على الزبائن المحليين، فقد لا تحتاج إلى كل هذه الكمية.
السوق الصغيرة قد لا تحتاج إلى سرعة عالية، لكنها تحتاج إلى آلة مستقرة وسهلة التشغيل وتدوم طويلاً. ومن هذه الحاجة الفعلية يبدأ اختيار 44 أو72 زوجاً من كتل القوالب وآلة اللف المناسبة.
1. تكلفة النقل تحدد مدى إمكانية بيع أنابيبك
للأنبوب المموج ثلاث خصائص واضحة: قيمة سلعية منخفضة، ووزن خفيف، وحجم كبير. كثيراً ما تمتلئ الشاحنة قبل الوصول إلى حد وزنها. الأنبوب نفسه لا يباع بسعر مرتفع، لكن تكلفة النقل الطويل تبقى واجبة الدفع.
القيمة السلعية هنا تعني قيمة البضاعة المالية، لا هامش الربح. تحقيق ربح جيد من نوع من الأنابيب لا يعني أن شاحنة كاملة منه تحمل بضاعة مرتفعة القيمة. لذلك لا يمكن تجاهل تكلفة النقل في هذا النشاط.
للمسافات القريبة قد تكون أجرة النقل مقبولة. أما بعيداً، فقد تجعل إضافتها إلى السعر الشراء المحلي أوفر للعميل. وهذه المسافة التي يظل البيع ضمنها ممكناً هي نطاق البيع. اعرف إلى أين تستطيع بيع أنابيبك قبل أن تقرر السرعة التي تحتاجها.
- أولاً نطاق البيع: عملاء محليون أم توريد إلى مناطق أخرى؟
- ثم المبيعات المستمرة: كم متراً يباع شهرياً، وليس فقط طلباً عارضاً في موسم الذروة؟
- وأخيراً التكلفة عند التسليم: بعد المادة والعمالة والتغليف والنقل، كم يتبقى من الربح؟
السرعة الأعلى لا تعني ربحاً أعلى تلقائياً. السرعة التي يستوعب السوق إنتاجها هي التي تستحق الاستثمار.
2. سوقان ومنطقان للاختيار
1. الدول الكبيرة والأسواق الواسعة: مع الطلبات الكافية تصبح السرعة ذات قيمة
في سوق كبيرة مثل الصين، يوجد عملاء كثيرون ونقل ميسر بين المقاطعات، مما يتيح للمصنع البيع إلى مناطق أبعد. إذا كانت الطلبات تستوعب الإنتاج، فإن زيادة الإنتاج اليومي توزع تكاليف العمالة والمبنى نفسها على أمتار أكثر، وتساعد على خفض تكلفة المتر.
هذه المصانع تحتاج إلى السرعة، لكن يجب أن يواكبها البثق والتبريد واللف. دوران آلة التمويج بسرعة وحده لا يكفي.
2. الدول الصغيرة والأسواق المحلية: الاستقرار وسهولة التشغيل أهم من السرعة القصوى
في بعض الدول الصغيرة أو المناطق محدودة البيع، يكون العملاء قريبين، ولا يمكن بيع الأنابيب بعيداً، ولا يستوعب السوق كميات كبيرة يومياً. إذا أنجزت التجهيزات العادية الطلبات في ساعات قليلة، فإن شراء آلة أسرع يعني غالباً التوقف مبكراً فقط.
تحتاج هذه المصانع الصغيرة إلى ثلاثة أمور أساساً: هالك أقل، وتشغيل يتعلمه العامل بسهولة، وصيانة بسيطة. وحيث يصعب شراء قطع الغيار، يكون انتظار الإصلاح أياماً طويلة أشد إزعاجاً من انخفاض السرعة بضعة أمتار في الدقيقة.
حجم الدولة ومنطقة البيع يعطيان تقديراً أولياً سهلاً، ثم راجع طلباتك الفعلية. مصنع في دولة صغيرة لديه صادرات مستقرة يمكنه أيضاً التفكير في السرعة العالية. ومصنع في دولة كبيرة يبيع للجوار فقط لا يحتاج إلى طاقة زائدة.
| وجه المقارنة | سوق كبيرة وطلبات كثيرة | سوق صغيرة وبيع محلي |
|---|---|---|
| الأولوية | إنتاج مستمر أعلى وتكلفة أقل للوحدة | تسليم مستقر وضبط الاستثمار والصيانة |
| التركيز في التجهيز | تبريد كافٍ وبثق ولف يواكبان الإنتاج | بنية موثوقة وتشغيل سهل وطاقة معقولة |
| ما يجب عدم إغفاله | استمرار الجودة في التشغيل السريع الطويل | السرعة المنخفضة لا تبرر قبول عيوب بنيوية |
3. أساس السرعة العالية: القوالب تحتاج وقتاً لامتصاص الحرارة وتبديدها
البلاستيك الخارج من البثق ساخن. عندما تغلق كتل القالب حوله، تشكل التموجات وتسحب الحرارة. يبرد الأنبوب، لكن الكتل تمتص هذه الحرارة. ويجب أن تتخلص منها حتى تتمكن من تبريد الجزء التالي من الأنبوب.
لذلك لا تنظر فقط إلى منطقة تلامس القوالب مع الأنبوب، بل أيضاً إلى مسارها الجانبي وعودتها إلى المدخل.
1. ابدأ بالبنية: الأدلة تحمل وتحدد الموضع، وتجويف القالب يشكل الأنبوب
في نظام التروس والأدلة الذي تناقشه هذه المقالة، تدفع التروس الكتل على الأدلة، دون مفصلات تربط الكتل المتجاورة. تحافظ الأدلة على حركة مستقرة ومحاذاة صحيحة عند الإغلاق. أما التجويف المموج داخل القالب فيلامس المصهور مباشرة ويشكل الأنبوب.
يجب التمييز بين نوعين من «الأسنان»: بروزات التشكيل داخل التجويف تصنع التموجات، بينما أسنان الجريدة المسننة تنقل الحركة. وعند الحديث عن تبديد الحرارة بعد فتح القالب، فالمقصود هو سطوح التشكيل الأولى.
مقارنة مبادئ نقل حركة كتل القالب
2. بعد الفتح، تستمر الكتل في التبريد
عندما يصبح الأنبوب قادراً على الاحتفاظ بشكله خارج القالب، يمكن للكتل الانفصال والعودة من الجانب. ورغم توقفها عن ملامسة الأنبوب، فإنها تواصل التبريد. مسار العودة يمنحها وقتاً إضافياً لفقد الحرارة.
سطوح التشكيل التي كانت تلامس الأنبوب تنكشف، ويمكنها تبديد الحرارة إلى الهواء. وإذا كانت أدلة العودة مبردة بالماء، يستمر خروج الحرارة عبرها أيضاً. التبريد لا يقتصر على ملامسة الأنبوب؛ يمكن للكتل تبديد الحرارة طوال الدورة.
المصهور الساخن نفسه ينقل حرارته بسهولة أكبر عند أول تماس مع كتلة بردت بما يكفي، مقارنة بكتلة ما زالت ساخنة. درجة حرارة مناسبة عند العودة تساعد دورة التبريد التالية. تضبط الحرارة بحسب المادة والعملية، وليس كلما انخفضت كان ذلك أفضل.
دورة كتلة واحدة: امتصاص الحرارة ثم تبديدها والعودة للتشكيل
- 01
تشكيل مغلق · امتصاص حرارة الأنبوب
تلامس سطوح التشكيل المصهور، فيبرد الأنبوب وتتكون التموجات، وتمتص الكتلة حرارته.
الحرارة: المصهور ← الكتلة ← نظام التبريد - 02
فتح القالب · انكشاف سطوح التشكيل
عندما يمكن إخراج الأنبوب مع الحفاظ على شكله، تنفصل الكتل وتتوقف عن ملامسة هذا الجزء.
ينتهي امتصاص الحرارة بالتلامس وينكشف التجويف - 03
عودة جانبية · استمرار تبديد حرارة الكتلة
تتحرك الكتلة في مسار العودة وتواصل نقل الحرارة إلى نظام التبريد؛ ويمكن للأسطح المكشوفة تبادل الحرارة مع الهواء.
العودة وقت للتبريد وليست حركة بلا فائدة - 04
العودة إلى المدخل · حرارة مناسبة لاستقبال المادة
تتخلص الكتلة من حرارة الدورة السابقة، وتعود إلى حرارة العملية المحددة، ثم تلامس الجزء التالي من المصهور.
العودة إلى ① وتكرار الدورة
يمكن أن يشمل التبريد كامل الدورة. وبعد الفتح لا تعود الكتل تلامس ذلك الجزء الساخن، لذا تعد العودة مرحلة مهمة لتبديد الحرارة.
3. لماذا قد تفيد زيادة الكتل وإطالة مسار العودة؟
عند تساوي حجم الكتل وسرعة التشغيل، إذا كانت زيادة الكتل تعني مسار عودة مبرداً أطول، تحصل كل كتلة على وقت أكبر للتبريد قبل رجوعها. لهذه الكتل وهذا المسار فائدة حتى إن لم يزد طول التلامس بين الأنبوب والقالب.
وهذا مهم عند مقارنة 44 و72 زوجاً. توزيع العمل على كتل أكثر مع تبريد كافٍ أثناء العودة يهيئ ظروفاً أفضل لرفع السرعة. لكن يجب أن يبدد المسار الحرارة فعلاً؛ زيادة الكتل دون تبريد جيد لا تكفي.
4. بعد تثبيت شكل الأنبوب، إطالة التلامس ليست دائماً أفضل
لا يجوز فتح القالب قبل أن يثبت شكل الأنبوب. لكن بعد ثباته، فإن إبقاء الكتل ملاصقة له طويلاً يؤخر انكشاف سطوح التشكيل لتبديد الحرارة. مع ثبات زمن الدورة الكلي، تعني زيادة التلامس وقتاً أقل للتبريد بعد الفتح، وقد تضر بتبريد الكتل.
يجب أن يكفي زمن التلامس، لا أن يكون أطول ما يمكن. وتحديد موضع الفتح يعتمد على استقرار الأنبوب وطريقة تبريد الجزء المغلق ومسار العودة.
الخلاصة: قارن الدورة الحرارية كاملة، لا طول منطقة التشكيل الفعالة وحده. يجب التحقق من ثبات الأنبوب عند خروجه ومن حرارة الكتلة عند عودتها.
4. عدم الحاجة إلى سرعة عالية لا يعني التساهل في البنية
تشغيل الآلة ببطء لا يمنع تآكل الوصلات. وعدم الحاجة إلى السرعة العالية لا يبرر اختيار البنية الأرخص فقط.
في الآلة ذات الكتل المترابطة، تصل عناصر الربط الكتل ببعضها. ومع الزمن قد تزيد الخلوصات في المسامير والمفصلات، فتضعف المحاذاة ويلزم الضبط أو الاستبدال. وقد تشغل الوصلات أيضاً حيزاً تحتاجه تجهيزات التبريد. اسأل عن صيانة الآلة بعد الاستخدام الطويل، لا عن سلاسة الآلة الجديدة فقط.
نظام التروس والأدلة لا يعتمد على مفصلات بين الكتل المتجاورة، فيزيل هذه الوصلة المحددة من نقاط القلق. الأدلة وأسنان الدفع والتزييت ما زالت تحتاج إلى الصيانة المعتادة، لكن هذه البنية تستحق المقارنة للمصنع الصغير: يمكن اختيار طاقة أقل دون التساهل عشوائياً في البناء.
السوق الصغيرة تحتاج إلى آلة موثوقة بطاقة معقولة، لا آلة رخيصة وبطيئة تفرض عبئاً كبيراً في الصيانة. وحيث يصعب شراء القطع، فإن انتظارها أثناء التوقف تكلفة بحد ذاته.
5. 44 أم 72 زوجاً: الطاقة بحسب الحاجة والاستقرار دون تنازل
تضم وحدات تشكيل الأنابيب أحادية الجدار من Wings Plastic تجهيزات مثل SWC-52/44 (44 زوجاً) وSWC-52/72 (72 زوجاً). ابدأ بالطلبات، ولا تفترض أن الرقم الأكبر هو الأنسب دائماً.[1]
سوق محلية ومبيعات محدودة: قيّم أولاً تجهيز 44 زوجاً بنظام التروس والأدلة. قيمته في الجمع بين بنية موثوقة وطاقة واستثمار تستخدمهما فعلاً، بدلاً من دفع ثمن سرعة قصوى غير مطلوبة.
طلبات كثيرة وإنتاج مرتفع لساعات طويلة: قيّم بعدها 72 زوجاً أو تجهيزات أخرى. افحص هامش التبريد الذي توفره الكتل الإضافية والمسار، وهل يستطيع البثق والماء واللف دعم الإنتاج المستهدف معاً. قارن السرعات بالمادة والقطر ومتطلبات الجودة نفسها، ولا تحسبها بنسبة عدد الكتل فقط.
إذا كفى 44 زوجاً، استثمر في استقرار التشغيل واللف المناسب. زد تبريد الدورة وقدرة الخط كله عندما تحتاج فعلاً إلى إنتاج أعلى.
6. اللف يجب أن يواكب السرعة ويوفر حيز النقل
1. آلة التمويج السريعة تحتاج إلى لف يواكبها
للفة بطول 100 متر، يستغرق ملؤها نحو 3 دقائق و20 ثانية عند 30 م/دقيقة، ونحو 6 دقائق و40 ثانية عند 15 م/دقيقة. مضاعفة السرعة تضاعف مرات التعامل مع اللفات الممتلئة. دون حل التفريغ والربط واستمرار اللف، يبقى الخط مقيداً.
العد والقطع الآليان يقللان العمل المتكرر، لكنهما لا يعنيان تبديل اللفات تلقائياً. في محطة واحدة، وضح كيف تستقبل الأنبوب المستمر بعد القطع، ومن يخرج اللفة ويعيد إدخال الأنبوب. وقدرة العامل على خدمة عدة خطوط يجب اختبارها بإيقاع التبديل الفعلي.
2. قطر داخلي للفة 200 مم يعالج الفراغ داخل العبوة
عند ثبات طول الأنبوب وعرض اللفة وكثافة ترتيبها، يمكن لتصغير الفراغ المركزي أن يصغر القطر الخارجي. ولأنابيب التمديدات الكهربائية العادية كبيرة الحجم، يعني ذلك عبوة أصغر وإمكانية أفضل لاستغلال الحمولة. اللف ليس آخر خطوة في الإنتاج فقط، بل أول خطوة لضبط تكلفة النقل.
فتحة أصغر قد تعني عبوة أكثر إحكاماً
فتحة أصغر · يلزم اختبار اللف
القطر الداخلي 200 مم والخارجي 400 مم مثال هندسي، وليسا معلمات لف لمنتج محدد.
فتحة أكبر · مثال للمقارنة
مساحة حلقية وعرض وكثافة متساوية، كي تكون كمية الأنبوب المقارنة واحدة.
استخدام قطر داخلي 200 مم مشروط بتحمل الأنبوب لهذا اللف دون تسطح أو ابيضاض بسبب الإجهاد أو ارتداد مفرط. ويحسب توفير النقل بحسب الحمولة الفعلية وطريقة التسعير. لا يجوز تصغير اللفة على حساب جودة الأنبوب.
7. انظر إلى القدرة الحقيقية، لا الغطاء أو تجربة سرعة قصيرة
لتحديد ملاءمة الآلة للإنتاج السريع، افحص بنيتها وأداءها أثناء التشغيل المستمر. وضح هذه النقاط الأربع قبل الشراء:
- كيف تتحرك الكتل؟ منفردة على الأدلة أم مترابطة بصفائح ومسامير؟ وكيف تضمن المحاذاة عند الإغلاق؟
- كيف تبرد الدورة كلها؟ أين يغطي الماء، وكيف يبدد الفتح والعودة الحرارة، وهل تثبت حرارة الكتل عند المدخل بعد التشغيل المستمر؟
- كيف يكون الأنبوب عند السرعة العالية؟ اختبر باستمرار بالمادة والمقاس المستهدفين، وافحص التشكيل والأبعاد ووزن المتر والأداء المتفق عليه، لا سرعة الشاشة فقط.
- كيف يستمر اللف؟ اعرض الامتلاء والقطع والتفريغ والربط وإعادة إدخال الأنبوب كعملية متصلة، لا مجرد دوران آلة فارغة.
يفحص الأجزاء الداخلية أشخاص مؤهلون بعد إيقاف الآلة وعزل مصادر الطاقة وتطبيق إجراءات السلامة. لا تزل وسائل الحماية أثناء التشغيل.
8. أربع خطوات: السوق أولاً ثم المعدات
ترتيب واضح يساعد على الاختيار الصحيح
- ابدأ بالسوقلمن تبيع وإلى أي مسافة؟
كم تبيع باستمرار كل شهر؟ - راجع ظروف التشغيلمن يشغل ويغير اللفات؟
هل تتوفر القطع والصيانة؟ - حدد الطاقة بحسب الحاجةهل يكفي 44 زوجاً؟
هل تحتاج هامش تبريد أكبر؟ - افحص البنية وأجرِ تجربةتبريد كامل الدورة وحركة مستقرة
جودة الأنبوب واللف والتغليف
للمقارنة، استخدم أمتار الأنبوب المطابقة المسلمة فعلياً في الوردية. احسب تبديل القوالب والضبط وتغيير اللفات والأعطال لتعرف القيمة الحقيقية للآلة لنشاطك.
9. الخلاصة: الاختيار المناسب لا يعني التنازل
عندما تكفي الطلبات، تكون للسرعة العالية قيمة، لكنها تحتاج تبريد الكتل على كامل الدورة وتنسيق الخط كله. ومع مبيعات محدودة، لا داعي لشراء سرعة لن تستخدم، لكن الاستقرار وسهولة التشغيل والصيانة تبقى مطلوبة.
حدد نطاق البيع قبل الطاقة؛ افحص كيف تتخلص القوالب من الحرارة وكيف يلف الأنبوب وينقل. لهذا يجب مناقشة 44 زوجاً و72 زوجاً وتجهيزات اللف معاً.
لتقييم Single Wall Corrugated Pipe Machine — خط الأنابيب المموجة أحادية الجدار، قدم إلى Wings Plastic المادة والقطر وسماكة الجدار أو وزن المتر وطول اللفة والطلب الشهري لمناقشة التجهيز المناسب.
منتجات ذات صلة
- Wings Plastic: وحدات تشكيل الأنابيب أحادية الجدار للتحقق من تجهيزات 44 و72 زوجاً.
الرسوم توضح المبادئ فقط. التجهيز وسرعة الإنتاج والأنابيب المناسبة تعتمد على العرض المحدد ونتائج التجربة.