Como escolher uma corrugadora: mercado antes da velocidade
Resumo: primeiro o negócio, depois a máquina
Ao comprar uma máquina para tubo corrugado, a primeira pergunta não deveria ser “Quantos metros por minuto ela faz?”, mas “Para quem venderei o tubo, até onde posso vendê-lo e quanto consigo vender por mês?”.
A maioria dos tubos corrugados tem baixo valor de mercadoria, pouco peso e ocupa muito espaço no transporte. Quanto maior a distância, mais o frete pode consumir o lucro. Em países grandes ou mercados regionais amplos, pedidos suficientes tornam a alta velocidade útil. Num país pequeno voltado ao mercado local, talvez não seja necessária tanta produção.
Um mercado pequeno pode não precisar de alta velocidade, mas precisa de uma máquina estável, fácil de operar e durável. A escolha de 44 ou 72 pares de blocos de molde e da bobinadeira deve começar por essa necessidade prática.
1. O frete determina até onde seu tubo pode ser vendido
O tubo corrugado tem três características claras: baixo valor da mercadoria, pouco peso e grande volume. Muitas vezes o caminhão fica cheio antes de atingir o limite de peso. O tubo não tem um preço de venda alto, mas o transporte de longa distância continua custando.
Valor da mercadoria é seu valor em dinheiro, não a margem de lucro. Um tubo com boa margem não torna necessariamente valiosa uma carga inteira desse produto. Por isso, o frete é uma questão inevitável neste negócio.
Perto da fábrica, o frete pode caber no preço. Mais longe, somar o transporte pode tornar a compra local mais vantajosa para o cliente. A distância em que ainda é possível vender é o raio de vendas. Descubra até onde seu tubo pode ser vendido antes de decidir a velocidade da máquina.
- Primeiro, a área de vendas: clientes locais ou fornecimento a outras regiões?
- Depois, as vendas constantes: quantos metros consegue vender por mês, além dos pedidos ocasionais de alta temporada?
- Por fim, o custo entregue: depois de material, pessoal, embalagem e frete, quanto lucro sobra?
Mais velocidade não significa automaticamente mais lucro. Vale investir na velocidade cuja produção seu mercado consegue absorver.
2. Dois mercados, duas formas de escolher
1. Países grandes e mercados regionais amplos: com pedidos, a velocidade tem valor
Num mercado grande como a China, há muitos clientes e facilidade de transporte entre províncias. A fábrica tem oportunidades de vender mais longe. Com pedidos suficientes, produzir mais por dia distribui os mesmos custos de pessoal e instalações por mais metros, ajudando a reduzir o custo por metro.
Essas fábricas precisam de velocidade, mas extrusão, resfriamento e bobinamento devem acompanhar. Não basta a corrugadora correr.
2. Países pequenos e mercados locais: estabilidade e facilidade antes da velocidade máxima
Em alguns países pequenos ou regiões de alcance limitado, os clientes ficam por perto, o tubo não pode ser vendido muito longe e o mercado não absorve grandes volumes diários. Se uma configuração comum conclui os pedidos em poucas horas, uma máquina mais rápida muitas vezes só para mais cedo.
Essas pequenas fábricas precisam principalmente de três coisas: menos refugo, operação fácil de aprender e manutenção simples. Onde peças são difíceis de comprar, esperar muitos dias por um reparo incomoda mais do que produzir alguns metros por minuto a menos.
O tamanho do país e da região de vendas dá uma primeira noção simples; depois, confira os pedidos reais. Uma fábrica num país pequeno com exportações constantes também pode considerar alta velocidade. Num país grande, vender apenas nas proximidades não exige produção excessiva.
| Comparação | Mercado grande, muitos pedidos | Mercado pequeno, vendas locais |
|---|---|---|
| Prioridade | Produção contínua e menor custo unitário | Entregas estáveis e controle do investimento e da manutenção |
| Foco da configuração | Resfriamento suficiente, extrusão e bobinamento acompanhando | Estrutura confiável, operação simples e capacidade razoável |
| Não esquecer | Manter a qualidade em longos períodos de alta velocidade | Baixa velocidade não justifica aceitar falhas estruturais |
3. A chave da alta velocidade: os blocos precisam absorver e dissipar calor
O plástico recém-extrudado está quente. Quando os blocos se fecham, formam as corrugações e retiram calor. O tubo esfria, mas os blocos absorvem esse calor. Eles precisam dissipá-lo para continuar resfriando o próximo trecho.
Por isso, o resfriamento deve ser analisado tanto no contato com o tubo quanto no percurso lateral e no retorno à entrada.
1. Comece pela estrutura: guias apoiam e posicionam; a cavidade forma o tubo
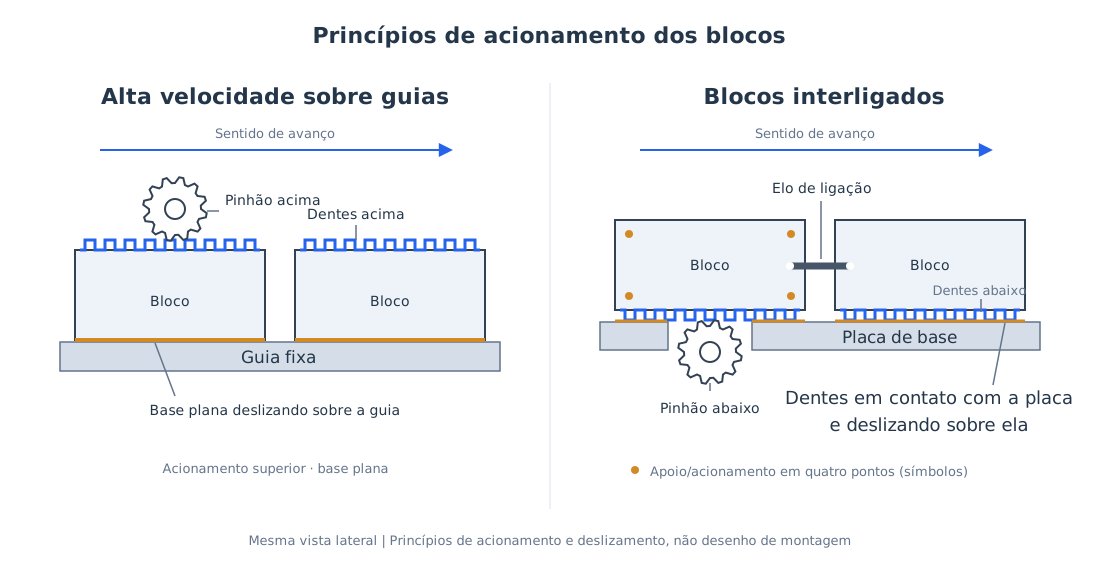
No sistema de engrenagens e guias aqui discutido, engrenagens movimentam os blocos sobre as guias, sem dobradiças ligando blocos vizinhos. As guias mantêm o movimento estável e o fechamento alinhado. A cavidade corrugada interna toca o fundido e dá forma ao tubo.
É preciso distinguir dois tipos de “dentes”: os relevos de conformação na cavidade formam as corrugações, enquanto os dentes da cremalheira de acionamento transmitem movimento. A dissipação após a abertura refere-se às primeiras superfícies.
Comparação dos princípios de acionamento
2. Depois da abertura, os blocos continuam esfriando
Quando o tubo já consegue manter a forma fora do molde, os blocos podem se separar e retornar pela lateral. Mesmo sem tocar o tubo, eles continuam esfriando. O caminho de volta dá mais tempo para perder calor.
As superfícies de conformação antes encostadas no tubo ficam expostas e podem trocar calor com o ar. Quando o retorno tem guias refrigeradas a água, o calor também continua saindo através delas. O resfriamento não acontece apenas no contato com o tubo: os blocos podem dissipar calor durante toda a volta.
O mesmo plástico quente transfere calor mais facilmente no primeiro contato com um bloco suficientemente resfriado do que com um ainda quente. Uma temperatura adequada na volta ajuda o próximo ciclo de resfriamento. A temperatura depende do material e do processo; mais frio nem sempre é melhor.
Uma volta do bloco: absorver calor, dissipar e voltar a formar
- 01
Molde fechado · absorção de calor do tubo
As superfícies de conformação tocam o fundido, resfriam o tubo e formam as ondas; o bloco absorve o calor.
Calor: fundido → bloco → sistema de resfriamento - 02
Abertura · superfícies de conformação expostas
Quando o tubo pode sair do molde sem perder a forma, os blocos se separam e deixam de tocar esse trecho.
Termina a absorção por contato; a cavidade fica exposta - 03
Retorno lateral · o bloco continua dissipando calor
O bloco retorna e continua transferindo calor ao sistema de resfriamento; as superfícies expostas também podem trocar calor com o ar.
O retorno é tempo de resfriamento, não percurso perdido - 04
Volta à entrada · temperatura adequada para receber material
O bloco elimina calor absorvido na volta anterior, retorna à temperatura de processo definida e encontra o próximo trecho fundido.
Voltar a ① e repetir
O resfriamento pode ocorrer durante toda a volta. Depois de abrir, os blocos deixam de tocar aquele trecho quente, tornando o retorno uma etapa importante de dissipação.
3. Por que mais blocos e um retorno mais longo podem ajudar?
Com blocos do mesmo tamanho e na mesma velocidade, se mais blocos significam um retorno refrigerado mais longo, cada um ganha tempo para esfriar antes de voltar. Esses blocos e esse percurso têm valor mesmo sem aumentar o comprimento de contato entre tubo e molde.
Isso importa na comparação entre 44 e 72 pares. Mais blocos dividindo o trabalho e esfriando bem no retorno favorecem velocidades maiores. Mas esse trajeto precisa realmente remover calor: adicionar blocos sem bom resfriamento não resolve.
4. Com o tubo já formado, mais tempo de contato nem sempre é melhor
Não se deve abrir antes de o tubo manter sua forma. Porém, depois disso, manter os blocos encostados por muito tempo impede expor logo as superfícies de conformação. Com o mesmo tempo total de volta, mais contato deixa menos tempo para dissipar calor após a abertura, podendo prejudicar o resfriamento dos blocos.
O contato deve durar o necessário, não o máximo possível. O ponto de abertura depende da estabilidade do tubo e de como as partes fechada e de retorno são resfriadas.
Em resumo: compare o ciclo térmico completo, não apenas o comprimento efetivo de conformação. Verifique tanto a estabilidade do tubo ao sair quanto a temperatura dos blocos ao retornar.
4. Não precisar de alta velocidade não permite relaxar na estrutura
Uma máquina lenta também sofre desgaste nas ligações. Não precisar de alta velocidade não é motivo para escolher uma estrutura apenas pelo preço.
Na configuração de blocos interligados, elementos de união conectam os blocos. Com o uso, pinos e dobradiças podem ganhar folga, dificultar o alinhamento e exigir ajustes ou troca. Essas ligações também podem ocupar espaço destinado ao resfriamento. Pergunte como a máquina será mantida depois de muito uso, não apenas como roda quando nova.
O sistema de engrenagens e guias não depende de dobradiças entre blocos vizinhos, retirando esse ponto específico de preocupação. Guias, dentes de acionamento e lubrificação ainda exigem manutenção normal, mas essa estrutura merece ser comparada por pequenas fábricas: é possível escolher menor capacidade sem descuidar da estrutura.
Um mercado pequeno precisa de uma máquina confiável com capacidade adequada, não de uma máquina barata e lenta com manutenção pesada. Onde faltam peças, esperar parado já é um custo.
5. 44 ou 72 pares: capacidade conforme a demanda, sem sacrificar estabilidade
As unidades de conformação de parede simples da Wings Plastic incluem SWC-52/44 (44 pares) e SWC-52/72 (72 pares). Comece pelos pedidos, sem presumir que o número maior é sempre mais adequado.[1]
Mercado local e vendas limitadas: avalie primeiro 44 pares com engrenagens e guias. O valor está em unir estrutura confiável a capacidade e investimento realmente úteis, sem pagar por uma velocidade máxima desnecessária.
Pedidos abundantes e longos períodos de alta produção: avalie então 72 pares e outras configurações. Observe a reserva de resfriamento proporcionada pelos blocos extras e pelo circuito, e se extrusão, água e bobinamento sustentam juntos a produção desejada. Compare a velocidade com o mesmo material, diâmetro e exigência de qualidade; não faça uma proporção apenas pelo número de blocos.
Se 44 pares bastam, invista em estabilidade e bobinamento adequado. Amplie o resfriamento do circuito e a capacidade da linha inteira quando realmente precisar produzir mais.
6. Bobinar no ritmo da linha e economizar espaço no transporte
1. Uma corrugadora rápida exige uma bobinadeira que acompanhe
Uma bobina de 100 m fica pronta em cerca de 3 minutos e 20 segundos a 30 m/min, ou 6 minutos e 40 segundos a 15 m/min. Dobrar a velocidade dobra a frequência de manuseio das bobinas cheias. Sem resolver retirada, amarração e continuidade do bobinamento, a linha continua limitada.
Contagem de metros e corte automáticos reduzem tarefas repetitivas, mas não significam troca automática de bobina. Numa estação única, esclareça como receber o tubo contínuo após o corte, quem retira a bobina e quem passa o tubo novamente. A capacidade de um operador atender várias linhas deve ser testada no ritmo real de troca.
2. Um diâmetro interno de 200 mm reduz o espaço vazio da embalagem
Com o mesmo comprimento de tubo, largura de bobina e compactação, reduzir o vazio central pode diminuir o diâmetro externo. Para eletrodutos comuns e volumosos, isso significa embalagens mais compactas e melhor aproveitamento potencial da carga. Bobinar não é apenas o último passo da produção: é o primeiro no controle do custo logístico.
Um centro menor pode permitir uma embalagem menor
Centro menor · exige teste de bobinamento
Diâmetro interno de 200 mm e externo de 400 mm são um exemplo geométrico, não parâmetros de bobinamento de um produto específico.
Centro maior · exemplo de comparação
Mesma área anular, largura e compactação, para comparar quantidades iguais de tubo.
O diâmetro interno de 200 mm só deve ser usado se o tubo aceitar esse raio de bobinamento sem achatamento, esbranquiçamento por esforço ou retorno elástico excessivo. A economia de frete precisa considerar a quantidade real carregada e a cobrança. Uma bobina menor não pode comprometer a qualidade do tubo.
7. Veja a capacidade real, não a carcaça ou uma demonstração curta
Para avaliar se uma máquina serve para produção rápida, observe a estrutura e seu desempenho em operação contínua. Esclareça estes quatro pontos:
- Como os blocos se movem? Independentes nas guias ou ligados por placas e pinos? Como se mantém o alinhamento no fechamento?
- Como todo o circuito é resfriado? Onde há água, como abertura e retorno dissipam calor, e a temperatura dos blocos na entrada fica estável após operação contínua?
- Como fica o tubo em alta velocidade? Faça testes contínuos com material e medidas desejados, conferindo formação, dimensões, peso por metro e desempenho acordado, não só o visor.
- Como continua o bobinamento? Demonstre enchimento, corte, retirada, amarração e passagem do tubo como uma sequência completa, não apenas o equipamento girando vazio.
A inspeção interna deve ser feita por pessoal qualificado, após parada, isolamento das energias e aplicação das medidas de segurança. Não retire proteções com a máquina funcionando.
8. Quatro passos: primeiro o mercado, depois a máquina
Uma sequência clara facilita a escolha
- Comece pelo mercadoPara quem vende e até onde
Quanto vende regularmente por mês - Confira as condições de operaçãoQuem opera e troca bobinas
Disponibilidade de peças e manutenção - Dimensione a capacidade44 pares já são suficientes?
Precisa de mais reserva de resfriamento? - Inspecione e faça um testeResfriamento completo e movimento estável
Qualidade, bobinamento e embalagem
Compare a capacidade pelos metros aprovados realmente entregues por turno. Inclua trocas de molde, ajustes, trocas de bobina e paradas por defeito para enxergar o valor real da máquina para o negócio.
9. Conclusão: escolher o adequado não é abrir mão da qualidade
Com pedidos suficientes, alta velocidade tem valor, mas exige resfriamento dos blocos em todo o circuito e coordenação da linha. Com vendas limitadas, não compre velocidade que ficará ociosa; estabilidade, facilidade e manutenção simples continuam necessárias.
Defina o raio de vendas antes da capacidade; veja como os blocos dissipam calor e como o tubo é bobinado e transportado. Por isso 44 pares, 72 pares e as soluções de bobinamento devem ser discutidos em conjunto.
Para avaliar uma Single Wall Corrugated Pipe Machine (linha de tubo corrugado de parede simples), informe à Wings Plastic material, diâmetro, espessura ou peso por metro, comprimento por bobina e demanda mensal.
Produtos relacionados
- Wings Plastic: unidades de conformação de parede simples, para conferir as configurações de 44 e 72 pares.
Os desenhos mostram apenas princípios. Configuração, velocidade de produção e tubos adequados dependem da proposta específica e dos testes.