Choisir une corrugatrice : le marché avant la vitesse
Résumé : d’abord l’activité, ensuite la machine
Pour acheter une machine à tube annelé, la première question ne devrait pas être « Combien de mètres par minute peut-elle produire ? », mais « À qui vais-je vendre, jusqu’où puis-je livrer et combien vais-je vendre chaque mois ? ».
La plupart des tubes annelés sont des marchandises de faible valeur, légères mais encombrantes. Plus la distance augmente, plus le transport peut absorber la marge. Dans un grand pays ou un vaste marché régional, des commandes suffisantes rendent la vitesse utile. Dans un petit pays tourné vers la clientèle locale, un tel volume n’est pas forcément nécessaire.
Un petit marché n’a pas toujours besoin de grande vitesse, mais il a besoin d’une machine stable, facile à utiliser et durable. Le choix de 44 ou 72 paires de blocs et de l’enrouleur doit partir de ce besoin concret.
1. Le transport détermine jusqu’où vendre vos tubes
Le tube annelé présente trois caractéristiques évidentes : faible valeur marchande, faible poids et grand volume. Le camion est souvent plein bien avant d’atteindre sa charge maximale. Le tube se vend relativement peu cher, mais le transport longue distance reste à payer.
La valeur marchande est le montant des marchandises, pas le taux de marge. Un tube qui dégage une bonne marge ne rend pas forcément très précieux un camion entier de ce tube. Le transport reste donc incontournable dans ce métier.
À proximité, son coût peut rester acceptable. Plus loin, l’ajout du transport peut rendre l’achat local plus intéressant pour le client. La distance à laquelle on peut encore vendre correspond au rayon de vente. Déterminez jusqu’où vous pouvez vendre avant de décider de la vitesse nécessaire.
- D’abord, la zone de vente : clientèle locale ou livraisons interrégionales ?
- Ensuite, les ventes régulières : combien de mètres chaque mois, au-delà d’une commande saisonnière exceptionnelle ?
- Enfin, le coût livré : après matière, personnel, emballage et transport, quel bénéfice reste-t-il ?
Une vitesse supérieure ne garantit pas plus de bénéfice. Elle mérite l’investissement si le marché absorbe la production.
2. Deux marchés, deux logiques de choix
1. Grands pays et vastes régions : avec des commandes, la vitesse a de la valeur
Dans un grand marché comme la Chine, les clients sont nombreux et le transport entre provinces est pratique. Une usine peut vendre plus loin. Si les commandes suivent, produire davantage par jour répartit les mêmes charges de personnel et de bâtiment sur plus de mètres et aide à réduire le coût au mètre.
Ces usines ont besoin de vitesse, mais l’extrusion, le refroidissement et l’enroulement doivent suivre. Une corrugatrice rapide ne suffit pas à elle seule.
2. Petits pays et marchés locaux : la stabilité et la simplicité avant la vitesse maximale
Dans certains petits pays ou bassins commerciaux limités, les clients sont proches, les tubes ne se vendent pas très loin et le marché ne consomme pas de gros volumes quotidiens. Si une configuration ordinaire termine les commandes en quelques heures, une machine plus rapide s’arrête souvent simplement plus tôt.
Ces petites usines ont surtout besoin de trois choses : moins de rebuts, une prise en main facile et une maintenance simple. Là où les pièces sont difficiles à obtenir, plusieurs jours d’arrêt inquiètent davantage que quelques mètres par minute en moins.
La taille du pays et de la région de vente donne un premier repère simple ; examinez ensuite vos commandes réelles. Une usine dans un petit pays avec des exportations régulières peut aussi envisager une grande vitesse. Dans un grand pays, vendre uniquement aux alentours n’exige pas une capacité excessive.
| Comparaison | Grand marché, nombreuses commandes | Petit marché, ventes locales |
|---|---|---|
| Priorité | Production soutenue et coût unitaire réduit | Livraisons fiables et maîtrise de l’investissement et de la maintenance |
| Points clés | Refroidissement suffisant, extrusion et enroulement au même rythme | Structure fiable, utilisation simple et capacité raisonnable |
| À ne pas oublier | La qualité pendant de longues séries à grande vitesse | Une faible vitesse ne justifie pas des faiblesses structurelles |
3. La clé de la grande vitesse : les blocs doivent absorber puis évacuer la chaleur
Le plastique qui sort de l’extrudeuse est chaud. En se fermant, les blocs forment les annelures et retirent la chaleur. Le tube refroidit, mais les blocs se réchauffent. Ils doivent évacuer cette chaleur pour refroidir la portion suivante.
Il faut donc examiner non seulement la zone de contact avec le tube, mais aussi le passage latéral et le retour vers l’entrée.
1. D’abord la structure : les guides soutiennent et positionnent, la cavité forme le tube
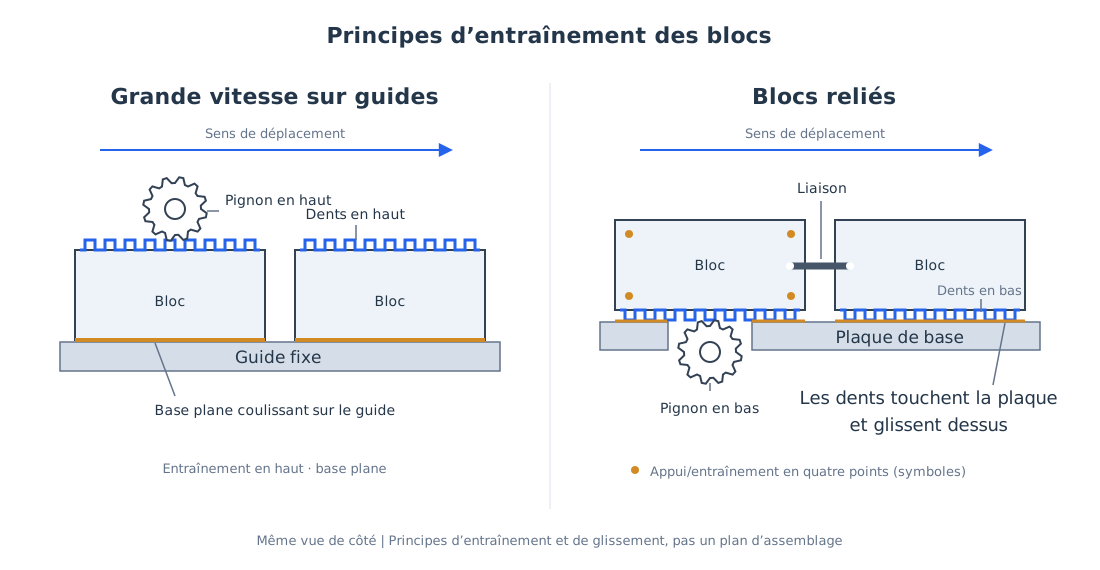
Dans la solution à engrenages et guides décrite ici, les engrenages entraînent les blocs sur les guides, sans charnières reliant les blocs voisins. Les guides assurent un déplacement régulier et un alignement correct à la fermeture. La cavité annelée intérieure touche directement le plastique fondu et forme le tube.
Il faut distinguer deux types de « dents » : les reliefs de formage de la cavité créent les annelures, tandis que les dents de la crémaillère d’entraînement transmettent le mouvement. Le refroidissement des surfaces exposées après ouverture concerne les premiers.
Comparaison des principes d’entraînement
2. Après l’ouverture, les blocs continuent à refroidir
Quand le tube garde sa forme hors du moule, les blocs peuvent s’écarter et revenir sur le côté. Même sans toucher le tube, ils continuent à refroidir. Le trajet de retour leur laisse davantage de temps pour évacuer la chaleur.
Les surfaces de formage auparavant au contact du tube sont exposées à l’air et peuvent lui céder de la chaleur. Si le retour comporte des guides refroidis à l’eau, la chaleur peut aussi continuer à passer par les guides. Le refroidissement n’est pas limité au contact avec le tube : les blocs peuvent évacuer la chaleur sur tout le circuit.
Le même plastique chaud cède plus facilement sa chaleur au premier contact avec un bloc suffisamment refroidi qu’avec un bloc encore chaud. Une température de retour adaptée aide le cycle de refroidissement suivant. La température dépend du matériau et du procédé ; plus froid ne signifie pas toujours mieux.
Un tour du bloc : absorber, dissiper, puis former à nouveau
- 01
Formage fermé · absorption de chaleur du tube
Les surfaces de formage touchent le plastique fondu, refroidissent le tube et créent les annelures ; le bloc absorbe la chaleur.
Chaleur : plastique fondu → bloc → système de refroidissement - 02
Ouverture · surfaces de formage exposées
Lorsque le tube peut être démoulé sans perdre sa forme, les blocs s’écartent et cessent de toucher cette portion.
Fin de l’absorption par contact ; cavité exposée - 03
Retour latéral · poursuite du refroidissement
Le bloc revient en continuant à céder de la chaleur au système de refroidissement ; les surfaces exposées peuvent aussi échanger avec l’air.
Le retour est du temps de refroidissement, pas un trajet inutile - 04
Retour à l’entrée · bonne température pour reprendre la matière
Le bloc évacue la chaleur du cycle précédent, retrouve la température de procédé prévue et rencontre la portion fondue suivante.
Revenir à ① et recommencer
Le refroidissement peut couvrir tout le tour. Après ouverture, les blocs ne touchent plus cette portion chaude du tube : le retour est une étape importante de dissipation.
3. Pourquoi davantage de blocs et un retour plus long peuvent-ils être utiles ?
À taille de bloc et vitesse égales, si plus de blocs correspondent à un retour refroidi plus long, chacun dispose de davantage de temps pour refroidir avant de revenir. Ces blocs et ce trajet ont une utilité même sans allonger le contact entre le tube et le moule.
Ce point compte pour comparer 44 et 72 paires. Davantage de blocs se partagent le travail et refroidissent suffisamment au retour, ce qui favorise une vitesse supérieure. Mais le trajet doit réellement évacuer la chaleur : ajouter des blocs sans bon refroidissement ne suffit pas.
4. Une fois le tube formé, prolonger le contact n’est pas toujours utile
Il ne faut pas ouvrir avant que le tube garde sa forme. Mais ensuite, un contact trop long retarde l’exposition des surfaces de formage. À durée de tour égale, plus de contact laisse moins de temps de refroidissement après ouverture, ce qui peut nuire au refroidissement des blocs.
Le contact doit durer assez longtemps, pas le plus longtemps possible. Le point d’ouverture dépend de la stabilité du tube et du refroidissement des parties fermée et de retour.
En bref : comparez le cycle thermique complet, pas seulement la longueur utile de formage. Vérifiez à la fois la stabilité du tube au démoulage et la température du bloc au retour.
4. Ne pas rechercher la grande vitesse ne permet pas de négliger la structure
Une machine lente use aussi ses pièces de liaison. Ne pas avoir besoin de grande vitesse ne justifie pas de choisir une structure uniquement parce qu’elle est bon marché.
Dans une machine à blocs liés, des éléments de liaison relient les blocs. Avec le temps, les axes et articulations peuvent prendre du jeu, gêner l’alignement et nécessiter réglages ou remplacement. Ces liaisons peuvent aussi occuper l’espace disponible pour le refroidissement. Demandez comment la machine s’entretient après une longue utilisation, pas seulement comment elle tourne neuve.
La solution à engrenages et guides ne dépend pas d’articulations entre blocs voisins, supprimant ce point de liaison particulier. Guides, dents d’entraînement et lubrification restent à entretenir. Mais une petite usine doit comparer sérieusement cette structure : on peut choisir moins de capacité sans faire de compromis irréfléchi sur la construction.
Un petit marché a besoin d’une machine fiable de capacité raisonnable, pas d’une machine lente et bon marché avec une maintenance lourde. Quand les pièces sont difficiles à obtenir, l’attente à l’arrêt représente déjà un coût.
5. 44 ou 72 paires : adapter la capacité, sans sacrifier la stabilité
Les unités de formage simple paroi Wings Plastic comprennent notamment SWC-52/44 (44 paires) et SWC-52/72 (72 paires). Partez des commandes, sans penser qu’un chiffre plus grand est forcément plus adapté.[1]
Marché local et ventes limitées : étudiez d’abord une version à 44 paires, engrenages et guides. Son intérêt est d’associer structure fiable, capacité utile et investissement maîtrisé, sans payer une vitesse maximale inutile.
Commandes abondantes et longues séries à fort débit : étudiez ensuite 72 paires ou d’autres configurations. Vérifiez la réserve de refroidissement apportée par les blocs et le circuit, ainsi que la capacité commune de l’extrusion, de l’eau et de l’enroulement. Comparez les vitesses avec le même matériau, diamètre et niveau de qualité, sans simple règle de trois sur le nombre de blocs.
Si 44 paires suffisent, investissez dans la stabilité et un enroulement adapté. Renforcez le refroidissement du circuit et l’ensemble de la ligne quand il faut réellement produire davantage.
6. L’enroulement doit suivre la vitesse et économiser du volume de transport
1. Une corrugatrice rapide exige un enrouleur qui suit
Une couronne de 100 m est terminée en environ 3 minutes 20 secondes à 30 m/min, contre 6 minutes 40 secondes à 15 m/min. Doubler la vitesse double la fréquence de manipulation des couronnes pleines. Sans résoudre déchargement, cerclage et reprise de l’enroulement, la ligne reste limitée.
Le comptage et la coupe automatiques réduisent les gestes répétitifs, mais ne signifient pas changement automatique de couronne. Avec un seul poste, précisez comment recevoir le tube continu après la coupe, qui retire la couronne et qui réengage le tube. La gestion de plusieurs lignes par une personne doit être vérifiée au rythme réel des changements.
2. Un diamètre intérieur de 200 mm réduit le vide dans l’emballage
À longueur de tube, largeur de couronne et densité d’enroulement égales, réduire le trou central peut réduire le diamètre extérieur. Pour une gaine électrique courante et encombrante, cela permet un emballage plus compact et de meilleures possibilités de chargement. L’enroulement n’est pas seulement la dernière étape de production : c’est la première étape de maîtrise des coûts logistiques.
Un trou central plus petit peut donner un colis plus compact
Petit trou · essai d’enroulement nécessaire
Les diamètres intérieur 200 mm et extérieur 400 mm sont un exemple géométrique, pas les paramètres d’un produit précis.
Grand trou · exemple comparatif
Même aire annulaire, largeur et densité : la comparaison porte sur la même quantité de tube.
Un diamètre intérieur de 200 mm suppose que le tube accepte cet enroulement sans écrasement, blanchiment sous contrainte ni retour élastique excessif. L’économie de transport dépend du chargement réel et du tarif appliqué. La compacité ne doit pas dégrader le tube.
7. Vérifiez les capacités réelles, pas l’habillage ou une pointe de vitesse
Pour juger une machine destinée à la grande vitesse, regardez sa structure et ses performances en fonctionnement prolongé. Posez ces quatre questions :
- Comment les blocs se déplacent-ils ? Indépendamment sur des guides ou reliés par plaques et axes ? Comment l’alignement à la fermeture est-il assuré ?
- Comment tout le circuit refroidit-il ? Où intervient l’eau, comment les zones d’ouverture et de retour dissipent-elles la chaleur, et la température à l’entrée reste-t-elle stable en continu ?
- Quelle qualité à grande vitesse ? Faites un essai prolongé avec le matériau et les dimensions visés ; vérifiez formage, dimensions, poids au mètre et propriétés convenues, pas seulement l’afficheur.
- Comment l’enroulement se poursuit-il ? Montrez remplissage, coupe, déchargement, cerclage et réengagement comme une séquence complète, pas uniquement une rotation à vide.
L’inspection intérieure doit être réalisée par du personnel qualifié, après arrêt, consignation des énergies et mise en sécurité. Ne retirez jamais les protecteurs en marche.
8. Quatre étapes : le marché d’abord, le matériel ensuite
Un ordre clair facilite le bon choix
- Commencez par le marchéÀ qui vendre et jusqu’où
Quel volume régulier chaque mois - Vérifiez les conditions de travailQui conduit et change les couronnes
Pièces et maintenance disponibles - Adaptez la capacité44 paires sont-elles suffisantes ?
Faut-il plus de réserve de refroidissement ? - Examinez et faites un essaiRefroidissement complet et mouvement stable
Qualité, enroulement et emballage
Pour comparer les capacités, utilisez les mètres conformes réellement livrés par poste. Incluez changements de moule, réglages, changements de couronne et pannes pour voir la valeur réelle de la machine pour votre activité.
9. Conclusion : un choix adapté n’est pas un renoncement
Avec assez de commandes, la grande vitesse a de la valeur, mais elle exige le refroidissement des blocs sur tout le circuit et une ligne coordonnée. Avec des ventes limitées, inutile d’acheter une vitesse non utilisée ; stabilité, simplicité et maintenance aisée restent nécessaires.
Définissez le rayon de vente avant la capacité ; examinez comment les blocs dissipent la chaleur et comment le tube est enroulé et transporté. Voilà pourquoi 44 paires, 72 paires et les solutions d’enroulement doivent être étudiées ensemble.
Pour étudier une Single Wall Corrugated Pipe Machine (ligne de tube annelé simple paroi), indiquez à Wings Plastic le matériau, le diamètre, l’épaisseur ou le poids au mètre, la longueur par couronne et la demande mensuelle.
Produits associés
- Wings Plastic : unités de formage simple paroi, pour vérifier les configurations de 44 et 72 paires.
Les schémas illustrent uniquement les principes. Configuration, vitesse et tubes adaptés dépendent de la proposition et des résultats d’essai.