Cómo elegir una corrugadora: mercado antes que velocidad
Resumen: primero el negocio, después la máquina
Al comprar una máquina para tubo corrugado, la primera pregunta no debería ser «¿Cuántos metros por minuto alcanza?», sino «¿A quién venderé el tubo, hasta dónde puedo venderlo y cuánto venderé cada mes?».
La mayoría de los tubos corrugados tienen poco valor por volumen de mercancía, pesan poco y ocupan mucho espacio. Cuanto mayor es la distancia, más puede reducir el transporte el beneficio. En países grandes o mercados regionales amplios, suficientes pedidos hacen útil la alta velocidad. En países pequeños que atienden principalmente a clientes locales, quizá no haga falta tanta producción.
Un mercado pequeño puede no necesitar alta velocidad, pero sí una máquina estable, fácil de manejar y duradera. La elección de 44 o 72 pares de bloques de molde y de la bobinadora debe partir de esa necesidad práctica.
1. El transporte determina hasta dónde puede vender su tubo
El tubo corrugado tiene tres características claras: bajo valor de la mercancía, poco peso y mucho volumen. A menudo el camión se llena mucho antes de alcanzar su límite de carga. El tubo no se vende a un precio elevado, pero el transporte a larga distancia sigue costando.
Aquí el valor de la mercancía es su importe, no el margen de beneficio. Que un tubo deje buen margen no significa que un camión lleno de él tenga un valor elevado. Por eso el transporte es un asunto inevitable en este negocio.
A poca distancia, el transporte puede ser asumible. Más lejos, al sumarlo al precio, al cliente puede convenirle comprar localmente. Esa distancia a la que aún se puede vender es el radio de venta. Determine hasta dónde puede vender su tubo antes de decidir qué velocidad necesita.
- Primero, el alcance de venta: ¿clientes locales o suministro a otras regiones?
- Después, las ventas constantes: ¿cuántos metros vende cada mes, más allá de pedidos aislados de temporada?
- Finalmente, el coste entregado: descontando material, personal, embalaje y transporte, ¿qué beneficio queda?
Más velocidad no significa automáticamente más beneficio. Merece la inversión la velocidad cuya producción puede absorber el mercado.
2. Dos mercados, dos criterios de elección
1. Países y mercados regionales grandes: con pedidos suficientes, la velocidad tiene valor
En un mercado grande como China hay muchos clientes y transporte cómodo entre provincias. Una fábrica puede vender a regiones más lejanas. Si los pedidos absorben la producción, fabricar más cada día reparte los mismos costes de personal y nave entre más metros y ayuda a reducir el coste por metro.
Estas fábricas necesitan velocidad, pero la extrusión, el enfriamiento y el bobinado deben acompañarla. No basta con que la corrugadora avance rápido.
2. Países pequeños y mercados locales: estabilidad y facilidad de uso antes que velocidad máxima
En algunos países pequeños o zonas con alcance comercial limitado, los clientes están cerca, el tubo no puede venderse muy lejos y el mercado no consume grandes cantidades diarias. Si una configuración normal termina los pedidos en pocas horas, una máquina más rápida suele limitarse a parar antes.
Estas pequeñas fábricas necesitan sobre todo tres cosas: menos desperdicio, operarios que aprendan fácilmente y mantenimiento sencillo. Donde cuesta conseguir repuestos, esperar muchos días por una avería preocupa más que producir unos metros por minuto menos.
El tamaño del país y de la zona de venta ofrece una primera orientación sencilla; después hay que mirar los pedidos reales. Una fábrica en un país pequeño con exportaciones estables también puede considerar alta velocidad. En un país grande, vender solo en los alrededores no exige una capacidad excesiva.
| Comparación | Mercado grande, muchos pedidos | Mercado pequeño, venta local |
|---|---|---|
| Prioridad | Producción sostenida y menor coste unitario | Entregas estables y control de inversión y mantenimiento |
| Puntos clave | Enfriamiento suficiente, extrusión y bobinado a la misma altura | Estructura fiable, manejo sencillo y capacidad razonable |
| No olvidar | Mantener la calidad en tiradas largas a alta velocidad | La baja velocidad no justifica aceptar problemas estructurales |
3. La clave de la alta velocidad: los bloques necesitan absorber y disipar calor
El plástico recién extruido está caliente. Al cerrarse los bloques, forman las ondas y extraen calor. El tubo se enfría, pero los bloques absorben ese calor. Deben disiparlo para seguir enfriando el siguiente tramo de tubo.
Por tanto, no hay que estudiar únicamente el tramo de contacto con el tubo, sino también el recorrido lateral y el retorno a la entrada.
1. Primero la estructura: las guías soportan y posicionan; la cavidad forma el tubo
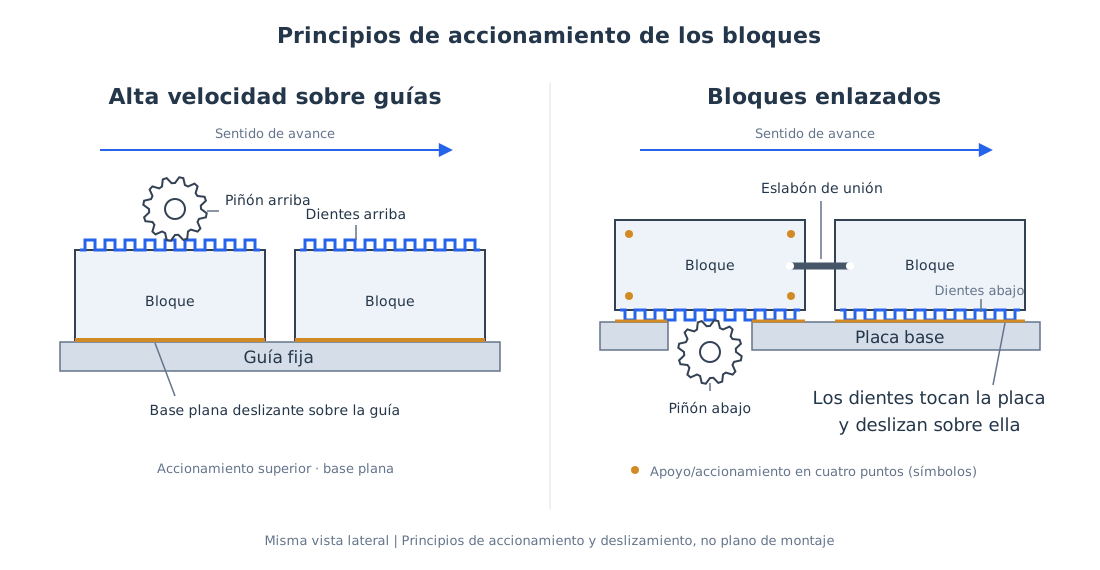
En el sistema de engranajes y guías tratado aquí, los engranajes impulsan los bloques por las guías, sin bisagras que unan bloques contiguos. Las guías mantienen un movimiento estable y un cierre alineado. La cavidad corrugada interior toca directamente el material fundido y da forma al tubo.
Hay que distinguir dos tipos de «dientes»: los relieves de conformado de la cavidad producen las ondas, mientras que los dientes de la cremallera de accionamiento transmiten el movimiento. Al hablar de disipación tras abrir el molde, nos referimos a los primeros.
Comparación de los principios de accionamiento
2. Después de abrirse, los bloques siguen enfriándose
Cuando el tubo ya conserva su forma fuera del molde, los bloques pueden separarse y volver por el lateral. Aunque dejan de tocar el tubo, siguen enfriándose. El retorno les da más tiempo para perder calor.
Las superficies de conformado antes pegadas al tubo quedan expuestas y pueden ceder calor al aire. Si el retorno dispone de guías refrigeradas por agua, el calor también puede seguir saliendo a través de ellas. No solo hay enfriamiento mientras se toca el tubo: los bloques pueden disipar calor durante todo el circuito.
El mismo plástico caliente transfiere calor más fácilmente al primer contacto con un bloque suficientemente enfriado que con uno todavía caliente. Volver a una temperatura adecuada ayuda a enfriar el siguiente tramo. La temperatura se ajusta al material y al proceso; más fría no siempre es mejor.
Una vuelta del bloque: absorber calor, disiparlo y volver a formar
- 01
Molde cerrado · absorción de calor del tubo
La superficie de conformado toca el material fundido, enfría el tubo y forma las ondas; el bloque absorbe su calor.
Calor: material fundido → bloque → sistema de enfriamiento - 02
Apertura · superficie de conformado expuesta
Cuando el tubo puede desmoldearse sin perder la forma, los bloques se separan y dejan de tocar ese tramo.
Termina la absorción por contacto; la cavidad queda expuesta - 03
Retorno lateral · el bloque sigue disipando calor
El bloque vuelve hacia la entrada y sigue cediendo calor al sistema de enfriamiento; la superficie expuesta también puede intercambiar calor con el aire.
El retorno es tiempo de enfriamiento, no un recorrido inútil - 04
Vuelta a la entrada · temperatura adecuada para recibir material
El bloque disipa el calor de la vuelta anterior, vuelve a la temperatura de proceso prevista y toca el siguiente tramo fundido.
Volver a ① y repetir
El enfriamiento puede abarcar toda la vuelta. Al abrirse, dejan de tocar ese tramo caliente de tubo: el retorno es una etapa importante de disipación.
3. ¿Por qué pueden servir más bloques y un retorno más largo?
Con bloques del mismo tamaño y a igual velocidad, si más bloques implican un retorno refrigerado más largo, cada bloque dispone de más tiempo para enfriarse antes de volver. Esos bloques y ese recorrido aportan valor aunque no aumente la longitud de contacto con el tubo.
Esto importa al comparar 44 y 72 pares. Más bloques repartiendo el trabajo y enfriándose bien durante el retorno ofrecen mejores condiciones para aumentar la velocidad. Pero el recorrido debe disipar calor de verdad: añadir bloques sin enfriarlos bien no basta.
4. Una vez fijada la forma, mantener el contacto más tiempo no siempre ayuda
No se debe abrir el molde antes de que el tubo conserve su forma. Pero, una vez logrado, mantener los bloques pegados demasiado tiempo impide exponer pronto las superficies de conformado. Con el mismo tiempo total de vuelta, más contacto deja menos tiempo de enfriamiento tras la apertura, lo que puede perjudicar el enfriamiento de los bloques.
El contacto debe durar lo suficiente, no lo máximo posible. El punto de apertura depende de la estabilidad del tubo y de cómo se enfrían tanto el tramo cerrado como el retorno.
En resumen: compare el ciclo térmico completo, no solo la longitud efectiva de conformado. Hay que comprobar tanto la estabilidad del tubo al salir como la temperatura del bloque al volver.
4. No necesitar alta velocidad no permite rebajar las exigencias de estructura
Una máquina lenta también sufre desgaste en sus uniones. No necesitar alta velocidad no justifica escoger una estructura solo por ser barata.
En la máquina con bloques enlazados, los elementos de unión conectan los bloques. Con el uso, pasadores y bisagras pueden ganar holgura, dificultar la alineación y exigir ajustes o sustituciones. Las uniones también pueden ocupar espacio disponible para refrigeración. Pregunte cómo se mantiene la máquina después de años de uso, no solo cómo funciona de nueva.
El sistema de engranajes y guías no depende de bisagras entre bloques vecinos, eliminando ese punto concreto de preocupación. Guías, dientes de accionamiento y lubricación siguen necesitando mantenimiento, pero es una estructura que merece comparar en una pequeña fábrica: puede elegir menos capacidad sin descuidar la estructura.
Un mercado pequeño necesita una máquina fiable con capacidad razonable, no una máquina barata y lenta que dé mucho trabajo de mantenimiento. Donde escasean los repuestos, esperar parado ya es un coste.
5. 44 o 72 pares: capacidad según demanda, sin sacrificar estabilidad
Las unidades de conformado de pared simple de Wings Plastic incluyen SWC-52/44 (44 pares) y SWC-52/72 (72 pares). Elija según sus pedidos, no suponiendo que el número mayor siempre es mejor.[1]
Mercado local y ventas limitadas: evalúe primero una configuración de 44 pares con engranajes y guías. Su valor está en combinar estructura fiable con capacidad e inversión útiles, sin pagar una velocidad máxima que no necesita.
Muchos pedidos y producción elevada durante largas jornadas: evalúe entonces 72 pares u otras configuraciones. Compruebe la reserva de enfriamiento de los bloques y del circuito, y si extrusión, suministro de agua y bobinado pueden sostener juntos el objetivo. Compare velocidades con el mismo material, diámetro y calidad exigida; no las calcule solo por el número de bloques.
Si 44 pares bastan, invierta en estabilidad y buen bobinado. Aumente el enfriamiento del circuito y la capacidad de toda la línea cuando realmente necesite más producción.
6. El bobinado debe seguir el ritmo y ahorrar espacio de transporte
1. Una corrugadora rápida necesita un bobinado a su altura
Para una bobina de 100 m, a 30 m/min se llena en unos 3 minutos y 20 segundos; a 15 m/min, en unos 6 minutos y 40 segundos. Duplicar la velocidad duplica la frecuencia de manipular bobinas llenas. Sin resolver descarga, flejado y continuidad del bobinado, la línea seguirá limitada.
Contar metros y cortar automáticamente reduce trabajo repetitivo, pero no equivale a cambiar bobinas automáticamente. En una estación única, hay que aclarar cómo se recibe el tubo continuo después del corte, quién descarga y quién vuelve a enhebrarlo. La posibilidad de atender varias líneas debe comprobarse al ritmo real de cambio.
2. Un diámetro interior de bobina de 200 mm reduce el espacio vacío del embalaje
Con la misma longitud de tubo, anchura de bobina y compactación, reducir el hueco central puede reducir el diámetro exterior. En tubos conduit comunes y voluminosos, esto permite paquetes más compactos y mejores posibilidades de carga. Bobinar no es solo el último paso de fabricación: es el primero para controlar el coste logístico.
Un hueco menor puede permitir un embalaje menor
Hueco pequeño · requiere prueba de bobinado
Los diámetros interior de 200 mm y exterior de 400 mm son un ejemplo geométrico, no parámetros de bobinado de un producto concreto.
Hueco mayor · ejemplo comparativo
Misma área anular, anchura y compactación, para comparar igual cantidad de tubo.
Un diámetro interior de 200 mm solo sirve si el tubo admite ese bobinado sin aplastamiento, blanqueamiento por esfuerzo ni recuperación excesiva. El ahorro de transporte debe calcularse con la carga real y la forma de tarificación. No se debe reducir la bobina a costa de la calidad.
7. Mire la capacidad real, no la carcasa ni una demostración breve
Para saber si una máquina sirve para producción rápida, revise su estructura y su comportamiento trabajando de forma continua. Aclare estos cuatro puntos:
- ¿Cómo se mueven los bloques? ¿Independientes sobre guías o unidos por placas y pasadores? ¿Cómo se mantiene la alineación al cerrar?
- ¿Cómo se enfría todo el circuito? ¿Dónde hay agua, cómo disipan calor la apertura y el retorno, y se estabiliza la temperatura de entrada tras funcionar continuamente?
- ¿Cómo sale el tubo a alta velocidad? Pruebe de forma continua con material y medidas previstos; compruebe conformado, dimensiones, peso por metro y prestaciones acordadas, no solo la pantalla.
- ¿Cómo continúa el bobinado? Demuestre llenado, corte, descarga, flejado y reenhebrado como secuencia completa, no solo la máquina girando vacía.
Solo personal cualificado debe inspeccionar el interior, con la máquina detenida, las energías aisladas y las medidas de seguridad aplicadas. No retire protecciones mientras funciona.
8. Cuatro pasos: primero el mercado, después el equipo
Un orden claro ayuda a elegir bien
- Pregunte por el mercadoA quién vende y hasta dónde
Cuánto vende de forma sostenida al mes - Revise las condiciones de trabajoQuién opera y cambia las bobinas
Disponibilidad de repuestos y mantenimiento - Ajuste la capacidad¿Bastan 44 pares?
¿Hace falta más reserva de enfriamiento? - Revise la estructura y haga una pruebaEnfriamiento completo y movimiento estable
Calidad, bobinado y embalaje
Para comparar capacidad, use los metros conformes realmente entregados por turno. Incluya cambios de molde, ajustes, cambios de bobina y averías para conocer el valor real de la máquina para el negocio.
9. Conclusión: elegir lo adecuado no es conformarse
Con pedidos suficientes, la alta velocidad vale la pena, pero necesita enfriamiento de los bloques en todo el circuito y coordinación de la línea. Con ventas limitadas, no compre velocidad que no usará; aun así, necesita estabilidad, facilidad de manejo y mantenimiento sencillo.
Defina el radio de venta antes de la capacidad; mire cómo disipan calor los bloques y cómo se bobina y transporta el tubo. Por eso deben estudiarse juntos los 44 pares, los 72 pares y sus bobinadoras.
Para evaluar una Single Wall Corrugated Pipe Machine (línea de tubo corrugado de pared simple), facilite a Wings Plastic material, diámetro, espesor o peso por metro, longitud por bobina y demanda mensual.
Productos relacionados
- Wings Plastic: unidades de conformado de pared simple, para comprobar configuraciones de 44 y 72 pares.
Los dibujos son esquemas de principio. La configuración, la velocidad y los tubos adecuados dependen de la propuesta concreta y de los resultados de prueba.