Выбор гофратора: сначала рынок, затем скорость
Кратко: сначала оцените бизнес, затем выбирайте машину
Покупая оборудование для гофротрубы, сначала стоит спросить не «Сколько метров в минуту оно выдаёт?», а «Кому я буду продавать трубу, как далеко смогу её возить и сколько продам за месяц?».
Большинство гофрированных труб — недорогой и лёгкий, но объёмный товар. Чем дальше перевозка, тем больше прибыль съедает доставка. В большой стране или крупном региональном рынке при достаточных заказах высокая скорость полезна. В небольшой стране с преимущественно местными продажами такой объём может не понадобиться.
Небольшому рынку не всегда нужна высокая скорость, но нужна стабильная, простая в работе и долговечная машина. Выбор 44 или 72 пар формующих блоков и намотчика должен исходить из этой практической потребности.
1. Стоимость перевозки определяет, как далеко можно продавать трубу
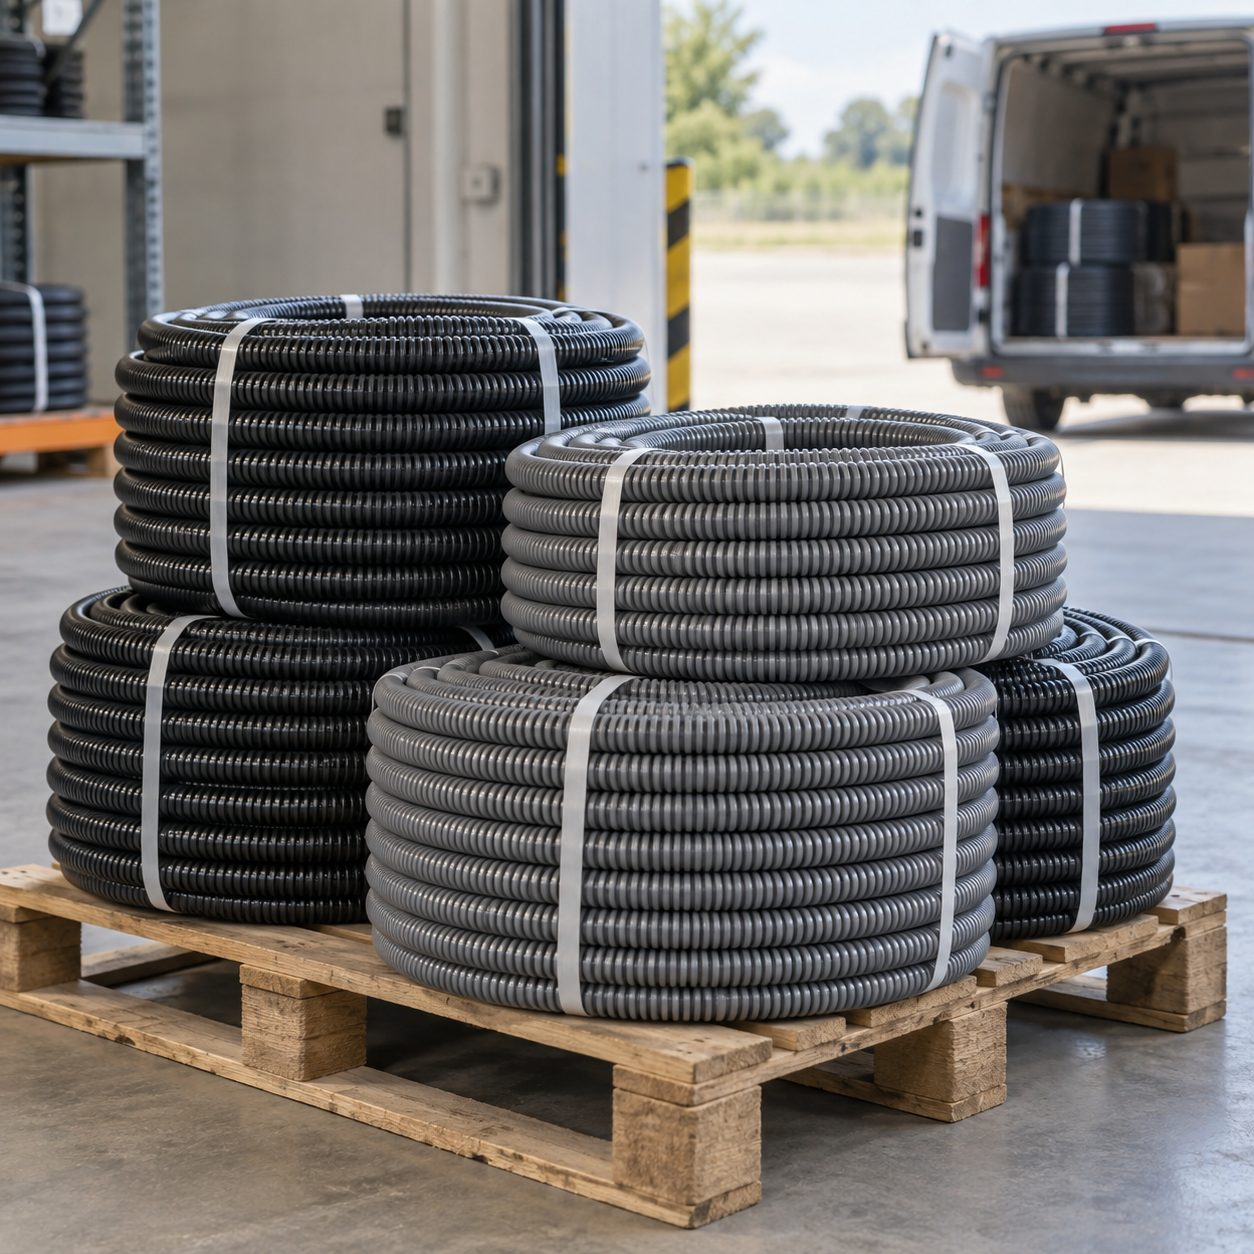
У гофротрубы три очевидных свойства: невысокая стоимость товара, малый вес и большой объём. Кузов часто заполняется раньше, чем достигается допустимая масса груза. Сама труба стоит недорого, а дальнюю перевозку всё равно нужно оплачивать.
Стоимость товара — это его денежная цена, а не рентабельность. Хорошая маржа на трубе не означает, что полный грузовик такой трубы имеет высокую стоимость. Поэтому транспортные расходы нельзя обойти стороной.
На небольшом расстоянии доставка может быть приемлемой. Дальше её прибавление к цене делает местную покупку выгоднее для клиента. Расстояние, на котором товар ещё удаётся продавать, — это радиус продаж. Сначала определите, как далеко продаётся ваша труба, а затем — какая скорость машины нужна.
- Сначала территория продаж: только местные клиенты или поставки в другие регионы?
- Затем устойчивые продажи: сколько метров продаётся ежемесячно, а не только в разовых сезонных заказах?
- Наконец, стоимость с доставкой: сколько прибыли остаётся после материала, труда, упаковки и перевозки?
Больше скорость — не обязательно больше прибыль. Вкладываться стоит в скорость, выпуск которой востребован рынком.
2. Два рынка — два подхода к выбору
1. Большая страна и широкий региональный рынок: есть заказы — скорость полезна
На большом рынке, например в Китае, много клиентов и удобные перевозки между провинциями. Завод может продавать дальше. Если заказы покрывают выпуск, увеличение суточного производства распределяет те же расходы на персонал и помещение на большее число метров и помогает снизить себестоимость метра.
Таким заводам нужна скорость, но экструзия, охлаждение и намотка должны успевать. Одного быстрого гофратора недостаточно.
2. Небольшая страна и местный рынок: стабильность и удобство важнее максимальной скорости
В небольших странах или районах с ограниченным сбытом клиенты находятся рядом, трубу далеко не продать, а рынок не потребляет большой ежедневный объём. Если обычная комплектация выполняет заказы за несколько часов, более быстрая машина зачастую просто раньше останавливается.
Небольшому производству особенно нужны три вещи: меньше брака, простое обучение оператора и удобный ремонт. Там, где сложно купить запчасти, многодневное ожидание ремонта неприятнее, чем несколько метров в минуту недостающей скорости.
Размер страны и территории продаж даёт понятный первый ориентир; затем нужно посмотреть на реальные заказы. Завод в маленькой стране со стабильным экспортом тоже может рассматривать высокую скорость. А в большой стране при продажах только соседним клиентам избыточный выпуск не нужен.
| Параметр | Большой рынок, много заказов | Небольшой рынок, местные продажи |
|---|---|---|
| Главная задача | Стабильный высокий выпуск и снижение себестоимости | Надёжные поставки и контроль затрат на покупку и обслуживание |
| Главное в комплектации | Достаточное охлаждение, согласованная экструзия и намотка | Надёжная конструкция, простое управление, разумная мощность |
| Нельзя забывать | Качество при длительной работе на высокой скорости | Низкая скорость не оправдывает конструктивные недостатки |
3. Основа высокой скорости: блокам нужно время и на поглощение, и на отдачу тепла
Свежий расплав горячий. Смыкаясь вокруг него, блоки формируют гофры и отводят тепло. Труба остывает, но блоки нагреваются. Они должны отдать это тепло, чтобы охлаждать следующий участок трубы.
Поэтому оценивать надо не только участок контакта с трубой, но и боковой обратный ход до входа в формующую зону.
1. Сначала конструкция: направляющие поддерживают и позиционируют, полость формует трубу
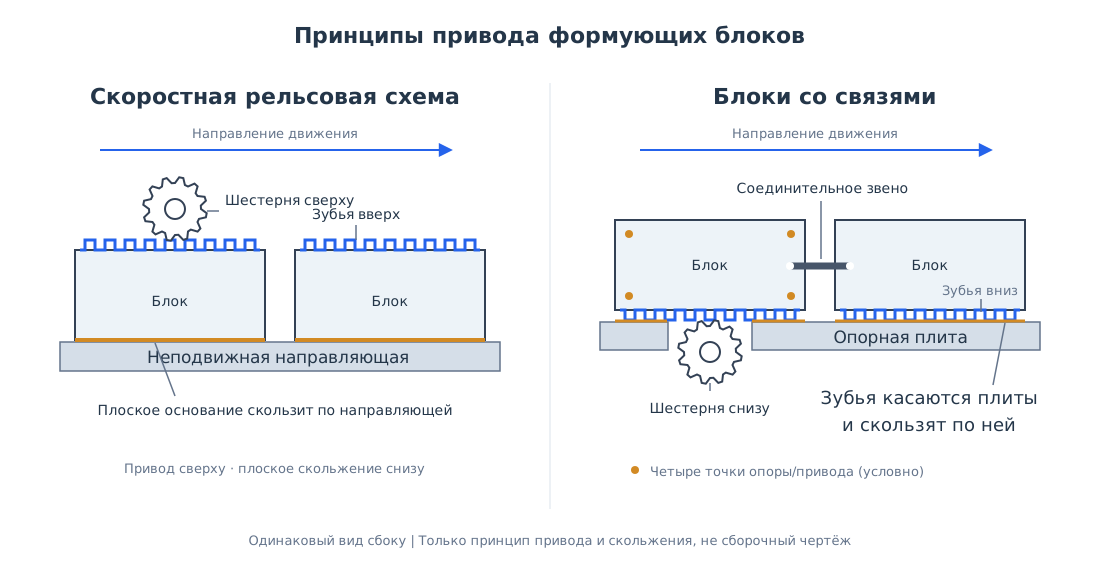
В рассматриваемой зубчато-рельсовой схеме шестерни перемещают блоки по направляющим без шарниров между соседними блоками. Направляющие обеспечивают плавность движения и совпадение половин при смыкании. Внутренняя гофрированная полость непосредственно касается расплава и формирует трубу.
Важно различать два вида «зубьев»: формующие выступы внутри полости создают гофры, а зубья приводной рейки передают движение. Охлаждение открывшейся формующей поверхности относится к первым.
Сравнение принципов привода блоков
2. После раскрытия блоки продолжают охлаждаться
Когда труба уже сохраняет форму после выхода из формы, блоки могут разойтись и вернуться по боковому участку. Они больше не касаются трубы, но продолжают охлаждаться. Обратный путь даёт дополнительное время для отвода тепла.
Формующая поверхность, ранее прилегавшая к трубе, открывается и может отдавать тепло воздуху. Если на обратном участке есть направляющие с водяным охлаждением, тепло также продолжает отводиться через них. Охлаждение не ограничено контактом с трубой: блоки могут отдавать тепло по всему контуру.
Один и тот же горячий пластик при первом касании легче отдаёт тепло достаточно остывшему блоку, чем ещё горячему. Подходящая температура вернувшегося блока помогает следующему циклу охлаждения. Температуру задают по материалу и процессу; ниже — не всегда лучше.
Один оборот блока: принять тепло, отдать его и снова формовать
- 01
Смыкание и формование · приём тепла от трубы
Формующая поверхность касается расплава, охлаждает трубу и создаёт гофры; блок принимает тепло.
Тепло: расплав → блок → система охлаждения - 02
Раскрытие · формующая поверхность открыта
Когда трубу можно извлечь без потери формы, блоки расходятся и перестают касаться этого участка.
Контактный нагрев прекращается, полость открывается - 03
Боковой возврат · блок продолжает отдавать тепло
На обратном пути блок отдаёт тепло системе охлаждения; открытая поверхность также может обмениваться теплом с воздухом.
Обратный ход — время охлаждения, а не бесполезный пробег - 04
Возврат ко входу · нужная температура для нового расплава
Блок отдаёт тепло прошлого цикла, возвращается к заданной рабочей температуре и касается следующего участка расплава.
Вернуться к ① и повторить
Охлаждение может идти по всему контуру. После раскрытия блоки уже не касаются этого горячего участка трубы, поэтому возврат важен для дальнейшей отдачи тепла.
3. Чем полезны дополнительные блоки и более длинный обратный путь?
При одинаковом размере блоков и скорости, если дополнительные блоки означают более длинный охлаждаемый возврат, каждый блок получает больше времени остыть до следующего оборота. Эти блоки и этот путь полезны даже без увеличения длины контакта трубы с формой.
Это важно при сравнении 44 и 72 пар. Больше блоков делят нагрузку и успевают охладиться на возврате, создавая условия для большей скорости. Но участок должен действительно отводить тепло: просто добавить блоки без хорошего охлаждения недостаточно.
4. Если труба уже сформирована, более долгий контакт не всегда полезен
Нельзя раскрывать форму, пока труба не сохраняет форму. Но после этого слишком долгий контакт мешает вовремя открыть формующие поверхности для отвода тепла. При одинаковом времени полного оборота дополнительный контакт сокращает время охлаждения после раскрытия и может ухудшить охлаждение блоков.
Контакт должен длиться достаточно, а не максимально долго. Точку раскрытия выбирают по устойчивости трубы и способам охлаждения сомкнутого и обратного участков.
Коротко: сравнивайте тепловой цикл целиком, а не только длину эффективного формования. Нужно проверять и форму трубы при выходе, и температуру блока при возврате.
4. Отказ от высокой скорости не означает отказ от требований к конструкции
Малая скорость не отменяет износ соединений. Если высокая скорость не нужна, это ещё не повод выбирать конструкцию только по низкой цене.
В машине со связанными блоками используются соединительные элементы. Со временем зазоры в пальцах и шарнирах могут увеличиваться, ухудшая совпадение блоков и требуя регулировки или замены. Соединения также могут занимать место для охлаждающих устройств. Спрашивайте не только о плавной работе новой машины, но и об обслуживании после длительной эксплуатации.
Зубчато-рельсовая схема не зависит от шарниров между соседними блоками, исключая именно этот узел соединения. Направляющие, приводные зубья и смазка всё равно требуют обслуживания. Но небольшой фабрике стоит внимательно сравнить такую конструкцию: производительность можно выбрать меньше, а к конструкции нельзя относиться небрежно.
Небольшому рынку нужна надёжная машина разумной производительности, а не дешёвая и медленная машина с тяжёлым обслуживанием. Там, где трудно достать запчасти, само ожидание во время простоя стоит денег.
5. 44 или 72 пары: выпуск по потребности, стабильность без уступок
У Wings Plastic есть одностенные формующие узлы SWC-52/44 (44 пары) и SWC-52/72 (72 пары). Выбирайте по заказам, а не по принципу «большее число лучше».[1]
Местный рынок и ограниченные продажи: сначала оцените зубчато-рельсовую конфигурацию на 44 пары. Её смысл — сочетать надёжную конструкцию с реально полезными производительностью и вложениями, не оплачивая ненужную максимальную скорость.
Много заказов и длительный высокий выпуск: затем рассмотрите 72 пары и другие варианты. Оцените запас охлаждения за счёт блоков и пути циркуляции, а также способность экструзии, водоснабжения и намотки вместе обеспечить нужный выпуск. Скорость сравнивают на одинаковом материале, диаметре и требованиях к качеству, а не пересчитывают пропорционально числу блоков.
Если хватает 44 пар, вложитесь в стабильность и подходящую намотку. Усиливайте циркуляционное охлаждение и всю линию, когда действительно нужен больший выпуск.
6. Намотка должна успевать за линией и экономить место при перевозке
1. Быстрому гофратору нужна соответствующая намотка
Бухта длиной 100 м при 30 м/мин заполняется примерно за 3 минуты 20 секунд, а при 15 м/мин — за 6 минут 40 секунд. Удвоение скорости удваивает частоту обработки полных бухт. Без решения снятия, обвязки и продолжения намотки линия всё равно будет ограничена.
Автоматический счёт метража и резка уменьшают повторяющиеся операции, но не означают автоматическую смену бухты. Для однопозиционной схемы уточните, как принимается непрерывно идущая труба после резки, кто снимает бухту и заново заправляет трубу. Возможность обслуживать несколько линий проверяют при реальном темпе смены.
2. Внутренний диаметр бухты 200 мм уменьшает пустоту в упаковке
При одинаковых длине трубы, ширине бухты и плотности укладки уменьшение центрального отверстия может уменьшить наружный диаметр. Для объёмной обычной электропроводной гофротрубы это означает компактнее упаковку и возможность лучше загрузить транспорт. Намотка — не только последний этап производства, но и первый шаг контроля логистических затрат.
Меньше отверстие — возможна более компактная упаковка
Меньшее отверстие · нужна пробная намотка
Внутренний диаметр 200 мм и наружный 400 мм — геометрический пример, а не параметры намотки конкретного продукта.
Большее отверстие · пример для сравнения
Одинаковы площадь кольца, ширина и плотность укладки: сравнивается одинаковое количество трубы.
Диаметр 200 мм допустим, только если труба выдерживает такую намотку без сплющивания, побеления от напряжения и чрезмерного распрямления. Экономию доставки считают по реальной загрузке и тарифу. Нельзя уменьшать бухту в ущерб качеству трубы.
7. Проверяйте реальные возможности, а не кожух и кратковременную скорость
Пригодность к высокоскоростному выпуску оценивают по конструкции и работе в длительном режиме. При покупке выясните четыре вопроса:
- Как движутся блоки? Независимо по направляющим или соединены пластинами и пальцами? Как обеспечивается совпадение при смыкании?
- Как охлаждается весь контур? Где есть водяное охлаждение, как отдают тепло раскрытый и обратный участки, стабильна ли температура блоков на входе при непрерывной работе?
- Каково качество трубы на скорости? Длительно испытайте нужное сырьё и размер; проверьте формование, размеры, массу метра и согласованные свойства, а не только цифру на экране.
- Как продолжается намотка? Покажите заполнение, резку, снятие, обвязку и повторную заправку одной последовательностью, а не только вращение пустого намотчика.
Осмотр внутренних узлов выполняет квалифицированный персонал после остановки, изоляции источников энергии и принятия мер безопасности. Не снимайте ограждения при работе.
8. Четыре шага: сначала рынок, затем оборудование
Понятная последовательность помогает выбрать правильно
- Начните с рынкаКому и как далеко продавать
Сколько стабильно продаётся за месяц - Оцените условия работыКто управляет и меняет бухты
Доступны ли запчасти и обслуживание - Подберите производительностьХватит ли 44 пар?
Нужен ли больший запас охлаждения? - Проверьте конструкцию и проведите испытаниеОхлаждение по кругу и стабильное движение
Качество трубы, намотка и упаковка
Сравнивайте метры годной трубы, фактически выпущенные за смену. Учитывайте смену форм, наладку, смену бухт и аварийные простои, чтобы увидеть реальную пользу оборудования для бизнеса.
9. Заключение: подходящий выбор — не уступка качеству
При достаточных заказах высокая скорость полезна, но требует охлаждения блоков по всему контуру и согласованной работы линии. При ограниченных продажах не нужно покупать неиспользуемую скорость, но стабильность, простота и удобное обслуживание всё равно необходимы.
Сначала радиус продаж, затем производительность; смотрите, как блоки отдают тепло и как труба наматывается и перевозится. Поэтому 44 пары, 72 пары и намоточное оборудование надо обсуждать вместе.
Чтобы подобрать Single Wall Corrugated Pipe Machine — линию однослойной гофротрубы, сообщите Wings Plastic материал, диаметр, толщину стенки или массу метра, длину бухты и месячную потребность.
Связанное оборудование
- Wings Plastic: формующие узлы однослойной гофротрубы — для проверки комплектаций на 44 и 72 пары.
Рисунки показывают только принципы. Комплектация, скорость и подходящие трубы определяются конкретным предложением и результатами испытаний.